精密齿条:磨削与铣削系列对比
五种精密齿条系列的区别——磨削与铣削、直齿与斜齿、淬硬与调质——附齿距误差数据与选型顺序,帮助按精度、行程与后续加工需求正确选型。
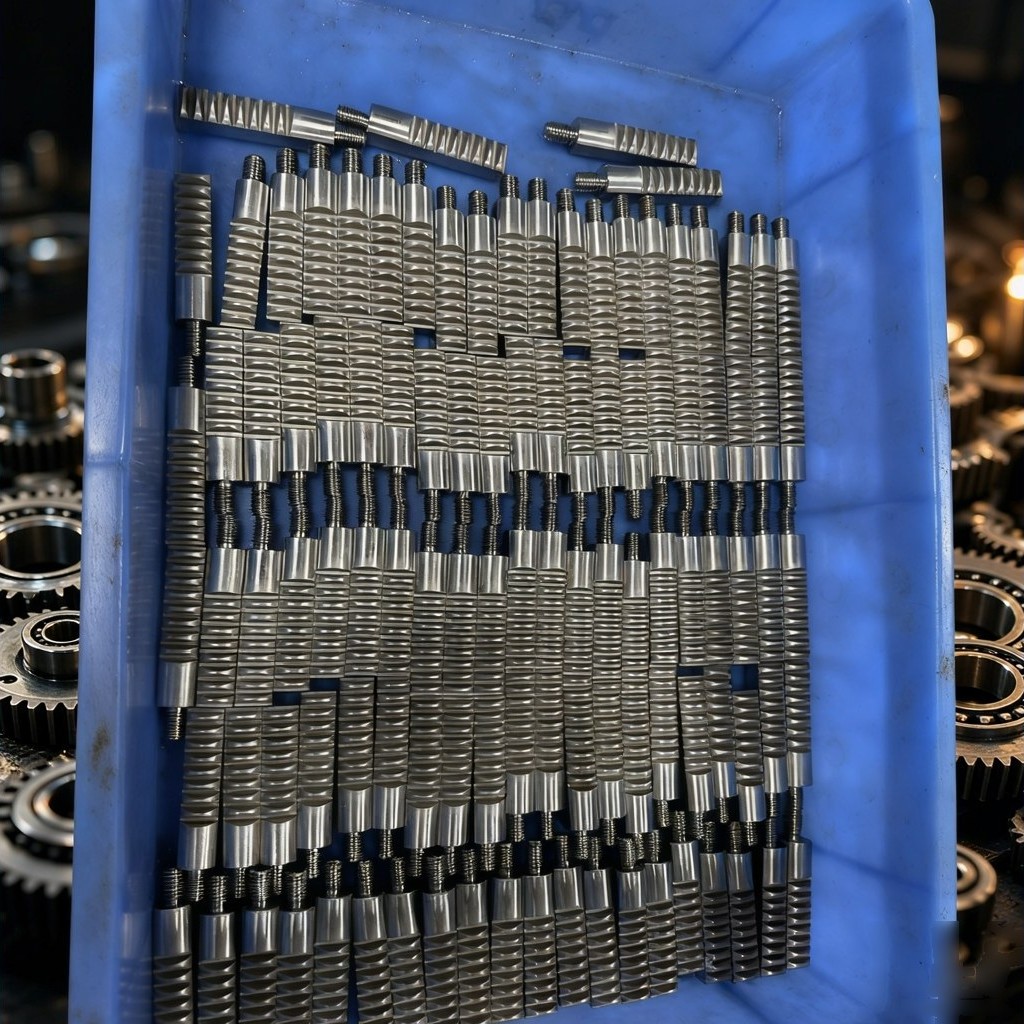
齿条将旋转转化为直线运动,且以直线方式实现。这一简单的几何事实决定了图纸上的每一项规格。齿轮自身闭合,因此单个齿的误差由所有齿分担;齿条则持续延伸,因此单个齿的误差会向后传递并累加到下一个齿上。因此,齿条精度以一定距离内的累计齿距误差来表示——通常为每 1000 mm——而非单个齿的测量值。
精密齿条系列由两个决定和一个材料状态构成:齿面如何加工(磨削或铣削)、齿是直齿还是斜齿,以及零件是淬硬还是保持调质状态以便后续加工。这些组合产生五个系列,它们之间的差异是可测量的,而非宣传性的。
标号实际包含的内容
诸如 DIN 6h25 这样的标注包含两条独立信息。前面的数字是精度等级。其后的字母和数字属于 DIN 3967 齿厚偏差与公差体系,其中末尾数字为齿厚公差,单位为微米——此处为 25。这两者均未描述轴线在一米行程内会漂移多远。
累计齿距误差是控制沿齿条方向位置的参数,也是最终表现为定位投诉的参数。在磨削系列上,该值控制在每 1000 mm 0.036 mm。在铣削系列上,调质 variant 为每 1000 mm 0.08 mm,淬硬及斜齿铣削 variant 为每 1000 mm 0.13 mm。仅规定齿厚等级的图纸使更具影响的数值处于未定义状态,当侧隙与计算不符时,这一差距会在装配时显现。
两个磨削系列
两个磨削系列均达到 DIN 6h25,累计齿距误差为每 1000 mm 0.036 mm,材料为 S45C(C45)中碳钢,压力角 20°,感应淬火至 HRC 48–52,齿面磨削且四边均磨削。模数覆盖 1、1.5、2、3、4、5、6、8、10 和 12,标准长度为 500 mm 和 1000 mm。
四边磨削并非装饰性附加。齿条靠基准面用螺栓固定,若底面和参考侧保持机加工状态,安装人员会用垫片填补间隙。检验室验证的精度便部分消耗在安装上,两根相同的齿条在两台不同机器上可能表现不同,因为安装方式不同。磨削侧面正是让测量值在螺栓固定后得以保持的原因。
在此精度水平下,直齿与斜齿的选择是接触问题,而非等级问题。斜齿版本为右旋 19°31'42"。更高的重合度意味着任意瞬间有更多齿分担载荷,每齿载荷下降,每个齿进入和退出接触更加渐进,快速轴运行噪音更低。代价是轴向推力,必须由轴承和导轨承受;齿条无法抵抗该力。直齿磨削齿条不产生轴向力,使周围结构保持简单,仍是 X 和 Y 定位轴的常见选择。
三个铣削系列
直齿铣削,淬硬达到 DIN 10e27,每 1000 mm 0.13 mm,S45C,铣削齿面,感应淬火 HRC 48–52,模数 1 至 10。表面硬度具备;精度被有意放宽。一般动力传动、输送机驱动和龙门升降完全处于该范围内。
直齿铣削,调质达到 DIN 8e27,每 1000 mm 0.08 mm,调质至 HRC 18–20,齿面未淬硬。该系列的存在是因为淬硬齿条在交付后难以修改。在 HRC 48–52 材料上钻孔、铣槽和攻丝速度慢,需要在安装时从机器定位孔的客户,若在淬硬零件上加工,则不得不在别处进行二次装夹。在调质状态下,齿条可在现场安装、标记和钻孔。对于需要二次加工的轻载机构和非标驱动,这种灵活性比硬度更有价值。
斜齿铣削达到 DIN 10e27,每 1000 mm 0.13 mm,右旋 19°31'42",淬硬 HRC 48–52,模数 1 至 10。它不比直齿铣削版本损失更多精度,却提供斜齿接触的更安静运行,适合速度快到能注意到噪音、但要求又不足以证明磨削合理的轴。
如何在它们之间选择
按顺序回答三个问题。
精度优先。 若累计误差必须保持在每 1000 mm 0.05 mm 以内,只有磨削系列合格。若每米 0.1 mm 可接受,铣削即满足要求,额外成本不会带来应用可用的回报。
然后是行程与接头。 齿条通过齿距匹配接头和定位销连接成任意长度。由一米段组装的三米轴包含两个接头,每个接头都是累计精度可能滑移的点。轴越长、接头越多,升级一个等级而非接受较低等级的理由就越充分。
然后是交付后发生什么。 需在厂内添加的孔、槽、键槽和销指向调质系列。螺栓固定后不再改动指向淬硬系列。
库存与检验
标准直齿齿条备有模数 m1、m1.25、m1.5、m2、m2.5、m3、m3.5、m4 和 m5,截面从 10×10 mm 到 50×50 mm,长度为 1 m、1.5 m、2 m 和 3 m,可选钻孔、淬火、发黑、镀锌、镀铬和灰色涂装。库存回答的是交期问题而非精度问题:该层级按常规精度运行,DIN 6h25 要求仍意味着磨削订单。
验证应与所声称的参数相匹配。齿轮测量中心报告相对于指定等级的齿廓、螺旋线和齿距偏差;硬度和粗糙度检查确认热处理和精加工达到了图纸要求;啮合检查确认装配中而非台架上的接触斑点和侧隙行为。
齿条按图纸加工,模数、压力角、螺旋角、棒料长度、接头位置、材料和热处理均取自图纸。关于齿形几何和决定可制造性的图纸细节,请参见齿条产品页面。