

软齿面与硬齿面齿轮如何选择:350 HBW 分界线如何决定材料、热处理与工艺路线
350 HBW 分界线将软齿面与硬齿面齿轮区分开来:低于该值时,45 钢在 217-255 HBW、40Cr 在 241-286 HBW 采用调质处理;高于该值时,20CrMnTi 渗碳淬火至表面 58-62 HRC、芯部 30-45 HRC。
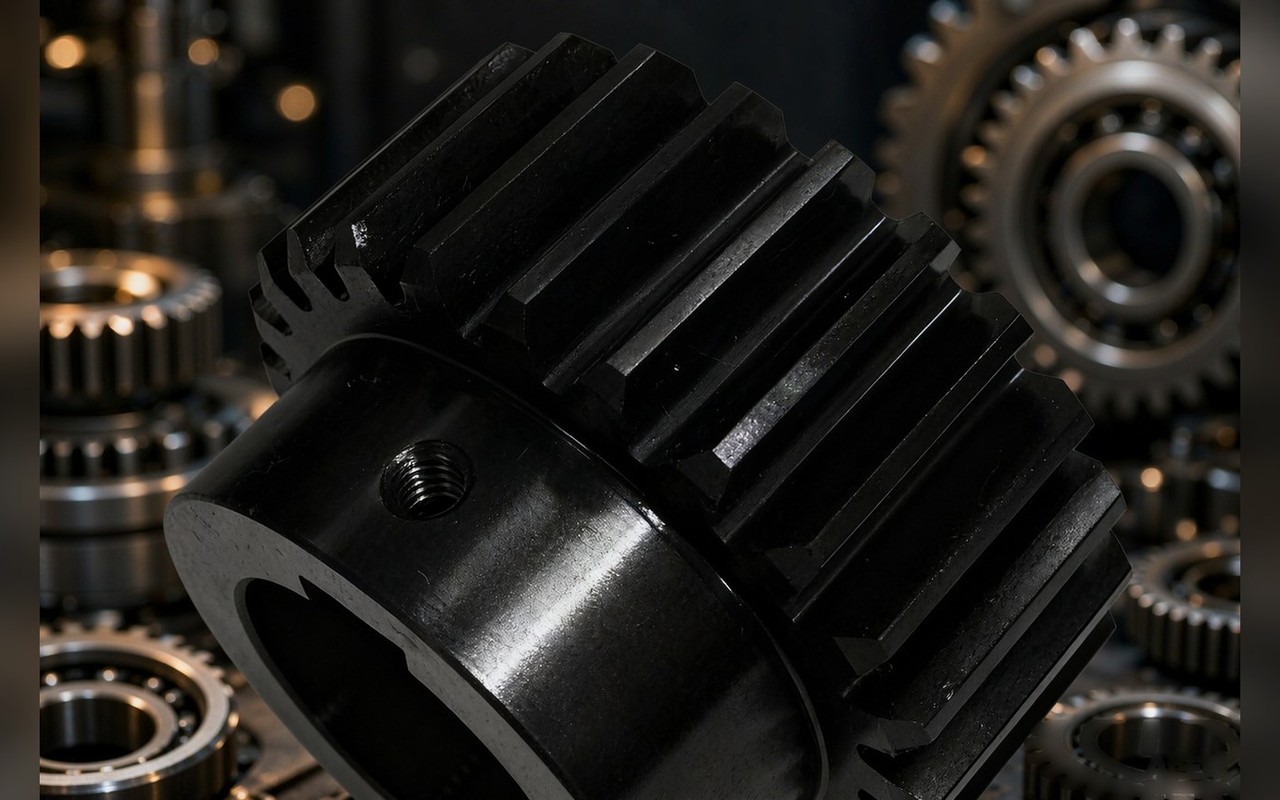
快速指引:先确定齿面硬度,再选择钢材。在日常实践中,350 HBW 是软齿面与硬齿面的分界线。在软齿面一侧,采用调质路线:45 钢约 217–255 HBW,40Cr 约 241–286 HBW,42CrMo 约 269–302 HBW,工艺路线为“先滚齿,后热处理”,因此热处理变形不会破坏已加工好的齿形,成本也保持适中。在硬齿面一侧,采用渗碳淬火:20CrMnTi 表面达到 58–62 HRC,芯部保持在 30–45 HRC,工艺路线反转为“先热处理,后磨齿”,增加了工序和费用,但在同等载荷下可允许齿轮更紧凑、更轻。350 HBW 这个数值是行业惯例,并非写入任何标准的值;在实际应用中,必须结合速度、载荷、冲击和空间限制来权衡。
1. 是什么让渗碳淬火在韧性芯部上形成硬表层
渗碳淬火的起点是低碳钢(碳含量 0.15%–0.25%),将其置于含碳气氛中保温,使碳渗入表层,随后进行淬火和低温回火。因此一个齿轮最终具有两种截然不同的性能:表面碳含量升至约 0.8%,淬火后硬度达到 58–62 HRC,提供耐磨性和抗压性;芯部碳含量基本不变,硬度为 30–45 HRC,提供强度和抗冲击断裂能力。
在 20CrMnTi 中,Ti 和 Mn 都能提高淬透性,因此即使截面较厚也能淬透。对于中等载荷齿轮,通常采用的有效硬化层深度为 0.8–1.5 mm:深度不足会使硬化层在载荷下塌陷,而深度过大则增加成本,实际上还会降低冲击韧性。
渗碳还有一个优势:表层的马氏体相变留下残余压应力,因此齿根弯曲疲劳的表现比同等硬度的感应淬火件更可预测。这就是暴露于冲击的变速器——汽车、工程机械——几乎总是选用渗碳钢的原因。
2. 齿轮材料与硬度值一览
- 45 钢:调质
- 齿面硬度:217–255 HBW
- 典型用途:低速轻载,一般齿轮
- 40Cr:调质
- 齿面硬度:241–286 HBW
- 典型用途:中速中载,机床,通用减速器
- 42CrMo:调质
- 齿面硬度:269–302 HBW
- 典型用途:大模数,重载,要求更高强度
- 40Cr:表面淬火
- 齿面硬度:45–55 HRC
- 典型用途:中等载荷,要求耐磨
- 20CrMnTi:渗碳淬火
- 齿面硬度:表面 58–62 HRC,芯部 30–45 HRC
- 典型用途:高速重载,有冲击(如汽车变速器)
- QT600-3:铸态/正火
- 齿面硬度:190–270 HBW
- 典型用途:大型低速齿轮,集成壳体件
以上列出的数值是手册中的常用范围;最终数值以图纸和技术协议为准。
3. 起始决策:软齿面还是硬齿面
软齿面齿轮是指调质或正火后表面硬度保持在 350 HBW 以下的齿轮。其表面较软,依靠跑合来形成接触;工艺路线为“先滚齿,后热处理”,因此热处理变形不会损害已切齿形的精度,成本保持适中。
硬齿面齿轮的表面硬度高于 350 HBW(或高于 45 HRC)。其表面坚硬,承载能力高;在相同载荷下,齿轮可以做得更小、更轻。然而,工艺路线相反——先热处理,后磨齿——这增加了工序并提高了成本。
350 HBW 分界线是广泛应用的行业惯例,而非任何标准定义的值。决策的真正驱动因素是速度、载荷、是否存在冲击以及可用的安装空间。
4. 应避免的常见陷阱
- 只给出钢种而不给出硬度的图纸是不完整的。 同样的 40Cr 可以走两条路线,调质或表面淬火,齿面硬度相差近一倍(241–286 HBW 对 45–55 HRC),因此工艺路线、报价和交货期完全不同。
- 渗碳件必须事先预留足够的磨削余量。 渗碳淬火过程中的变形不可避免,磨齿是精度的最终确保。渗碳件的余量通常比调质件大(中等模数通常每边 0.2–0.3 mm),且不得将硬化层磨掉。
- 小批量试制时,不要立即选用 20CrMnTi。 渗碳加磨齿的周期以周计;当载荷不大时,40Cr 甚至调质 45 钢即可,且成本更低。买贵材料不是成就;买对材料才是。
5. 明确的材料数据是明确价格的基础
一份合格的齿轮图纸至少应在材料栏中列出三项:钢种、热处理方法、硬度范围。这三项确定后,才有讨论工艺路线和成本的基础——直齿和斜齿圆柱齿轮按图制造,加工支持涵盖粗滚、精滚、剃齿和磨齿,热处理和检测能力见检测与质量体系。
将图纸发来——模数、齿数、精度等级、热处理要求、工况——工程团队将在图纸审核后回复材料与热处理建议、工艺路线和报价。联系 PinyiGear。