

高传动比驱动用蜗轮蜗杆
按图纸定制蜗杆与蜗轮——ZA、ZN、ZI、ZK齿形,青铜蜗轮,渗碳磨削钢蜗杆,出厂前每对均经啮合检测仪检验。
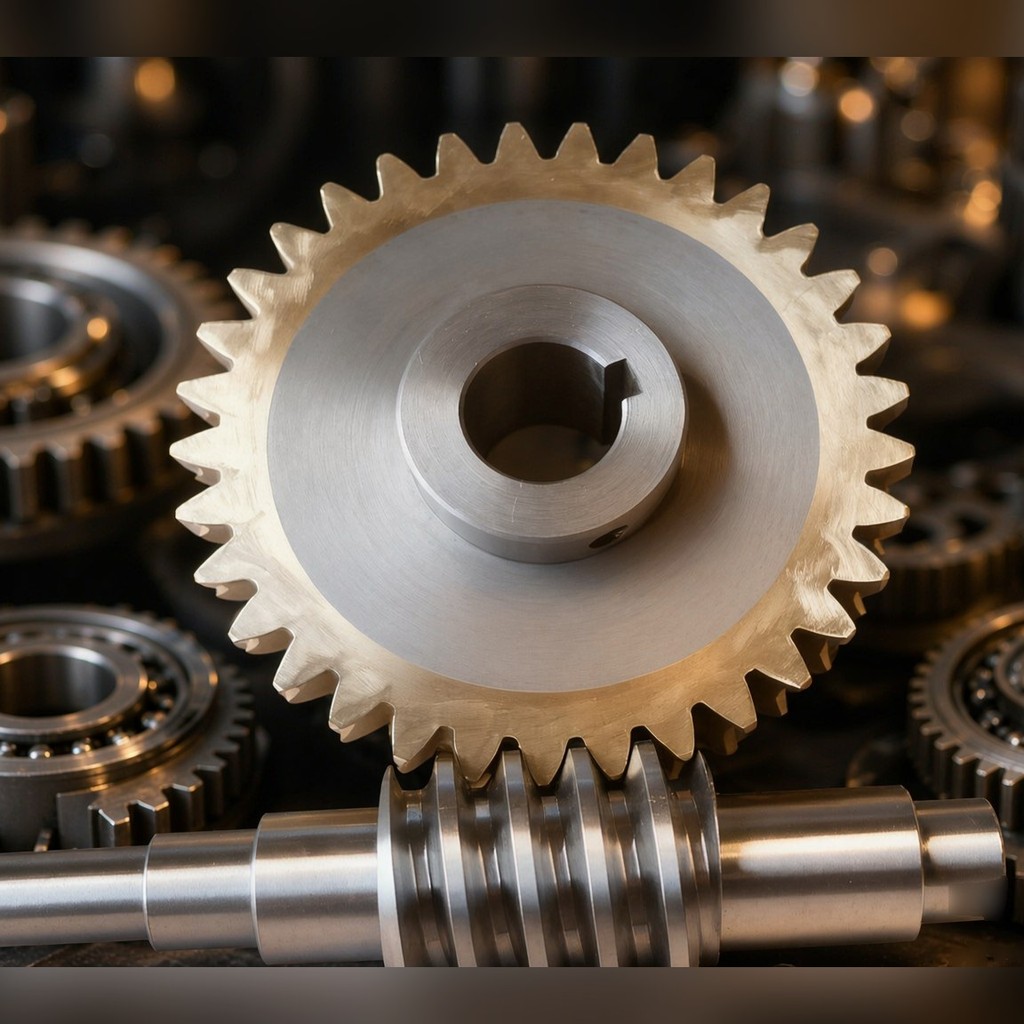
蜗轮副同时完成两件事:在小体积内实现大速比,并且——取决于导程角——阻止反向运转。减速机、回转台、起重机和输送机都出于这两个原因采用相同的几何结构,但两者之间的平衡随头数而变化。
PinyiGear按图纸加工蜗杆与蜗轮:齿廓形式 ZA、ZN、ZI、ZK,青铜蜗轮,渗碳磨削钢蜗杆,以配对形式供货,发货前检查接触斑点。
蜗轮副带来什么,付出什么
两轴以 90° 相交,因此输入与输出朝向不同,箱体可以做得紧凑。单级速比远高于同尺寸的直齿轮副——在我们制造的范围内可达 80:1——这常常直接省去一级减速。
代价是效率。单头蜗杆将约 60–70% 的输入功率传递到蜗轮;其余在啮合中变为热量,必须通过箱体散出。增加头数可显著改善——三头达到约 80–85%,四至六头 85–92%——但随着导程角增大,保持位置的能力随之消失。
| 头数 | 效率(近似) | 自锁 |
|---|---|---|
| 1 | 60–70% | 导程角足够小时可自锁 |
| 2 | 70–80% | 取决于摩擦——可能自锁 |
| 3 | 80–85% | 否 |
| 4–6 | 85–92% | 否 |
这些数值为近似值,会随齿面粗糙度、润滑和装配对中而变化。当自锁是设计前提的一部分时,必须根据实际导程角和摩擦系数加以确认,而不能依据表格假定——标称自锁的蜗杆在振动下打滑是安全问题,而非性能不足。
齿廓:ZA、ZN、ZI、ZK
齿廓决定刀具、磨削方法和零件的测量方式。
| 齿廓 | 形式 | 适用场合 |
|---|---|---|
| ZA(阿基米德) | 轴向截面为直线 | 车削与测量简便;通用工况 |
| ZN(法向直廓) | 法向截面为直线 | 适合磨削 |
| ZI(渐开线) | 基圆柱切平面上为直线 | 磨削后保持精度;较高精度场合 |
| ZK(锥面包络) | 由砂轮展成 | 批量磨削,结果一致 |
齿廓一旦确定,砂轮形状、磨削方法和测量方案随之确定。图纸未注明齿廓,就留给车间自行选择,而两家车间会做出不同选择。
加工范围
蜗杆
| 精度 | 模数 | 头数 | 材料 |
|---|---|---|---|
| GB 7–8 | M1–M12 | 1–6 | 20CrMnTi、42CrMo |
| GB 7–9 | M1–M10 | 1–4 | 40Cr |
蜗轮,按配对材料
| 速比 | 模数 | 齿数 | 材料 | 配对蜗杆头数 |
|---|---|---|---|---|
| 7.5:1 至 80:1 | M1–M12 | 30–80 | ZCuSn10P1 锡青铜 | 1–6 |
| 10:1 至 60:1 | M1–M10 | 30–60 | ZCuAl10Fe3 铝青铜 | 1–4 |
| 10:1 至 50:1 | M1–M8 | 30–50 | QT500-7 球墨铸铁 | 1–4 |
锡青铜是承载传动的默认选择,因为它能承受滑动接触并在载荷下顺应蜗杆。铝青铜在较低转速下承载更高,但磨合较难。球墨铸铁适用于成本主导的轻载工况。
工艺路线
蜗杆。 20CrMnTi 渗碳淬火使齿面达到 HRC 58–62——硬表层覆盖强韧心部,这一组合既能抵抗磨损又能防止轮齿折断。对于较轻载荷,40Cr 调质或感应淬火使表面达到 HRC 48–55。
磨削。 淬火使齿面变形,因此粗磨恢复几何形状,精磨使其达到精度等级。磨削蜗杆保持 GB 6–7,比铣削高一级,其差异表现为噪声更低、啮合发热更少。
蜗轮。 锡青铜蜗轮用专用滚刀从 M1 滚至 M12。蜗杆与蜗轮之间的接触是一条线而非一个点,因此小的中心距误差会移动接触区并集中磨损。因此齿厚和中心距都受控,而不仅仅是齿廓。
配对验证。 蜗杆与蜗轮成对制造、成对发货。逐套检查接触斑点的位置和面积,然后在啮合检查仪上复检。
精度
| 精度等级 | 加工方式 | 范围 |
|---|---|---|
| GB 7–8 | 蜗杆铣削 | M1–M12 |
| GB 6–7 | 蜗杆磨削 | M1–M10 |
| GB 7–8 | 蜗轮滚齿 | M1–M12 |
| GB 8–9 | 蜗轮飞刀切削 | M1–M8 |
配套工序:CNC 车削至 0.005 mm,外圆磨与端面磨至 0.001 mm。
检验与文件
每批出货均附检验报告,包含齿距偏差、齿形偏差、螺旋线偏差及齿面硬度。这些数据让客户能够判断安装时发现的噪声究竟来自齿轮还是装配环节——没有这些数据,双方只能靠猜。
制程中的测量设备:齿轮测量中心、三坐标测量机、硬度计、粗糙度仪。
蜗杆传动的应用场合
- 工业减速机——最常见的应用;速比与中心距来自箱体图纸
- 分度与回转工作台——齿距误差直接转化为角度误差,因此精度等级必须由分度公差推导,而非凭习惯选取
- 输送与起重机械——单头蜗杆可在无制动器的情况下保持停止载荷
- 紧凑空间内的交错轴传动——锥齿轮副无法布置的场合
- 定制传动单元——经可加工性评审后按图制造
需提供的资料
- 蜗杆与蜗轮图纸(PDF、DWG、DXF、STEP),或模数、头数、齿数与速比
- 中心距;若需与现有箱体配合,请提供箱体图纸
- 精度等级,或传动需保持的分度/定位公差
- 工况:扭矩、转速、工作制、环境及润滑方式
- 是否要求自锁,以及需保持的载荷
- 数量,以及订单属于样件、首批还是重复生产
工程师先审图,在定价前回复工艺路线、蜗轮材料建议及检验方案。
常见问题
如何判断该副能否自锁? 取决于导程角与实际工况下的摩擦系数,而不只是头数。小导程角单头蜗杆是常用方案;需结合实际工况确认,因为振动与润滑会改变结果。
锡青铜还是铝青铜? 锡青铜用于承载较高、转速较高且重视跑合的工况。铝青铜用于载荷高、转速低,或环境不允许使用锡青铜的场合。球墨铸铁仅用于轻载。
能否匹配现有箱体? 可以——中心距与安装尺寸取自箱体图纸。这通常是固定约束,齿轮几何参数围绕其设计。
蜗杆传动为何发热? 因为啮合处的滑动接触将效率损失转化为热量。效率为 60–70% 时,单头蜗杆副将输入功率的三分之一转化为热量,须通过箱体或冷却器散出。
供货是成对还是单件? 成对供货。接触斑与侧隙是该副的固有属性,单独发运蜗杆得到的零件虽然测量合格,但装到现有蜗轮上仍可能运转不良。