

按客户图纸加工的直齿轮和斜齿轮
按客户图纸加工直齿轮和斜齿轮,齿参数、材料和精度等级均取自图纸。
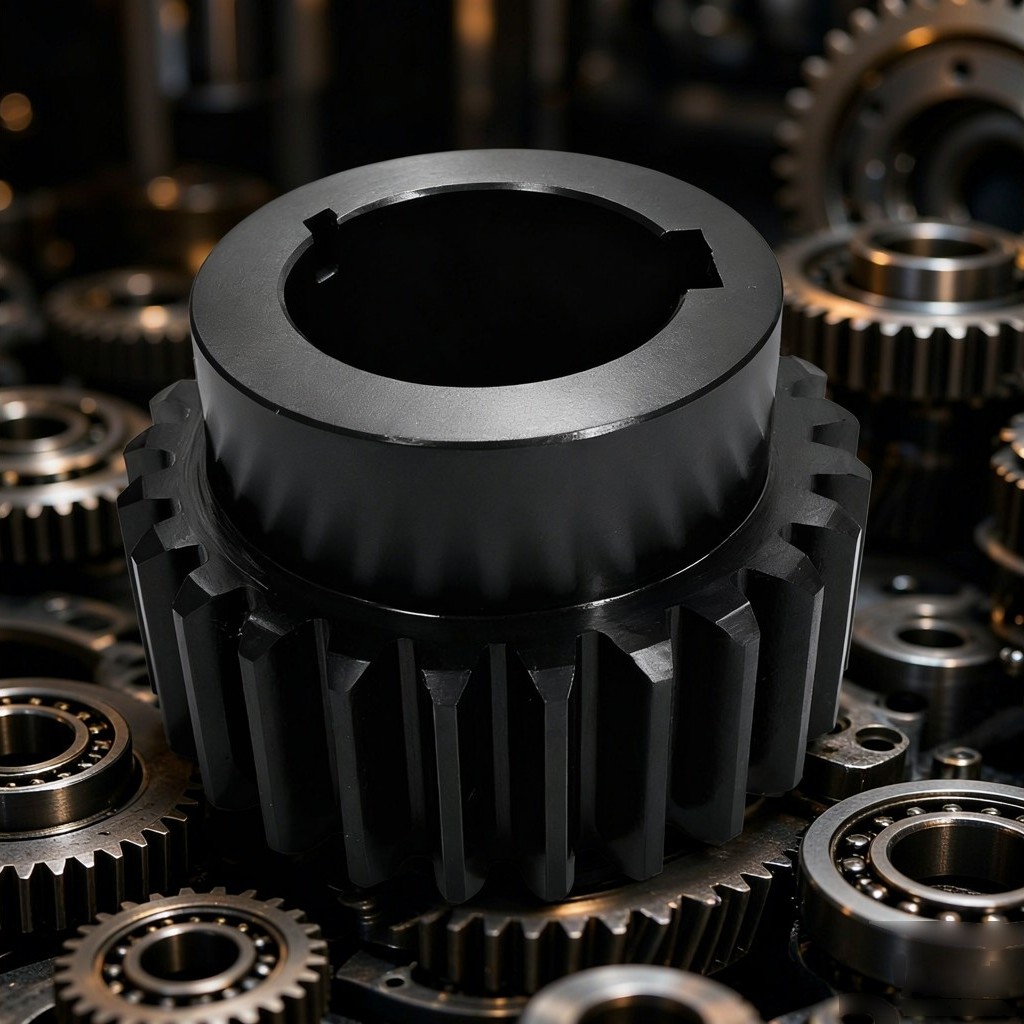
品一齿轮按客户图纸加工直齿轮和斜齿轮。齿数、模数、压力角、螺旋角及旋向、齿宽、内孔与键槽、材料及热处理均取自图纸,因为齿轮是为特定装配而制造,而非从系列中选用。
这一事实决定了工作的组织方式:没有目录件可以退而求其次,没有标准毛坯可以修改,也没有任何公差可以当作“差不多”而放行。图纸就是规格,而我们对图纸能做的第一件有用的事,就是仔细阅读到足以发现它留有哪些未定之处。
图纸决定零件的地方
- 齿部数据——齿数、模数、压力角、螺旋角及旋向、图纸指定时的变位系数
- 本体数据——外径、齿宽、内孔、键槽或花键、轮毂与辐板尺寸
- 质量数据——精度等级,以及测量齿部所依据的基准面
- 处理数据——钢号、热处理,以及处理后预期的硬度范围
当图纸缺少其中部分内容时,我们在报价前先行询问。基于猜测的齿部数据报出的齿轮,是要做两遍的齿轮。
基准问题出现的频率超出人们预期。从内孔测量的齿轮与从分度圆测量的齿轮,对同一零件而言是两套不同的验收准则;如果图纸未说明以哪一个为准,最终的检测报告将与最初的图纸不一致。
我们加工的齿轮类型
- 直齿轮,外齿与内齿
- 斜齿轮,右旋与左旋
- 齿轮轴,齿部切制在轴体上
- 齿轮毛坯及粗切件,供客户后续加工
- 变位 variants,图纸给出变位系数时
- 配对齿轮组,小齿轮与大齿轮按规定的中心距切制
内齿和齿轮轴值得一提。内齿用插齿刀而非滚刀切制,因此刀具针对模数和齿数专用,交期比同尺寸外齿轮更长。齿轮轴需要在与轴承轴颈同一装夹族中切齿,否则齿部与轴颈之间的跳动会在高速运转时表现为噪声。
工作如何运行
工艺路线依次遵循精度等级和热处理。切齿后需渗碳淬火的齿轮,齿面需留足够余量以便磨去变形;热处理前已精加工完成的齿轮,之后无法修正。
- 毛坯准备——车削、镗孔、端面加工,基准面在此建立并在后续工序中加以保护
- 切齿——外直齿和斜齿用滚齿,内齿及阻挡滚刀的台肩用插齿
- 热处理——图纸要求时进行,变形余量已计入切齿尺寸
- 精加工——未淬硬齿轮的中等精度等级用剃齿,淬硬齿轮及更紧精度等级用磨齿
- 检测——齿部参数、跳动,以及图纸列为关键的特征
哪道工序承载精度是工程决策。仅滚齿即可满足大多数外齿轮的商用范围;当图纸要求的精度等级滚齿无法达到时,工艺路线增加一道精加工工序,价格也增加相应成本。
精度等级及其含义
我们收到的图纸中会出现四种体系:ISO 1328、DIN 3962/3967、AGMA 2015 和 GB/T 10095。它们描述的是相同的物理偏差,但等级编号不同,且编号方向相反——DIN 1 级最紧,AGMA 16 级最紧。
| 体系 | 最紧 | 常用中最松 | 方向 |
|---|---|---|---|
| DIN 3962 | 1 | 12 | 数字越小越紧 |
| ISO 1328 | 1 | 12 | 数字越小越紧 |
| AGMA 2015 | 16 | 6 | 数字越大越紧 |
| GB/T 10095 | 1 | 12 | 数字越小越紧 |
作为工作范围,磨齿齿轮通常达到 DIN 5 级,滚齿落在 DIN 7–8 级区间。图纸落在这个范围内的哪个位置,决定了工艺路线和价格;落在范围之外的,我们在报价前说明,而不是报价后。
一张混用两种体系却未注明换算基准的图纸,是一张必将在检验时引发争议的图纸。尤其是 AGMA 换算为近似值,且取决于模数和直径,因此换算基准应标注在图纸上。
材料与热处理
图纸通常会注明钢号和热处理。凡未注明的,我们提出问题而非假定默认值:相同的齿形几何在两块不同钢材中的使用表现不同,材料选择属于设计方的职责,而非车间的职责。
最常出现的组合:
| 钢材 | 典型处理 | 所得硬度 | 用途 |
|---|---|---|---|
| 40Cr | 调质 | HB 260–300 | 中低速、中等载荷、机床齿轮、通用减速机 |
| 42CrMo | 调质 | HB 280–320 | 大模数重型轴、大直径齿轮 |
| 20CrMnTi | 渗碳淬火 | 表面 HRC 58–62,心部 HRC 30–42 | 汽车变速箱、工业减速机齿轮 |
| 17CrNiMo6 | 渗碳淬火 | 表面 HRC 58–62,心部 HRC 33–45 | 重载齿轮箱、高反转工况 |
| 38CrMoAl | 调质后氮化 | 表面 ~HV 950–1100,层深 0.3–0.6 mm | 小模数精密齿轮、变形量要求严格 |
有两点值得明确说明。第一,硬度数值是一个范围,而非目标值——一份报告显示一齿 59 HRC、另一齿 61 HRC,对渗碳件而言属正常,不是缺陷。第二,有效硬化层深度对承载能力的贡献与表面硬度同等重要,且并非越深越好:深层深会延长周期、增加变形并增加成本,因此层深由设计实际承受的接触应力决定。
检验
齿部测量涵盖四项偏差,它们不可互换:
- Fp——齿轮全周的总累积齿距偏差。影响低频传动误差。
- fpt——单齿距偏差。影响齿间载荷分配。
- fα——齿廓形状偏差。决定齿高方向的接触状态。
- fβ——螺旋线(齿向)偏差。决定齿宽方向的端到端接触,是四项中超差时危害最大的一项,因为它将载荷集中到齿的一端。
一个齿轮可以通过 Fp 而在 fβ 上超差,在低噪音传动中仍然不可用。只列出一两项参数的检验报告不是报告——是摘要。
除齿部参数外,我们还检查相对于图纸指定基准的跳动、内孔和键槽尺寸,以及对于齿轮轴,齿部与轴承轴颈之间的对中。客户提供配对齿轮时,按图纸标注的中心距检查配对侧隙。
设计应预见的失效模式
退回齿轮车间的失效,很少是“齿轮太软”。它们是:
- 齿面点蚀,源于接触应力超出表面承受能力——通常是硬度或额定载荷问题,而非加工问题
- 胶合,源于高滑动速度下油膜破裂——润滑与表面粗糙度问题
- 齿根裂纹,源于弯曲疲劳,常始于齿根圆角尖锐处或加工刀痕
- 端部偏载,源于螺旋线偏差或安装错位,表现为齿宽一端的集中磨损
- 无可见磨损的噪音,源于齿距或跳动误差——这是从一开始就属于加工问题的那个
报价所需资料
- PDF、DXF 或 STEP 格式的图纸
- 数量,以及是否为重复订单
- 配对齿轮或小齿轮图纸(涉及侧隙和中心距时)
- 对标记、包装或文件的任何要求
如果图纸仍在最终确定中,请发送图纸并标注未定项。基于明确假设做出的报价,比等待图纸完美无缺后再报价更有用。