精密齒條:研磨與銑削系列比較
比較五種精密齒條系列:研磨與銑削、直齒與斜齒、硬化與調質,說明累積節距誤差數據與選用順序,協助依精度、行程與後加工需求選擇合適系列。
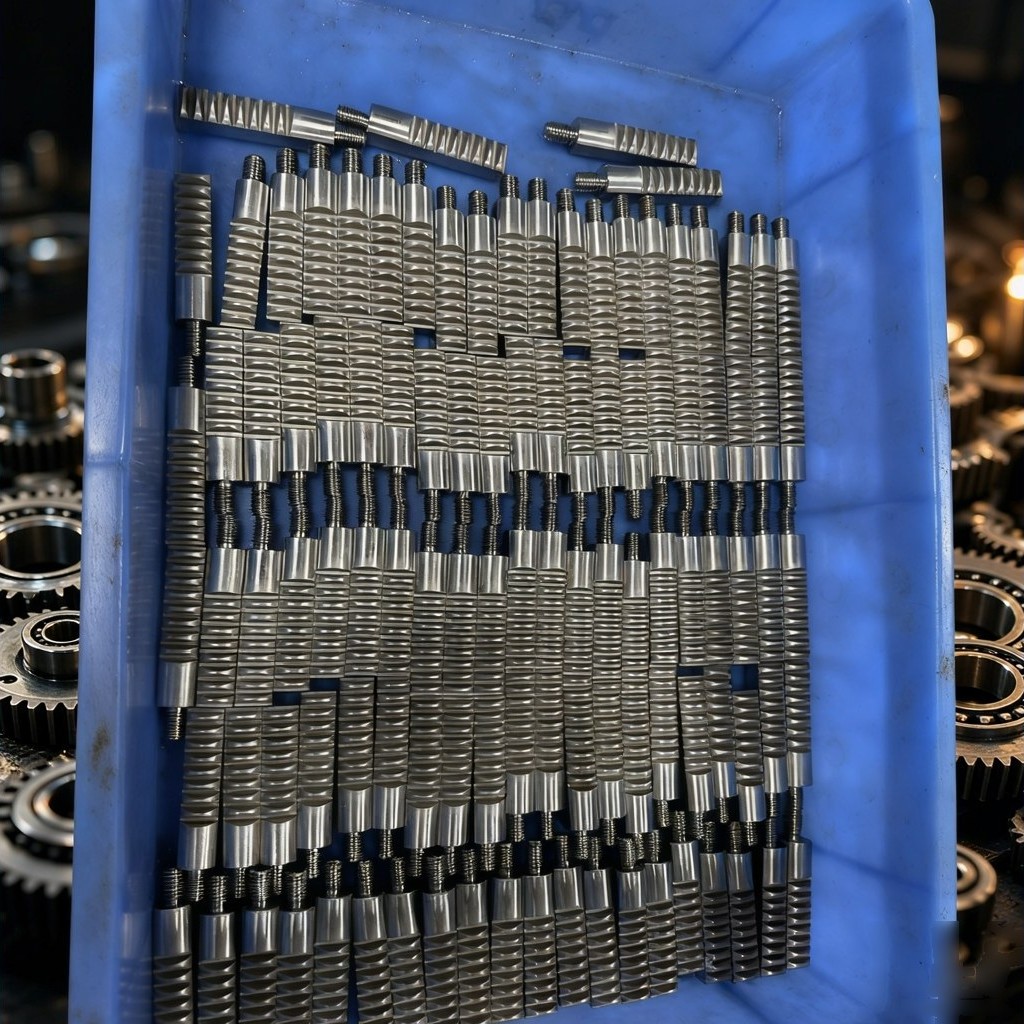
齒條將旋轉轉換為直線移動,而且是以直線方式完成。這個單純的幾何事實,決定了圖面上每一項規格。齒輪是封閉的圓,所以單一齒的誤差會由所有齒分攤;齒條則持續延伸,所以單一齒的誤差會向前累積並加到下一齒上。因此,齒條精度是以一段距離內的累積節距誤差來標示——通常以每 1000 mm 為單位——而非單齒量測值。
精密齒條系列由兩個決定與一項材料狀態構成:齒面如何製造(研磨或銑削)、齒是直齒或斜齒,以及零件是硬化或保留調質狀態以便後續加工。這些組合產生五個系列,而它們之間的差異是可量測的,而非宣傳性的。
型號標示實際上包含什麼
諸如 DIN 6h25 的標註包含兩項獨立資訊。前導數字是精度等級。其後的字母與數字屬於 DIN 3967 齒厚偏差與公差系統,其中末尾數字為以微米計的齒厚公差——此例為 25。這兩者都未描述軸線在一公尺行程內會偏移多少。
累積節距誤差是決定齒條沿線位置的參數,也是定位客訴中會浮現的項目。在研磨系列上,它被控制在每 1000 mm 0.036 mm。在銑削系列上,調質版本為每 1000 mm 0.08 mm,硬化與斜齒銑削版本則為每 1000 mm 0.13 mm。若圖面僅指定齒厚等級,便讓更具影響力的數值未定義,而當背隙與計算不符時,落差會在組裝時顯現。
兩個研磨系列
兩個研磨系列皆達到 DIN 6h25,每 1000 mm 累積節距誤差 0.036 mm,材質為 S45C(C45)中碳鋼,壓力角 20°,感應硬化至 HRC 48–52,齒面研磨且四面皆研磨。模數涵蓋 1、1.5、2、3、4、5、6、8、10 與 12,標準長度為 500 mm 與 1000 mm。
四面研磨並非裝飾性附加。齒條鎖固於基準面上,若底面與基準側面維持加工後狀態,安裝者便需以墊片填補間隙。如此一來,檢驗室中驗證的精度有一部分耗費在安裝上,而兩支相同的齒條在兩台不同機台上可能表現不同,因為安裝方式不同。研磨側面正是讓量測值在鎖固後仍能保有的關鍵。
在此精度等級下,直齒與斜齒的選擇是接觸問題,而非等級問題。斜齒版本為右旋 19°31'42"。較高的接觸比意味著任一瞬間有更多齒分擔負載,每齒負載下降,每齒進入與離開接觸更為漸進,高速軸運行時噪音更低。代價是軸向推力,必須由軸承與導軌吸收;齒條本身無法抵抗。直齒研磨齒條不產生軸向力,使周邊結構保持簡單,仍是 X 與 Y 定位軸的常見選擇。
三個銑削系列
直齒銑削、硬化達到 DIN 10e27,每 1000 mm 0.13 mm,S45C,銑削齒面,感應硬化 HRC 48–52,模數 1 至 10。表面硬度具備;精度則刻意放寬。一般動力傳動、輸送機驅動與龍門升降在此範圍內游刃有餘。
直齒銑削、調質達到 DIN 8e27,每 1000 mm 0.08 mm,調質至 HRC 18–20,齒面未硬化。此系列存在的原因是硬化齒條在交貨後難以修改。在 HRC 48–52 材料上鑽孔、銑槽與攻牙速度緩慢,而需要在安裝時由機台定位孔位的客戶,無法在硬化零件上不另闢第二次裝夾就完成加工。在調質狀態下,齒條可於現場配裝、標記與鑽孔。對於需要二次加工的輕負載機構與非標準驅動,這種彈性比硬度更有價值。
斜齒銑削達到 DIN 10e27,每 1000 mm 0.13 mm,右旋 19°31'42",硬化 HRC 48–52,模數 1 至 10。它不比直齒銑削版本多花精度成本,卻能提供斜齒接觸較安靜的運轉,適合速度快到噪音會被注意到、但要求又不足以正當化研磨的軸。
如何在其中選擇
依序思考三個問題。
精度優先。 若累積誤差必須控制在每 1000 mm 0.05 mm 以內,只有研磨系列符合。若每公尺 0.1 mm 可接受,銑削即能滿足需求,額外成本不會帶來應用能利用的效益。
接著是行程與接頭。 齒條以節距匹配接頭與定位銷連接成任意長度。由一公尺料條組成的三公尺軸包含兩個接頭,而每個接頭都是累積精度可能滑移的點。軸越長、接頭越多,升級一級精度而非接受較低等級的理由就越強。
然後是交貨後發生的事。 需廠內自行追加孔、槽、鍵槽與銷者,指向調質系列。鎖上即用者,指向硬化系列。
庫存與檢驗
標準直齒齒條庫存模數為 m1、m1.25、m1.5、m2、m2.5、m3、m3.5、m4 與 m5,斷面從 10×10 mm 至 50×50 mm,長度為 1 m、1.5 m、2 m 與 3 m,可選鑽孔、淬火、發黑、鍍鋅、鍍鉻與灰色塗裝。庫存回答的是交期問題,而非精度問題:該層級以常規精度供應,DIN 6h25 的需求仍意味著研磨訂單。
驗證方式應配合所宣稱的參數。齒輪量測中心依指定等級報告齒形、齒向與節距偏差;硬度與粗糙度檢查確認熱處理與精加工達成圖面要求;嚙合檢查則在組裝體上而非平台上確認接觸斑與背隙行為。
齒條依圖面加工,模數、壓力角、螺旋角、料條長度、接頭位置、材料與熱處理皆取自圖面。關於齒形幾何與決定可製造性的圖面細節,請見齒條產品頁面。