

軟齒面與硬齒面的選擇:350 HBW 門檻如何決定材料、熱處理與製程路線
350 HBW 這條界線區分了軟齒面與硬齒面:低於此值,45 鋼在 217-255 HBW、40Cr 在 241-286 HBW 採調質處理;高於此值,20CrMnTi 滲碳淬火至表面 58-62 HRC、心部 30-45 HRC。
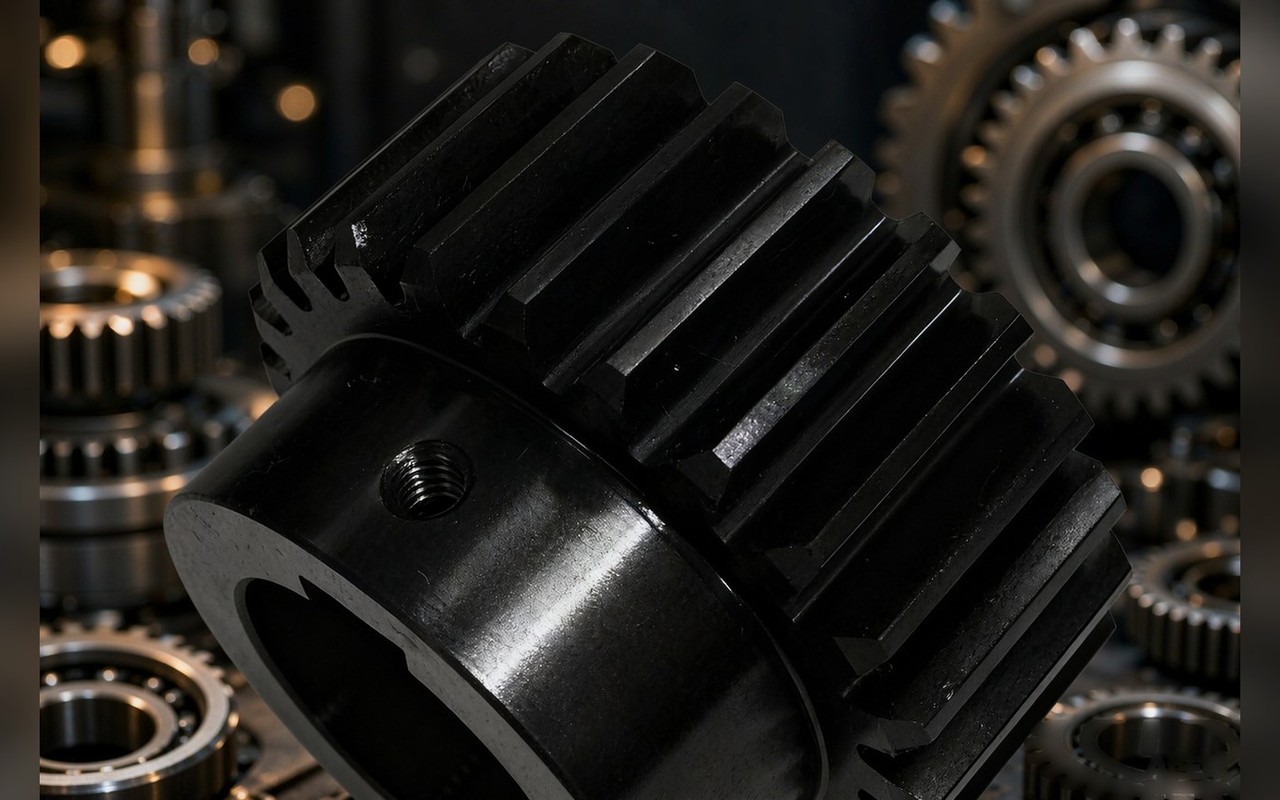
快速指引:先確定齒面硬度,再選擇鋼種。在日常實務中,350 HBW 是軟齒面與硬齒面的分界線。在軟齒面一側,採用調質路線:45 鋼約 217–255 HBW,40Cr 約 241–286 HBW,42CrMo 約 269–302 HBW,製程路線為「先滾齒,後熱處理」,因此熱處理變形不會破壞已完成的齒形,成本也較為適中。在硬齒面一側,則採用滲碳淬火:20CrMnTi 表面可達 58–62 HRC,心部維持在 30–45 HRC,製程路線反轉為「先熱處理,後磨齒」,增加了工序與費用,但在相同負載下可容許更緊湊、更輕量的齒輪。350 HBW 這個數字是業界慣例,並非任何標準所明訂的數值;在實際應用中,必須綜合考量轉速、負載、衝擊與安裝空間限制。
1. 滲碳淬火為何能產生外硬內韌的效果
滲碳淬火的起點是低碳鋼(碳含量 0.15%–0.25%),將其置於含碳氣氛中保溫,使碳滲入表層,之後再進行淬火與低溫回火。因此一個齒輪最終會具備兩種截然不同的性質:表面碳含量提升至約 0.8%,淬火後硬度達到 58–62 HRC,提供耐磨性與抗壓性;心部碳含量基本上未受影響,硬度為 30–45 HRC,提供強度與抗衝擊斷裂能力。
在 20CrMnTi 中,Ti 與 Mn 都能提升硬化能,因此即使斷面較厚也能淬透。對於中等負載齒輪,通常採用的有效硬化層深度為 0.8–1.5 mm:深度不足會使硬化層在負載下塌陷,而深度過大則會增加成本,實際上還會降低衝擊韌性。
滲碳還有一項額外優勢:表層的麻田散鐵相變會留下殘留壓應力,因此齒根彎曲疲勞的行為比同等硬度的感應硬化件更可預測。這就是為什麼暴露於衝擊環境的變速箱——汽車、工程機械——幾乎總是選用滲碳鋼。
2. 齒輪材料與硬度值一覽
- 材料 45:調質
- 齒面硬度:217–255 HBW
- 典型用途:低速輕載、一般齒輪
- 材料 40Cr:調質
- 齒面硬度:241–286 HBW
- 典型用途:中速中載、工具機、通用減速機
- 材料 42CrMo:調質
- 齒面硬度:269–302 HBW
- 典型用途:大模數、重載、要求較高強度
- 材料 40Cr:表面淬火
- 齒面硬度:45–55 HRC
- 典型用途:中等負載、要求耐磨
- 材料 20CrMnTi:滲碳淬火
- 齒面硬度:表面 58–62 HRC,心部 30–45 HRC
- 典型用途:高速重載、有衝擊(如汽車變速箱)
- 材料 QT600-3:鑄態/正火
- 齒面硬度:190–270 HBW
- 典型用途:大型低速齒輪、整合式箱體零件
以上所列數值為手冊慣用範圍;最終數值以圖面與技術協議為準。
3. 起始決策:軟齒面還是硬齒面
軟齒面齒輪是指調質或正火後表面硬度仍低於 350 HBW 的齒輪。其表面較軟,依賴磨合來形成接觸;製程路線為「先滾齒,後熱處理」,因此熱處理變形不會損害已切削齒形的精度,成本也較為適中。
硬齒面齒輪的表面硬度高於 350 HBW(或高於 45 HRC)。其表面堅硬、承載能力高;在相同負載下,齒輪可以做得更小、更輕。然而製程路線相反——先熱處理,後磨齒——這會增加工序並提高成本。
350 HBW 這條界線是廣泛應用的業界慣例,而非任何標準所定義的數值。真正的決策驅動因素是轉速、負載、是否有衝擊,以及可用的安裝空間。
4. 常見陷阱與避免方式
- 圖面只給鋼種而未給硬度是不完整的。 同一種 40Cr 可以走調質或表面淬火兩條路線,齒面硬度相差近一倍(241–286 HBW 對 45–55 HRC),因此製程路線、報價與交期會完全不同。
- 滲碳件必須事先預留足夠的磨齒餘量。 滲碳淬火過程中的變形不可避免,磨齒是最終精度的確保。滲碳件的餘量一般比調質件大(中等模數通常每邊 0.2–0.3 mm),且不得將硬化層磨掉。
- 小批量試產時,不要立刻選用 20CrMnTi。 滲碳加磨齒的週期以週計;當負載不大時,40Cr 甚至調質 45 鋼即可勝任,成本也更低。買貴的材料不是成就;買對的材料才是。
5. 明確的材料數據是明確價格的基礎
一份合格的齒輪圖面,材料欄至少應包含三項:鋼種、熱處理方式與硬度範圍。這三項確定後,才有討論製程路線與成本的基礎——直齒與斜齒圓柱齒輪 依圖製造,加工支援 涵蓋粗滾齒、精滾齒、剃齒與磨齒,熱處理與檢驗能力則見於 檢驗與品質系統。
請將圖面——模數、齒數、精度等級、熱處理要求、使用條件——發送過來,工程團隊將在圖面審查後回覆材料與熱處理建議、製程路線與報價。聯絡 Pinyi 機電。