

傘齒輪 — 直齒與螺旋齒,適用於直角傳動
直齒與螺旋傘齒輪依圖面銑削與研磨製造——成對匹配,出貨前驗證接觸斑,研磨齒面達 DIN/ISO 4 至 5 級。
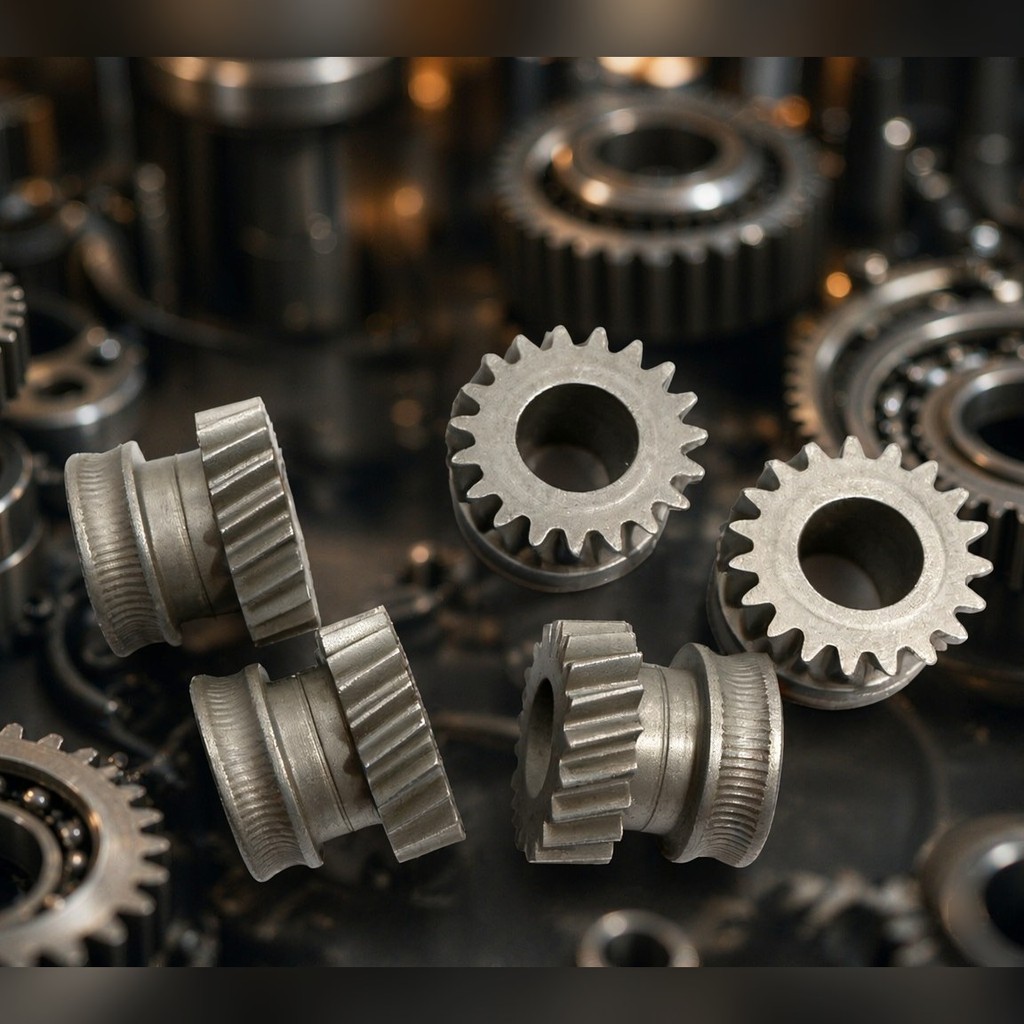
需要轉彎的動力,得靠一對傘齒輪。兩軸相交——通常是 90°——而齒必須在一個遠比直齒或斜齒更難切削與量測的幾何條件下傳遞完整扭矩。
PinyiGear 生產直傘齒輪與螺旋傘齒輪,以銑削加工,並在精度等級要求時於熱處理後進行磨齒。螺旋傘齒輪對出貨前會進行配對並檢查接觸斑。本頁說明兩種齒線的選擇、加工前必須固定的齒胚幾何,以及精度實際上從何而來。
直齒或螺旋:決定後續一切的選擇
直傘齒輪切削簡單、齒胚成本低。其限制在於接觸:任一時刻只有一或兩對齒承載,因此每顆齒是以衝擊而非漸進方式進入啮合。在低速與中等負載下尚可接受——農業機械、通用傳動、手動調整設備。速度提高後,衝擊就變成噪音,而噪音是負載集中的徵兆,並非外觀問題。
螺旋傘齒輪的齒沿弧線而非直線切削。每顆齒以斜向進入啮合並掃過齒面寬,因此同時有更多齒接觸、負載得以分散。結果是相同尺寸下具備更高的扭矩容量、運轉更安靜,且對微小安裝誤差較不敏感。代價是幾何更難切削與檢驗——這也是這類齒輪磨齒如此重要的原因。
常見的區分:
| 直傘齒輪 | 螺旋傘齒輪 | |
|---|---|---|
| 接觸比 | 一或兩對 | 數對分擔負載 |
| 高速噪音 | 快速上升 | 明顯較低 |
| 齒胚成本 | 低 | 較高 |
| 切削 | 機台較簡單、週期較短 | 專用傘齒輪機、週期較長 |
| 磨齒 | 鮮少需要 | 嚴格等級的標準工序 |
| 典型用途 | 輕至中等負載、低速 | 高扭矩、較高速度、要求安靜運轉 |
螺旋傘齒輪:幾何的作用
弧形齒線意味著接觸從齒面一端附近開始,隨著齒對旋轉而滾動至另一端。由此產生兩個結果。
第一,負載不會集中在橫貫整個齒面的單一線上,因此齒能在其尺寸下承受更大扭矩,且啮合對負載下的微小變形具有容忍度。
第二,齒面是三維曲面。齒形或齒向的微小偏差不只是改變一個尺寸——它會移動接觸斑,而接觸斑正是決定噪音、溫度與壽命的關鍵。這就是為什麼螺旋傘齒輪對是以接觸斑的位置來評判,而不僅是齒是否量測在公差內。
齒胚幾何:四個互相牽制的數值
在討論任何加工之前,齒胚上的四個尺寸必須一致:
- 節錐角——由配對齒輪的齒數比決定
- 大端節圓直徑
- 錐距——大端節圓半徑除以節錐角的正弦
- 齒面寬——通常不超過錐距約三分之一
它們並非各自獨立。改變齒數比,節錐角就跟著變;改變錐距,齒面寬限制也隨之移動。一張固定了四者中三者、把第四者留給現場決定的圖面,生產出的零件不是裝不進殼體,就是無法承受設計預期的負載。
加工範圍
| 項目 | 範圍 | 備註 |
|---|---|---|
| 模數 | 銑削 M1 至 M10;磨齒至 M8 | 依圖面而定 |
| 齒數 | Z12 至 Z80 | 小齒輪通常 12 齒以上以避免過切 |
| 壓力角 | 20° 標準 | 依圖面指定修改 |
| 軸交角 | 90° 標準 | 其他角度可報價 |
| 典型速比 | 1:1 至 1:5 | 每級 |
| 螺旋方向 | 左旋或右旋 | 成套設計——齒對保持配對 |
| 精度 | 磨齒 DIN/ISO 4–5 級;銑削調質 5–6 級 | 實測,非宣稱 |
材料與熱處理
| 精度目標 | 材料 | 處理方式 | 結果 | 製程路線 |
|---|---|---|---|---|
| DIN/ISO 4–5 | 20CrMnTi | 滲碳淬火 | 齒面 HRC 58–62,芯部韌性佳 | 銑削、淬火、磨齒 |
| GB 5–6 | 42CrMo | 調質 | HB 269–321 | 銑削、回火 |
| GB 5–7 | 40Cr | 調質 | HB 241–286 | 銑削、回火 |
滲碳是讓螺旋傘齒輪對得以存活的關鍵:硬化層抵抗磨耗與點蝕,而芯部保持足夠韌性以吸收衝擊、避免輪齒斷裂。滲碳也會使零件變形,因此凡負載高於中等工況者,磨齒皆屬常規工序。
製造流程
- 胚料與幾何確認 — 上述四項相互扣合的尺寸,須對照配對件驗證。
- 切齒 — 傘齒輪切齒機粗切齒槽,保留熱處理與磨齒所需之加工餘量。
- 滲碳淬火 — 硬化層深度與表面硬度依圖面規定。
- 磨齒 — 粗磨與精磨道次恢復齒形與齒向。此工序決定精度等級能否在量產中穩定維持,而非僅止於樣品。
- 接觸斑檢查 — 於齒輪對上塗佈標記劑,依規範判讀接觸位置與面積。
- 配對與研磨(如規範要求)。
- 最終檢驗 — 齒形、齒向、節距、硬度、硬化層深度及接觸斑紀錄。
本製程有兩種特有且值得指名的失效模式:磨削燒傷,即磨削時表面過熱導致硬度下降,而尺寸無任何可見變化;以及接觸偏移,即因淬火件變形超出磨齒餘量所能容許,致使接觸斑位置偏移。兩者皆須藉磨齒後硬度檢查與接觸斑判讀來發現,單靠量測齒厚並不足夠。
為何以齒輪對為供貨單位
螺旋傘齒輪並非獨立零件。背隙、接觸斑與運轉靜肅性皆為齒輪對的整體特性,取決於兩件的切製與配對方式。僅依圖面供應齒輪對中的單件,所產出的零件量測正確,裝上既有配對件後仍可能運轉不良。
我們以成套方式切製與研磨傘齒輪對,於組裝後的齒輪對上檢查接觸斑,並隨件附上報告出貨。若客戶僅需單件,配對件圖面為最低限度的必要輸入。
傘齒輪的應用場合
- 汽車差速器與車軸 — 經典應用:高扭矩、衝擊負載、要求運轉安靜
- 直角工業減速機 — 馬達動力須轉向垂直軸之處
- 營建與礦業機械 — 承受反覆衝擊的迴轉與行走驅動
- 工具機 — 具明確精度目標的直角銑頭與輔助驅動
- 農業與一般機械 — 速度與噪音非關鍵的直齒傘齒輪
請提供以下資料
- 圖面(PDF、DWG、DXF、STEP),含四項胚料尺寸、齒形幾何與精度等級
- 僅需單件時,請附配對齒輪圖面
- 工況:扭矩、轉速、環境、預期壽命
- 材料與熱處理(若已指定);若未指定,則由工況決定
- 數量,以及訂單為樣品、首批或重複量產
報價前會由工程師審閱圖面之可製造性,因為精度等級能否穩定維持,取決於幾何設計與製程路線,而非僅取決於機台。
常見問題
一對齒輪中可以只供應其中一個嗎? 可以,但需要提供配對件的圖面。接觸斑與背隙屬於整對齒輪的特性,因此單一齒輪若沒有配對件,無法妥善檢查。
螺旋傘齒輪一定要磨齒嗎? 不一定。低於特定精度等級時,銑削後調質的齒輪即可勝任。若工況涉及轉速、噪音目標或較緊的精度等級,滲碳後不磨齒會使齒面殘留變形,接觸斑也會偏移。
接觸斑如何驗證? 在組裝好的齒輪對上塗抹標示劑,再依規格檢查位置與大小。結果會記錄下來,並隨齒輪對一同交付。
磨削燒傷怎麼辦? 磨削燒傷是透過磨削後的硬度量測來檢查,而不是靠目視表面。燒傷會降低抵抗點蝕那一層的硬度。
可以加工 90° 以外的軸交角嗎? 可以。軸交角屬於幾何審查的一部分;它會改變齒胚與切削設定,因此必須標註在圖面上。