Thanh răng chính xác: Dòng mài vs Dòng phay
Năm dòng thanh răng chính xác khác nhau thế nào — mài và phay, thẳng và xoắn, tôi cứng và ram — kèm sai số bước răng và thứ tự chọn lựa.
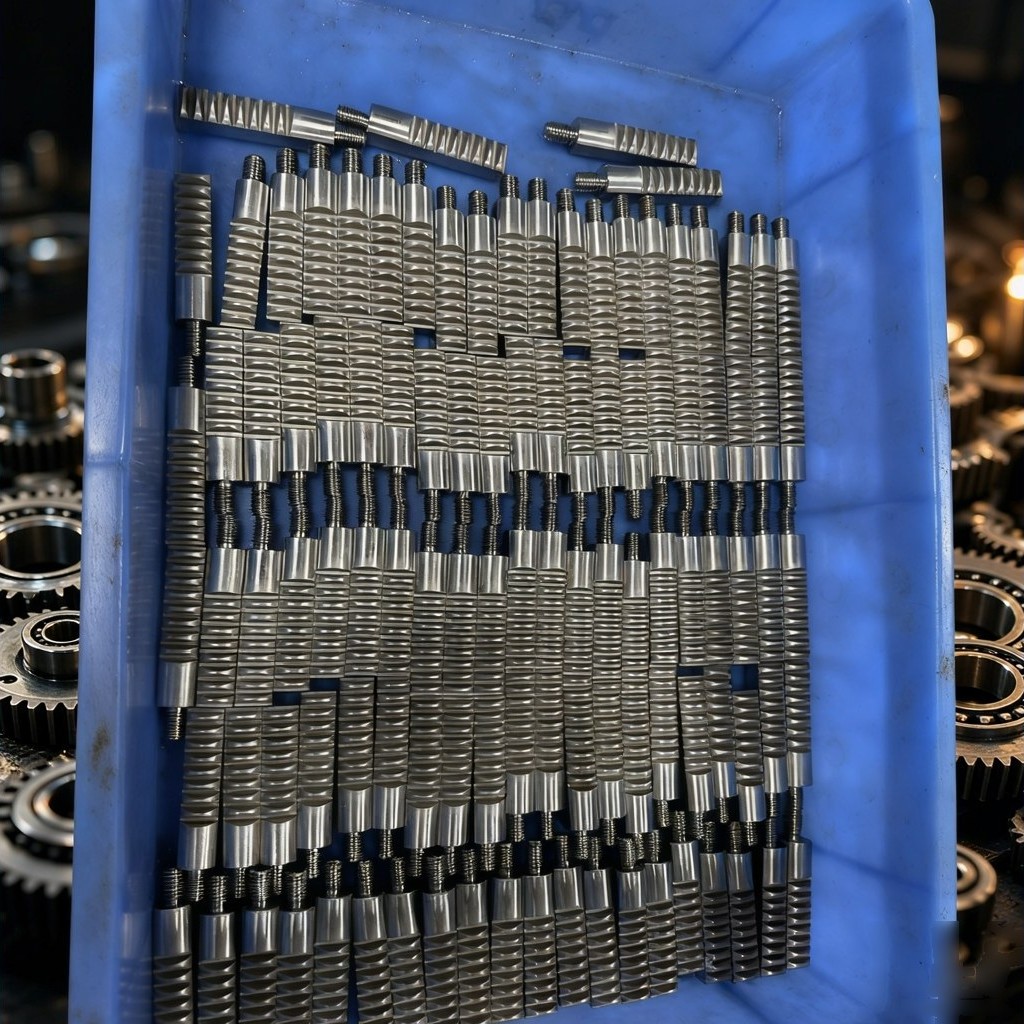
Thanh răng biến chuyển động quay thành chuyển động tịnh tiến, và nó thực hiện điều đó theo một đường thẳng. Chính sự thật hình học đơn lẻ đó chi phối mọi thông số kỹ thuật trên bản vẽ. Bánh răng khép kín vòng tròn, nên sai số của một răng được chia sẻ cho tất cả các răng; thanh răng tiếp tục kéo dài, nên sai số của một răng được mang về phía trước và cộng dồn vào răng tiếp theo. Do đó, độ chính xác của thanh răng được biểu thị bằng sai số tích lũy bước răng trên một khoảng cách — thường là trên 1000 mm — chứ không phải bằng phép đo một răng đơn lẻ.
Dải thanh răng chính xác được xây dựng từ hai quyết định và một trạng thái vật liệu: cách chế tạo mặt bên (mài hay phay), răng thẳng hay răng xoắn, và chi tiết được tôi cứng hay để ram cho gia công sau. Những tổ hợp đó tạo ra năm dòng, và sự khác biệt giữa chúng có thể đo được chứ không phải để quảng cáo.
Ký hiệu thực sự chứa những gì
Một ký hiệu như DIN 6h25 mang hai phần thông tin riêng biệt. Con số đứng đầu là cấp chính xác. Chữ cái và con số theo sau thuộc hệ thống DIN 3967 về dung sai và lượng dư chiều dày răng, trong đó con số cuối là dung sai chiều dày răng tính bằng micromet — trong trường hợp này là 25. Không phần nào trong số đó mô tả trục sẽ trôi bao xa trên một mét hành trình.
Sai số tích lũy bước răng là thông số chi phối vị trí dọc theo thanh răng, và đây là thông số xuất hiện dưới dạng khiếu nại về định vị. Trên dòng mài, nó được giữ ở 0,036 mm trên 1000 mm. Trên dòng phay, nó là 0,08 mm trên 1000 mm cho biến thể ram và 0,13 mm trên 1000 mm cho các biến thể phay tôi cứng và phay xoắn. Một bản vẽ chỉ quy định cấp chiều dày răng sẽ để con số hệ trọng hơn không được xác định, và khoảng cách đó lộ ra khi lắp ráp khi khe hở không khớp với tính toán.
Hai dòng mài
Cả hai dòng mài đều đạt DIN 6h25 với tổng sai số bước răng 0,036 mm trên 1000 mm, bằng thép cacbon trung bình S45C (C45) với góc áp lực 20°, tôi cứng cảm ứng đến HRC 48–52, mặt bên được mài và cả bốn mặt đều được mài. Mô-đun bao gồm 1, 1,5, 2, 3, 4, 5, 6, 8, 10 và 12 với chiều dài tiêu chuẩn 500 mm và 1000 mm.
Mài bốn mặt không phải là bổ sung mang tính thẩm mỹ. Thanh răng được bắt vít xuống dựa vào một mặt chuẩn, và nếu mặt đáy và mặt bên tham chiếu được để nguyên sau gia công thì người lắp đặt sẽ lấp khe hở bằng miếng căn. Độ chính xác được xác minh trong phòng kiểm tra khi đó sẽ bị tiêu hao một phần vào việc gá lắp, và hai thanh răng giống hệt nhau có thể hoạt động khác nhau trên hai máy khác nhau vì cách lắp đặt khác nhau. Mài các mặt bên chính là điều cho phép giá trị đo được tồn tại sau khi bắt vít xuống.
Lựa chọn giữa thẳng và xoắn ở mức chính xác này là câu hỏi về tiếp xúc, không phải về cấp. Phiên bản xoắn được cắt tay phải ở 19°31'42". Tỷ số tiếp xúc cao hơn nghĩa là nhiều răng cùng chia sẻ tải trọng tại mỗi thời điểm, tải trọng trên mỗi răng giảm, mỗi răng vào và ra khỏi tiếp xúc từ từ hơn, và một trục chạy nhanh sẽ vận hành với ít tiếng ồn hơn. Cái giá phải trả là lực đẩy dọc trục, mà ổ bi và ray dẫn hướng phải hấp thụ; thanh răng không thể chống lại nó. Thanh răng thẳng được mài không tạo ra lực dọc trục, giữ cho kết cấu xung quanh đơn giản, và vẫn là lựa chọn phổ biến cho các trục định vị X và Y.
Ba dòng phay
Phay thẳng, tôi cứng đạt DIN 10e27 với 0,13 mm trên 1000 mm, S45C, mặt bên phay, tôi cứng cảm ứng HRC 48–52, mô-đun 1 đến 10. Độ cứng bề mặt có mặt; độ chính xác được nới lỏng có chủ đích. Truyền động công suất thông dụng, dẫn động băng tải và nâng cổng trục nằm thoải mái trong phạm vi đó.
Phay thẳng, ram đạt DIN 8e27 với 0,08 mm trên 1000 mm, ram đến HRC 18–20 với mặt bên để không tôi cứng. Dòng này tồn tại vì thanh răng tôi cứng rất khó sửa đổi sau khi giao hàng. Khoan, phay túi và tarô trong vật liệu HRC 48–52 rất chậm, và một khách hàng cần các lỗ được định vị từ máy khi lắp đặt không thể tạo chúng trong một chi tiết đã tôi cứng mà không cần một lần gá đặt thứ hai ở nơi khác. Ở trạng thái ram, thanh răng được lắp, đánh dấu và khoan tại chỗ. Đối với cơ cấu tải nhẹ và các bộ truyền động phi tiêu chuẩn cần các nguyên công thứ cấp, sự linh hoạt đó đáng giá hơn độ cứng.
Phay xoắn đạt DIN 10e27 với 0,13 mm trên 1000 mm, tay phải 19°31'42", tôi cứng HRC 48–52, mô-đun 1 đến 10. Nó không tốn thêm độ chính xác so với phiên bản phay thẳng và mang lại khả năng vận hành êm hơn của tiếp xúc xoắn, phù hợp với các trục đủ nhanh để tiếng ồn bị nhận thấy nhưng không đòi hỏi cao đến mức phải mài.
Chọn lựa giữa chúng
Hãy đi qua ba câu hỏi theo thứ tự.
Độ chính xác trước tiên. Nếu sai số tích lũy phải nằm trong 0,05 mm trên 1000 mm, chỉ dòng mài mới đủ điều kiện. Nếu 0,1 mm trên mét là chấp nhận được, phay đáp ứng yêu cầu và chi phí bổ sung không mang lại gì mà ứng dụng có thể sử dụng.
Sau đó là hành trình và mối nối. Thanh răng được nối thành bất kỳ chiều dài nào bằng các mối nối khớp bước răng và chốt định vị. Một trục ba mét lắp ghép từ các thanh một mét chứa hai mối nối, và mỗi mối nối là một điểm mà độ chính xác tích lũy có thể bị trượt. Trục càng dài và càng nhiều mối nối thì lý lẽ để nâng lên một cấp thay vì chấp nhận cấp thấp hơn càng mạnh.
Sau đó là những gì xảy ra sau khi giao hàng. Các lỗ, rãnh, then và chốt cần thêm tại xưởng chỉ ra dòng ram. Bắt vít và quên đi chỉ ra dòng tôi cứng.
Tồn kho và kiểm tra
Thanh răng thẳng tiêu chuẩn được giữ ở các mô-đun m1, m1.25, m1.5, m2, m2.5, m3, m3.5, m4 và m5, với tiết diện từ 10×10 mm đến 50×50 mm và chiều dài 1 m, 1,5 m, 2 m và 3 m, với tùy chọn khoan, tôi, nhuộm đen, mạ kẽm, mạ crôm và hoàn thiện xám. Tồn kho trả lời câu hỏi về thời gian giao hàng chứ không phải câu hỏi về độ chính xác: tầng đó chạy ở độ chính xác thông thường, và một yêu cầu DIN 6h25 vẫn có nghĩa là một đơn hàng mài.
Việc xác minh phù hợp với thông số được công bố. Trung tâm đo bánh răng báo cáo các sai lệch biên dạng, hướng và bước răng so với cấp quy định; kiểm tra độ cứng và độ nhám xác nhận rằng xử lý nhiệt và hoàn thiện đã làm đúng như bản vẽ yêu cầu; kiểm tra ăn khớp xác nhận dạng tiếp xúc và hành vi khe hở trong cụm lắp ráp chứ không phải trên bàn kiểm tra.
Thanh răng được gia công theo bản vẽ, với mô-đun, góc áp lực, góc xoắn, chiều dài thanh, vị trí mối nối, vật liệu và xử lý nhiệt được lấy từ bản in. Thêm về hình học răng và các chi tiết bản vẽ quyết định khả năng sản xuất có trong trang sản phẩm thanh răng.