

Bánh vít và trục vít cho truyền động tỷ số cao
Trục vít và bánh vít chế tạo theo bản vẽ — biên dạng ZA, ZN, ZI và ZK, bánh vít đồng, trục vít thép thấm carbon và mài, cặp được kiểm tra trên máy thử ăn khớp trước khi giao hàng.
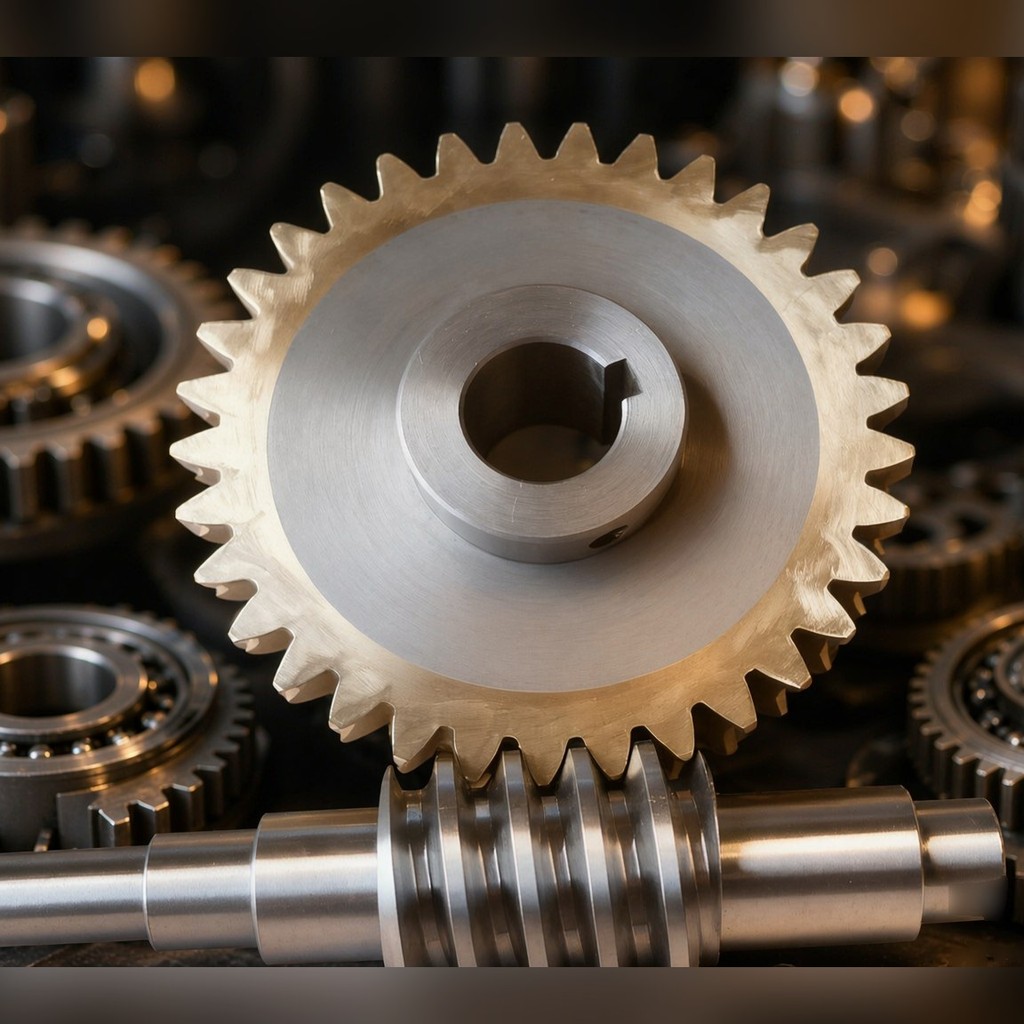
Cặp trục vít thực hiện hai chức năng cùng lúc: nó tạo ra tỷ số giảm tốc lớn trong một kết cấu nhỏ gọn, và — tùy thuộc vào góc nâng — nó không cho phép quay ngược. Hộp giảm tốc, bàn quay, pa lăng và băng tải đều sử dụng cùng một dạng hình học vì hai lý do đó, nhưng sự cân bằng giữa chúng thay đổi theo số mối ren.
PinyiGear gia công trục vít và bánh vít theo bản vẽ: prôfin ZA, ZN, ZI và ZK, bánh vít bằng đồng, trục vít bằng thép thấm cacbon và mài, cung cấp theo cặp ăn khớp với vùng tiếp xúc được kiểm tra trước khi xuất xưởng.
Cặp trục vít mang lại gì và đánh đổi những gì
Các trục giao nhau ở 90°, nên đầu vào và đầu ra hướng theo các phương khác nhau và vỏ hộp có thể nhỏ gọn. Tỷ số truyền mỗi cấp cao hơn nhiều so với một cặp bánh răng trụ cùng kích thước — lên đến 80:1 trong dải chúng tôi chế tạo — điều này thường loại bỏ hoàn toàn một cấp giảm tốc.
Cái giá phải trả là hiệu suất. Trục vít một mối truyền khoảng 60–70% công suất đầu vào tới bánh vít; phần còn lại biến thành nhiệt trong vùng ăn khớp và phải thoát ra qua vỏ hộp. Nhiều mối ren hơn cải thiện đáng kể điều đó — ba mối đạt khoảng 80–85%, bốn đến sáu mối đạt 85–92% — nhưng khả năng giữ vị trí biến mất khi góc nâng mở rộng.
| Số mối ren | Hiệu suất (xấp xỉ) | Tự hãm |
|---|---|---|
| 1 | 60–70% | Hãm khi góc nâng đủ nhỏ |
| 2 | 70–80% | Phụ thuộc ma sát — có thể hãm |
| 3 | 80–85% | Không |
| 4–6 | 85–92% | Không |
Những con số này là xấp xỉ và thay đổi theo độ nhám mặt răng, bôi trơn và độ đồng tâm khi lắp ráp. Khi tự hãm là một phần của tiền đề thiết kế, nó phải được xác nhận dựa trên góc nâng và hệ số ma sát thực tế thay vì giả định từ bảng — một trục vít được chỉ định là tự hãm mà bị trượt dưới rung động là một vấn đề an toàn, không phải là thiếu hụt hiệu năng.
Prôfin: ZA, ZN, ZI, ZK
Prôfin quyết định dụng cụ, phương pháp mài và cách đo chi tiết.
| Prôfin | Dạng | Phù hợp với |
|---|---|---|
| ZA (Archimedes) | Tiết diện dọc trục thẳng | Tiện và đo đạc đơn giản; tải trọng thông thường |
| ZN (thẳng pháp tuyến) | Thẳng trong tiết diện pháp tuyến | Phù hợp để mài |
| ZI (thân khai) | Dạng thẳng trên mặt phẳng tiếp tuyến với hình trụ cơ sở | Giữ độ chính xác sau khi mài; công việc độ chính xác cao hơn |
| ZK (bao hình nón) | Được tạo hình bằng đá mài | Mài hàng loạt với kết quả ổn định |
Khi prôfin đã được xác định, dạng đá mài, phương pháp mài và kế hoạch đo lường đều theo đó mà triển khai. Một bản vẽ không ghi rõ prôfin sẽ để xưởng tự chọn, và hai xưởng sẽ chọn khác nhau.
Phạm vi gia công
Trục vít
| Cấp chính xác | Môđun | Số mối ren | Vật liệu |
|---|---|---|---|
| GB 7–8 | M1–M12 | 1–6 | 20CrMnTi, 42CrMo |
| GB 7–9 | M1–M10 | 1–4 | 40Cr |
Bánh vít, theo vật liệu ăn khớp
| Tỷ số | Môđun | Số răng | Vật liệu | Số mối ren trục vít tương ứng |
|---|---|---|---|---|
| 7,5:1 đến 80:1 | M1–M12 | 30–80 | Đồng thiếc ZCuSn10P1 | 1–6 |
| 10:1 đến 60:1 | M1–M10 | 30–60 | Đồng nhôm ZCuAl10Fe3 | 1–4 |
| 10:1 đến 50:1 | M1–M8 | 30–50 | Gang cầu QT500-7 | 1–4 |
Đồng thiếc là lựa chọn mặc định cho các bộ truyền chịu tải vì nó chịu được tiếp xúc trượt và thích nghi với trục vít dưới tải. Đồng nhôm chịu tải lớn hơn ở tốc độ thấp hơn nhưng khó chạy rà hơn. Gang cầu phù hợp với tải nhẹ khi chi phí là yếu tố chính.
Quy trình công nghệ
Trục vít. Thấm cacbon và tôi 20CrMnTi đưa mặt răng đạt HRC 58–62 — lớp cứng trên lõi dai, đây là sự kết hợp chống lại cả mài mòn và gãy răng. Với tải nhẹ hơn, 40Cr tôi và ram hoặc tôi cảm ứng cho HRC 48–55 ở bề mặt.
Mài. Quá trình tôi gây biến dạng mặt răng, nên mài thô khôi phục hình học và mài tinh đưa về cấp chính xác. Trục vít mài đạt GB 6–7, chặt hơn một cấp so với phay, và sự khác biệt thể hiện ở tiếng ồn thấp hơn và ít nhiệt hơn trong vùng ăn khớp.
Bánh vít. Bánh vít đồng thiếc được phay lăn từ M1 đến M12 bằng dao phay lăn chuyên dụng. Tiếp xúc giữa trục vít và bánh vít là một đường, không phải một điểm, nên sai số nhỏ về khoảng cách tâm sẽ dịch chuyển vùng tiếp xúc và tập trung mài mòn. Do đó, cả chiều dày răng và khoảng cách tâm đều được kiểm soát, không chỉ prôfin răng.
Kiểm tra cặp. Trục vít và bánh vít được chế tạo và giao hàng theo cặp. Vị trí và diện tích vùng tiếp xúc được kiểm tra từng bộ, sau đó kiểm tra lại trên máy thử ăn khớp.
Độ chính xác
| Cấp | Nguyên công | Phạm vi |
|---|---|---|
| GB 7–8 | Phay trục vít | M1–M12 |
| GB 6–7 | Mài trục vít | M1–M10 |
| GB 7–8 | Phay lăn bánh vít | M1–M12 |
| GB 8–9 | Phay răng bánh vít bằng dao phay đĩa | M1–M8 |
Nguyên công phụ trợ: tiện CNC đạt 0,005 mm, mài trụ và mài mặt đầu đạt 0,001 mm.
Kiểm tra và tài liệu
Mỗi lô hàng đều kèm báo cáo kiểm tra gồm sai lệch bước răng, sai lệch prôfin, sai lệch hướng răng và độ cứng bề mặt răng. Những con số này giúp khách hàng xác định tiếng ồn phát hiện khi lắp đặt là do bánh răng hay do cụm lắp ráp — nếu không có chúng, cả hai bên chỉ còn biết phỏng đoán.
Thiết bị đo trong quy trình: trung tâm đo bánh răng, máy đo tọa độ CMM, máy đo độ cứng, máy đo độ nhám.
Ứng dụng của truyền động trục vít
- Hộp giảm tốc công nghiệp — ứng dụng phổ biến nhất; tỷ số và khoảng cách trục lấy từ bản vẽ vỏ hộp
- Bàn chia độ và bàn quay — sai số bước răng trở thành sai số góc trực tiếp, nên cấp chính xác phải được suy ra từ dung sai chia độ chứ không chọn theo thói quen
- Máy vận chuyển và nâng hạ — trục vít một mối giữ được tải trọng khi dừng mà không cần phanh
- Truyền động trục chéo trong không gian hẹp — nơi không lắp được cặp bánh răng côn
- Cụm truyền động tùy chỉnh — chế tạo theo bản vẽ sau khi xem xét khả năng gia công
Thông tin cần gửi
- Bản vẽ trục vít và bánh vít (PDF, DWG, DXF, STEP), hoặc môđun, số mối ren, số răng và tỷ số
- Khoảng cách trục, và bản vẽ vỏ hộp nếu cặp bánh phải lắp vào vỏ có sẵn
- Cấp chính xác, hoặc dung sai chia độ hay định vị mà bộ truyền phải đảm bảo
- Điều kiện làm việc: mômen, tốc độ, chu kỳ làm việc, môi trường và phương pháp bôi trơn
- Có yêu cầu tự hãm hay không, và phải giữ được tải trọng nào
- Số lượng và đơn hàng là mẫu thử, lô đầu tiên hay sản xuất lặp lại
Kỹ sư xem bản vẽ trước và phản hồi quy trình công nghệ, khuyến nghị vật liệu bánh vít và kế hoạch kiểm tra trước khi chốt giá.
Gửi bản vẽ bánh vít để báo giá
Câu hỏi thường gặp
Làm sao biết cặp bánh có tự hãm hay không? Điều này phụ thuộc vào góc nâng ren và hệ số ma sát trong điều kiện làm việc, không chỉ vào số mối ren. Trục vít một mối với góc nâng ren nhỏ là phương án thông dụng; cần xác nhận theo điều kiện làm việc thực tế, vì rung động và bôi trơn có thể thay đổi kết quả.
Đồng thanh thiếc hay đồng thanh nhôm? Đồng thanh thiếc cho điều kiện chịu tải, tốc độ cao hơn và khi cần quá trình chạy rà. Đồng thanh nhôm cho tải trọng cao, tốc độ thấp, hoặc khi môi trường không cho phép dùng đồng thanh thiếc. Gang cầu chỉ dùng cho tải nhẹ.
Có thể lắp khớp với vỏ hộp có sẵn không? Có — khoảng cách trục và cách lắp được lấy từ bản vẽ vỏ hộp. Đây thường là ràng buộc cố định, và hình học bánh răng được thiết kế xoay quanh nó.
Tại sao truyền động trục vít chạy nóng? Vì tiếp xúc trượt trong vùng ăn khớp biến tổn thất hiệu suất thành nhiệt. Với hiệu suất 60–70%, cặp một mối sinh ra một phần ba công suất đầu vào dưới dạng nhiệt, lượng nhiệt này phải thoát ra qua vỏ hộp hoặc bộ làm mát.
Cung cấp cả cặp hay từng chi tiết riêng? Cả cặp. Vết tiếp xúc và khe hở cạnh răng là đặc tính của cả bộ, nên giao riêng trục vít sẽ cho ra một chi tiết đo đúng nhưng vẫn có thể chạy kém khi ghép với bánh vít có sẵn.