

Bánh răng trụ và bánh răng xoắn theo bản vẽ
Bánh răng trụ và bánh răng xoắn được gia công theo bản vẽ khách hàng, với thông số răng, vật liệu và cấp chính xác lấy từ bản vẽ.
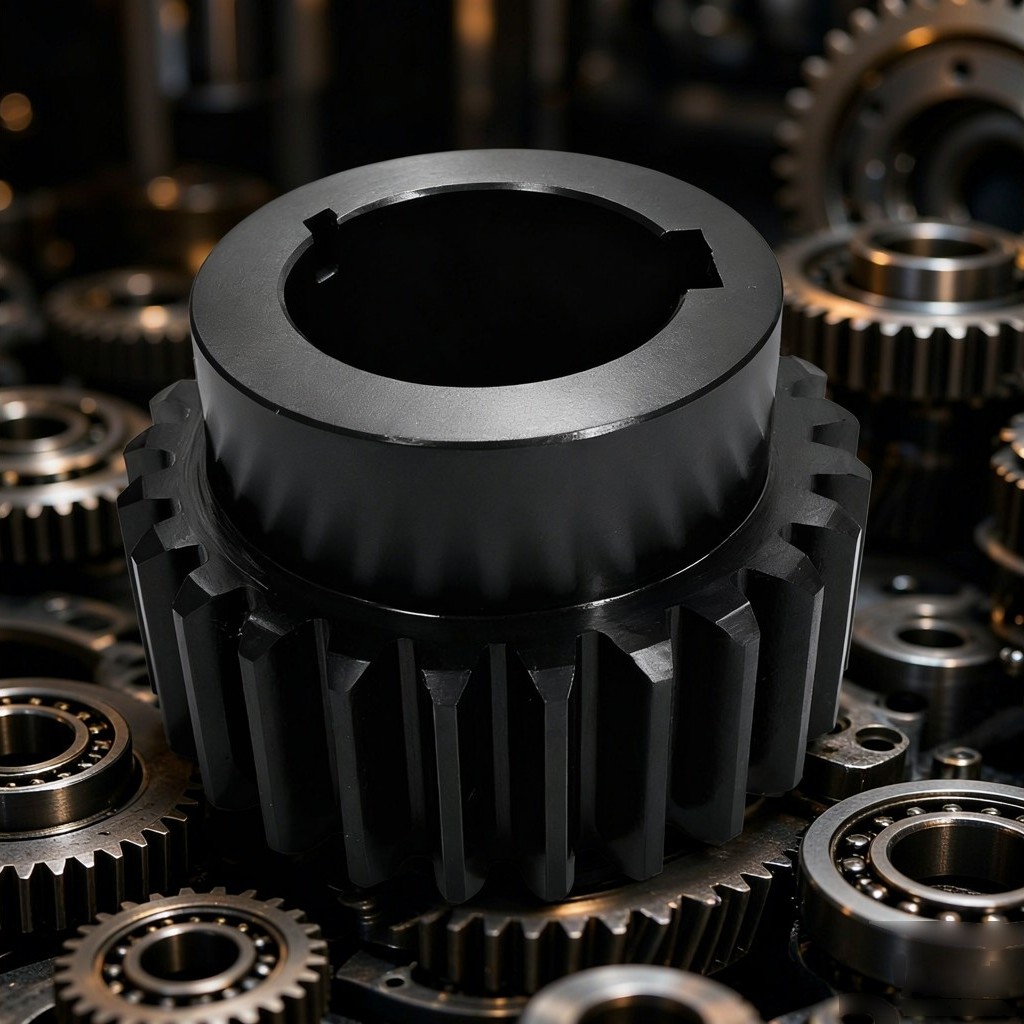
PinyiGear gia công bánh răng trụ răng thẳng và răng nghiêng theo bản vẽ của khách hàng. Số răng, mô-đun, góc áp lực, góc xoắn và chiều xoắn, chiều rộng mặt răng, lỗ khoan và rãnh then, vật liệu và nhiệt luyện đều lấy từ bản vẽ, bởi vì bánh răng được chế tạo cho một cụm lắp ráp cụ thể chứ không phải chọn từ một dải sản phẩm có sẵn.
Chính điều đó quyết định cách triển khai công việc: không có chi tiết danh mục nào để dựa vào, không có phôi tiêu chuẩn nào để sửa đổi, và không có dung sai nào có thể bỏ qua với lý do “gần đúng là được”. Bản vẽ chính là đặc tính kỹ thuật, và việc hữu ích đầu tiên chúng tôi có thể làm với nó là đọc kỹ đến mức phát hiện ra những gì bản vẽ còn để ngỏ.
Những gì bản vẽ quyết định cho chi tiết
- Dữ liệu răng — số răng, mô-đun, góc áp lực, góc xoắn và chiều xoắn, dịch chỉnh prôfin khi bản vẽ quy định
- Dữ liệu thân — đường kính ngoài, chiều rộng mặt răng, lỗ khoan, rãnh then hoặc then hoa, kích thước mayơ và thành
- Dữ liệu chất lượng — cấp chính xác, và các mặt chuẩn dùng để đo răng
- Dữ liệu xử lý — mác thép, nhiệt luyện, và dải độ cứng mong đợi sau đó
Khi bản vẽ thiếu một phần trong số này, chúng tôi hỏi trước khi báo giá. Một bánh răng được báo giá dựa trên dữ liệu răng phỏng đoán là một bánh răng phải làm hai lần.
Câu hỏi về chuẩn xuất hiện thường xuyên hơn người ta tưởng. Một bánh răng đo từ lỗ khoan và một bánh răng đo từ vòng chia là hai tiêu chí nghiệm thu khác nhau cho cùng một chi tiết; nếu bản vẽ không nói rõ tiêu chí nào chi phối, báo cáo kiểm tra ở cuối sẽ không khớp với bản vẽ ở đầu.
Các loại bánh răng chúng tôi gia công
- Bánh răng trụ răng thẳng, ăn khớp ngoài và ăn khớp trong
- Bánh răng trụ răng nghiêng, xoắn phải và xoắn trái
- Trục bánh răng, với răng được cắt trên thân trục
- Phôi bánh răng và chi tiết cắt thô để khách hàng gia công tiếp
- Các biến thể dịch chỉnh prôfin, khi bản vẽ cho hệ số dịch chỉnh
- Bộ đôi ăn khớp, khi bánh răng nhỏ và bánh răng lớn được cắt cho một khoảng cách tâm đã định
Bánh răng ăn khớp trong và trục bánh răng đáng được lưu ý. Răng trong được cắt bằng dao phay bao hình chứ không phải dao phay lăn, nên dụng cụ chuyên dụng theo mô-đun và số răng và thời gian giao hàng dài hơn so với bánh răng ăn khớp ngoài cùng kích thước. Trục bánh răng cần được cắt răng trong cùng nhóm gá đặt với các cổ trục ổ bi, nếu không độ đảo giữa răng và các cổ trục sẽ thể hiện thành tiếng ồn khi quay.
Cách triển khai công việc
Lộ trình công nghệ tuân theo cấp chính xác và nhiệt luyện, theo đúng thứ tự đó. Một bánh răng sẽ được thấm cacbon sau khi cắt cần để đủ lượng dư trên sườn răng để biến dạng được mài đi; một bánh răng được hoàn thiện trước nhiệt luyện không thể được sửa chữa sau đó.
- Chuẩn bị phôi — tiện, doa, phay mặt đầu, với các mặt chuẩn được thiết lập ở đây và được bảo vệ trong suốt phần còn lại của lộ trình
- Cắt răng — phay lăn cho răng thẳng và răng nghiêng ăn khớp ngoài, xọc răng cho răng trong và cho các vai chặn dao phay lăn
- Nhiệt luyện — khi bản vẽ yêu cầu, với lượng dư biến dạng được tính vào kích thước cắt
- Hoàn thiện — cà răng cho các cấp trung bình trên bánh răng chưa tôi, mài răng cho bánh răng đã tôi và cho các cấp chặt hơn
- Kiểm tra — thông số răng, độ đảo, và các đặc điểm mà bản vẽ liệt kê là quan trọng
Bước nào đảm nhận độ chính xác là quyết định kỹ thuật. Chỉ phay lăn đáp ứng được dải thương mại cho hầu hết bánh răng ăn khớp ngoài; khi bản vẽ yêu cầu một cấp mà phay lăn không đáp ứng được, lộ trình tăng thêm một bước hoàn thiện và giá tăng thêm chi phí của bước đó.
Cấp chính xác và ý nghĩa của chúng
Bốn hệ thống xuất hiện trên các bản vẽ chúng tôi nhận được: ISO 1328, DIN 3962/3967, AGMA 2015 và GB/T 10095. Chúng mô tả cùng các sai lệch vật lý với cách đánh số cấp khác nhau, và cách đánh số chạy theo chiều ngược nhau — cấp DIN 1 là chặt nhất, cấp AGMA 16 là chặt nhất.
| Hệ thống | Chặt nhất | Lỏng nhất dùng phổ biến | Chiều |
|---|---|---|---|
| DIN 3962 | 1 | 12 | Số nhỏ hơn = chặt hơn |
| ISO 1328 | 1 | 12 | Số nhỏ hơn = chặt hơn |
| AGMA 2015 | 16 | 6 | Số lớn hơn = chặt hơn |
| GB/T 10095 | 1 | 12 | Số nhỏ hơn = chặt hơn |
Theo dải làm việc, bánh răng mài cho ra ở DIN 5 và phay lăn rơi vào dải DIN 7–8. Vị trí của bản vẽ trong dải đó quyết định quy trình và giá; nếu nằm ngoài dải, chúng tôi nói rõ trước khi báo giá chứ không phải sau.
Một bản vẽ trộn hai hệ thống mà không nêu cơ sở quy đổi là bản vẽ sẽ gây tranh cãi khi kiểm tra. Quy đổi AGMA đặc biệt là gần đúng và phụ thuộc vào module và đường kính, nên cơ sở quy đổi cần có trên bản vẽ.
Vật liệu và xử lý nhiệt
Bản vẽ thường ghi mác thép và xử lý nhiệt. Khi để ngỏ, chúng tôi nêu câu hỏi thay vì mặc định: cùng một hình học răng trên hai loại thép khác nhau hoạt động khác nhau trong sử dụng, và lựa chọn thuộc về thiết kế, không thuộc về xưởng.
Các tổ hợp thường gặp nhất:
| Thép | Xử lý điển hình | Độ cứng kết quả | Ứng dụng |
|---|---|---|---|
| 40Cr | Tôi và ram | HB 260–300 | Tốc độ thấp/trung bình, tải vừa, bánh răng máy công cụ, hộp giảm tốc thông dụng |
| 42CrMo | Tôi và ram | HB 280–320 | Trục nặng module lớn, bánh răng đường kính lớn |
| 20CrMnTi | Thấm carbon và tôi | Bề mặt HRC 58–62, lõi HRC 30–42 | Hộp số ô tô, bánh răng hộp giảm tốc công nghiệp |
| 17CrNiMo6 | Thấm carbon và tôi | Bề mặt HRC 58–62, lõi HRC 33–45 | Hộp số tải nặng, chế độ đảo chiều cao |
| 38CrMoAl | Tôi và ram, sau đó nitơ hóa | Bề mặt ~HV 950–1100, lớp 0.3–0.6 mm | Bánh răng chính xác module nhỏ, giới hạn biến dạng chặt |
Hai điều đáng nói rõ. Thứ nhất, con số độ cứng là một dải, không phải giá trị mục tiêu — báo cáo ghi 59 HRC trên một răng và 61 trên răng khác là bình thường với công việc thấm carbon và không phải khuyết tật. Thứ hai, chiều sâu lớp thấm chịu tải trọng lớn không kém độ cứng bề mặt, và sâu hơn không tự động tốt hơn: lớp thấm sâu kéo dài chu trình, tăng biến dạng và tăng chi phí, nên chiều sâu được đặt theo ứng suất tiếp xúc mà thiết kế thực sự chịu.
Kiểm tra
Đo răng bao gồm bốn sai lệch, và chúng không thể thay thế cho nhau:
- Fp — tổng sai lệch bước tích lũy quanh toàn bộ bánh răng. Dẫn đến sai số truyền động ở tần số thấp.
- fpt — sai lệch bước đơn. Ảnh hưởng đến phân chia tải giữa các răng.
- fα — sai lệch hình dạng prôfin. Quyết định cách răng tiếp xúc dọc theo chiều cao.
- fβ — sai lệch xoắn (hướng). Quyết định tiếp xúc từ đầu đến cuối dọc theo chiều rộng mặt răng, và là sai lệch gây hại nhất trong bốn khi bị lệch, vì nó tập trung tải ở một đầu của răng.
Một bánh răng có thể đạt Fp và không đạt fβ mà vẫn không dùng được trong truyền động êm. Báo cáo kiểm tra chỉ liệt kê một hoặc hai thông số không phải là báo cáo — đó là bản tóm tắt.
Bên cạnh các thông số răng, chúng tôi kiểm tra độ đảo so với chuẩn mà bản vẽ chỉ định, kích thước lỗ và rãnh then, và với trục bánh răng, độ đồng tâm giữa răng và cổ trục ổ bi. Khi khách hàng cung cấp bánh răng ăn khớp, cặp được kiểm tra khe hở tại khoảng cách tâm đã nêu.
Các dạng hư hỏng thiết kế cần lường trước
Các hư hỏng quay lại xưởng bánh răng hiếm khi là “bánh răng bị mềm”. Chúng là:
- Rỗ mặt trên sườn răng, do ứng suất tiếp xúc vượt quá khả năng chịu của bề mặt — thường là vấn đề độ cứng hoặc định mức tải, không phải gia công
- Cào xước, do màng dầu phá vỡ ở tốc độ trượt cao — vấn đề bôi trơn và độ nhẵn bề mặt
- Nứt chân răng, do mỏi uốn, thường bắt đầu từ góc lượn nhọn hoặc vết gia công ở chân răng
- Tải đầu mút, do sai lệch xoắn hoặc lệch trục, biểu hiện là mài mòn tập trung ở một đầu mặt răng
- Tiếng ồn không có mài mòn thấy được, do sai lệch bước hoặc độ đảo — đây là vấn đề gia công ngay từ đầu
Những gì chúng tôi cần để báo giá
- Bản vẽ dưới dạng PDF, DXF hoặc STEP
- Số lượng, và liệu có đặt hàng lặp lại hay không
- Bản vẽ bánh răng ăn khớp hoặc bánh răng nhỏ, khi khe hở cạnh răng và khoảng cách tâm là quan trọng
- Mọi yêu cầu về ghi nhãn, đóng gói hoặc tài liệu
Nếu bản vẽ vẫn đang được hoàn thiện, hãy gửi kèm các mục còn để ngỏ được đánh dấu. Một báo giá dựa trên giả định đã nêu rõ sẽ hữu ích hơn một báo giá chờ bản vẽ hoàn hảo.