แร็คเกียร์ความแม่นยำ: ซีรีส์กราวด์ vs มิลล์
ความแตกต่างของแร็คเกียร์ความแม่นยำ 5 ซีรีส์ — กราวด์และมิลล์ ตรงและเฉียง ชุบแข็งและอบคืนตัว พร้อมค่าความคลาดเคลื่อนพิทช์และลำดับการเลือก
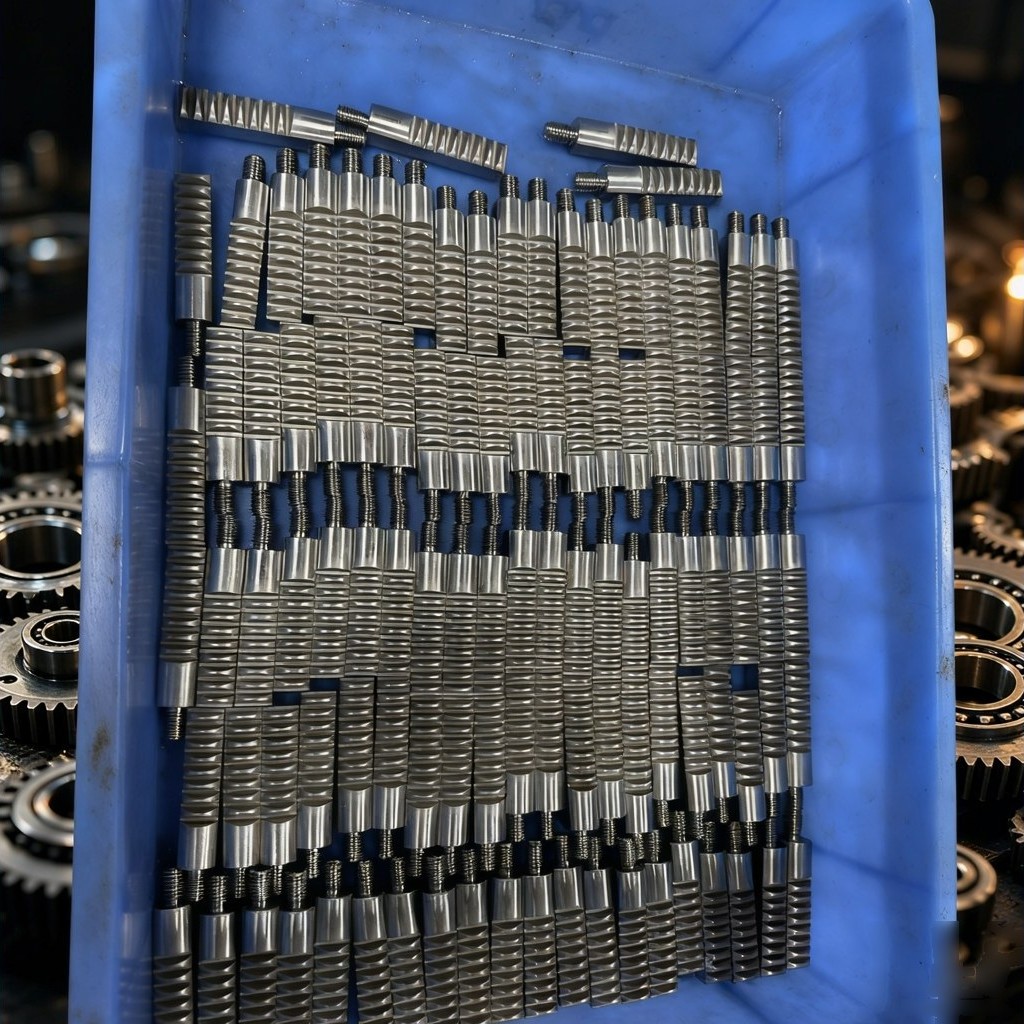
แร็คเปลี่ยนการหมุนเป็นการเคลื่อนที่เชิงเส้น และทำเช่นนั้นเป็นเส้นตรง ข้อเท็จจริงทางเรขาคณิตข้อเดียวนี้ขับเคลื่อนทุกข้อกำหนดบนแบบ图纸 เกียร์ปิดล้อมตัวเอง ดังนั้นความคลาดเคลื่อนของฟันซี่หนึ่งจึงถูกแบ่งปันamongฟันทั้งหมด แร็คเคลื่อนต่อไปเรื่อยๆ ดังนั้นความคลาดเคลื่อนของฟันซี่หนึ่งจึงถูกพาไปข้างหน้าและบวกเข้ากับฟันถัดไป ความแม่นยำของแร็คจึงระบุเป็นความคลาดเคลื่อนพิทช์สะสมตลอดระยะทาง — โดยทั่วไปต่อ 1000 mm — ไม่ใช่การวัดฟันซี่เดียว
ช่วงแร็คเกียร์ความแม่นยำสร้างจากสองการตัดสินใจและสภาวะวัสดุหนึ่งอย่าง: วิธีสร้างผิวฟัน (กราวด์หรือมิลล์) ฟันเป็นแบบตรงหรือเฉียง และชิ้นงานชุบแข็งหรือคงสภาพอบคืนตัวไว้สำหรับการตัดเฉือนภายหลัง การรวมกันเหล่านี้ให้ผลเป็นห้าซีรีส์ และความแตกต่างระหว่างกันนั้นวัดได้จริงมากกว่าการโฆษณา
สิ่งที่การกำหนดรหัสมีอยู่จริง
การเรียกเช่น DIN 6h25 มีข้อมูลสองส่วนแยกกัน ตัวเลขนำหน้าคือเกรดความแม่นยำ ตัวอักษรและตัวเลขที่ตามมาเป็นของระบบ DIN 3967 ว่าด้วยค่าเผื่อและพิกัดความเผื่อความหนาฟัน โดยตัวเลขท้ายคือพิกัดความเผื่อความหนาฟันเป็นไมโครเมตร — 25 ในกรณีนี้ ทั้งสองอย่างไม่ได้อธิบายว่าแกนจะเบี่ยงเบนไปเท่าใดตลอดหนึ่งเมตรของการเคลื่อนที่
ความคลาดเคลื่อนพิทช์สะสมคือพารามิเตอร์ที่ควบคุมตำแหน่งตลอดแนวแร็ค และเป็นค่าที่ปรากฏเป็นการร้องเรียนเรื่องการกำหนดตำแหน่ง ในซีรีส์กราวด์ค่านี้ถูกควบคุมที่ 0.036 mm ต่อ 1000 mm ในซีรีส์มิลล์เป็น 0.08 mm ต่อ 1000 mm สำหรับรุ่นอบคืนตัว และ 0.13 mm ต่อ 1000 mm สำหรับรุ่นชุบแข็งและมิลล์เฉียง แบบ图纸ที่ระบุเพียงชั้นความหนาฟันจะทิ้งตัวเลขที่มีนัยสำคัญกว่าไว้โดยไม่กำหนด และช่องว่างนี้จะปรากฏขึ้นเมื่อประกอบเมื่อระยะฟันไม่ตรงกับการคำนวณ
สองซีรีส์กราวด์
ซีรีส์กราวด์ทั้งสองถึง DIN 6h25 ด้วยความคลาดเคลื่อนพิทช์รวม 0.036 mm ต่อ 1000 mm ในเหล็กกล้าคาร์บอนปานกลาง S45C (C45) ที่มุมกด 20° ชุบแข็งแบบเหนี่ยวนำถึง HRC 48–52 พร้อมผิวฟันกราวด์และกราวด์ทั้งสี่ด้าน โมดูลครอบคลุม 1, 1.5, 2, 3, 4, 5, 6, 8, 10 และ 12 ในความยาวมาตรฐาน 500 mm และ 1000 mm
การกราวด์สี่ด้านไม่ใช่การเพิ่มเติมเพื่อความสวยงาม แร็คถูกยึดด้วยสลักเกลียวกับหน้าอ้างอิง และหากด้านล่างและด้านอ้างอิงถูกทิ้งไว้ในสภาพตัดเฉือน ผู้ติดตั้งจะปิดช่องว่างด้วยชิม ความแม่นยำที่ตรวจสอบในห้องตรวจสอบจึงถูกใช้ไปบางส่วนกับการติดตั้ง และแร็คที่เหมือนกันสองตัวอาจทำงานแตกต่างกันบนเครื่องสองเครื่องที่ต่างกันเพราะการติดตั้งต่างกัน การกราวด์ด้านข้างคือสิ่งที่ทำให้ค่าที่วัดได้ยังคงอยู่เมื่อถูกยึดด้วยสลักเกลียว
การเลือกระหว่างตรงและเฉียงที่ระดับความแม่นยำนี้เป็นคำถามเรื่องการสัมผัส ไม่ใช่เรื่องชั้นคุณภาพ รุ่นเฉียงถูกตัดแบบมือขวาที่ 19°31'42" อัตราส่วนการสัมผัสที่สูงกว่าหมายถึงฟันจำนวนมากกว่าแบ่งปันภาระในขณะใดขณะหนึ่ง ภาระต่อฟันลดลง ฟันแต่ละซี่เข้าสู่และออกจากการสัมผัสอย่างค่อยเป็นค่อยไปมากขึ้น และแกนความเร็วสูงทำงานด้วยเสียงรบกวนน้อยลง ข้อแลกเปลี่ยนคือแรงขับตามแนวแกน ซึ่งตลับลูกปืนและรางนำต้องรับไว้ แร็คไม่สามารถต้านทานได้ แร็คกราวด์ตรงไม่เกิดแรงตามแนวแกน ทำให้โครงสร้างโดยรอบเรียบง่าย และยังคงเป็นตัวเลือกทั่วไปสำหรับแกนกำหนดตำแหน่ง X และ Y
สามซีรีส์มิลล์
มิลล์ตรง ชุบแข็ง ทำงานถึง DIN 10e27 ที่ 0.13 mm ต่อ 1000 mm, S45C, ผิวฟันมิลล์, ชุบแข็งแบบเหนี่ยวนำ HRC 48–52, โมดูล 1 ถึง 10 มีความแข็งผิว แต่ความแม่นยำถูกผ่อนคลายโดยเจตนา การส่งกำลังทั่วไป ตัวขับสายพานลำเลียง และการยกแบบกานทรี อยู่ในขอบเขตนั้นได้อย่างสบาย
มิลล์ตรง อบคืนตัว ทำงานถึง DIN 8e27 ที่ 0.08 mm ต่อ 1000 mm อบคืนตัวถึง HRC 18–20 โดยผิวฟันไม่ชุบแข็ง ซีรีส์นี้มีอยู่เพราะแร็คชุบแข็งดัดแปลงได้ยากหลังส่งมอบ การเจาะ การกัดช่อง และการต๊าปในวัสดุ HRC 48–52 นั้นช้า และลูกค้าที่ต้องการรูกำหนดตำแหน่งจากเครื่อง أثناءการติดตั้งไม่สามารถสร้างได้ในชิ้นงานชุบแข็งโดยไม่ต้องตั้งเครื่องใหม่ที่อื่น ในสภาพอบคืนตัว แร็คถูกติดตั้ง ทำเครื่องหมาย และเจาะที่หน้างาน สำหรับกลไกงานเบาและตัวขับที่ไม่ได้มาตรฐานซึ่งต้องการการดำเนินการทุติยภูมิ ความยืดหยุ่นนั้นมีค่ามากกว่าความแข็ง
มิลล์เฉียง ทำงานถึง DIN 10e27 ที่ 0.13 mm ต่อ 1000 mm, มือขวา 19°31'42", ชุบแข็ง HRC 48–52, โมดูล 1 ถึง 10 ไม่ได้แลกความแม่นยำมากกว่ามิลล์ตรง และให้การทำงานที่เงียบกว่าของการสัมผัสแบบเฉียง ซึ่งเหมาะกับแกนที่เร็วพอจะสังเกตเห็นเสียงรบกวนแต่ไม่ต้องการมากพอที่จะ justify การกราวด์
การเลือกระหว่างกัน
พิจารณาสามคำถามตามลำดับ
ความแม่นยำก่อน หากความคลาดเคลื่อนสะสมต้องอยู่ภายใน 0.05 mm ต่อ 1000 mm มีเพียงซีรีส์กราวด์ที่ผ่านเกณฑ์ หาก 0.1 mm ต่อเมตรเป็นที่ยอมรับ การมิลล์ตอบสนองข้อกำหนดและค่าใช้จ่ายเพิ่มเติมไม่ให้ผลตอบแทนที่การใช้งานใช้ได้
จากนั้นระยะชักและข้อต่อ แร็คต่อกันเป็นความยาวใดก็ได้โดยใช้ข้อต่อที่จับคู่พิทช์และหมุดกำหนดตำแหน่ง แกนสามเมตรประกอบจากแท่งหนึ่งเมตรมีสองข้อต่อ และแต่ละข้อต่อเป็นจุดที่ความแม่นยำสะสมอาจคลาดเคลื่อนได้ ยิ่งแกนยาวและมีข้อต่อมากเท่าใด เหตุผลในการเพิ่มชั้นคุณภาพก็ยิ่งแข็งแกร่งขึ้นแทนที่จะยอมรับชั้นที่ต่ำกว่า
จากนั้นสิ่งที่เกิดขึ้นหลังส่งมอบ รู ช่อง ร่องลิ่ม และหมุดที่จะเพิ่มภายในชี้ไปที่ซีรีส์อบคืนตัว ยึดด้วยสลักเกลียวแล้วลืมได้ชี้ไปที่ชุบแข็ง
สต็อกและการตรวจสอบ
แร็คตรงมาตรฐานมีสต็อกในโมดูล m1, m1.25, m1.5, m2, m2.5, m3, m3.5, m4 และ m5 ในหน้าตัดตั้งแต่ 10×10 mm ถึง 50×50 mm และความยาว 1 m, 1.5 m, 2 m และ 3 m พร้อมตัวเลือกการเจาะ การชุบแข็ง การดำ การชุบสังกะสี การชุบโครเมียม และการตกแต่งสีเทา สต็อกตอบคำถามเรื่องระยะเวลาส่งมอบมากกว่าคำถามเรื่องความแม่นยำ: ชั้นนั้นทำงานที่ความแม่นยำทั่วไป และข้อกำหนด DIN 6h25 ยังคงหมายถึงคำสั่งกราวด์
การตรวจสอบให้เหมาะกับพารามิเตอร์ที่อ้างถึง ศูนย์วัดเกียร์รายงานความคลาดเคลื่อนของโปรไฟล์ ลีด และพิทช์เทียบกับชั้นที่กำหนด การตรวจความแข็งและความหยาบยืนยันว่าการชุบแข็งและการตกแต่งทำตามที่แบบ图纸กำหนด การตรวจการประกบยืนยันรูปแบบการสัมผัสและพฤติกรรมระยะฟันในชุดประกอบมากกว่าบนแท่นทดสอบ
แร็คถูกตัดเฉือนตามแบบ图纸 โดยโมดูล มุมกด มุมเฉียง ความยาวแท่ง ตำแหน่งข้อต่อ วัสดุ และการชุบแข็งนำมาจากแบบพิมพ์ ข้อมูลเพิ่มเติมเกี่ยวกับเรขาคณิตฟันและรายละเอียดแบบ图纸ที่กำหนดความสามารถในการผลิตอยู่ในหน้า produk แร็ค