

เฟืองตัวหนอนและสกรูตัวหนอนสำหรับระบบส่งกำลังอัตราทดสูง
สกรูตัวหนอนและเฟืองตัวหนอนผลิตตามแบบ — รูปแบบฟัน ZA, ZN, ZI และ ZK, เฟืองทองสัมฤทธิ์, สกรูเหล็กชุบคาร์บูไรซ์และเจียร, ตรวจสอบคู่ฟันด้วยเครื่องทดสอบการประกบก่อนจัดส่ง
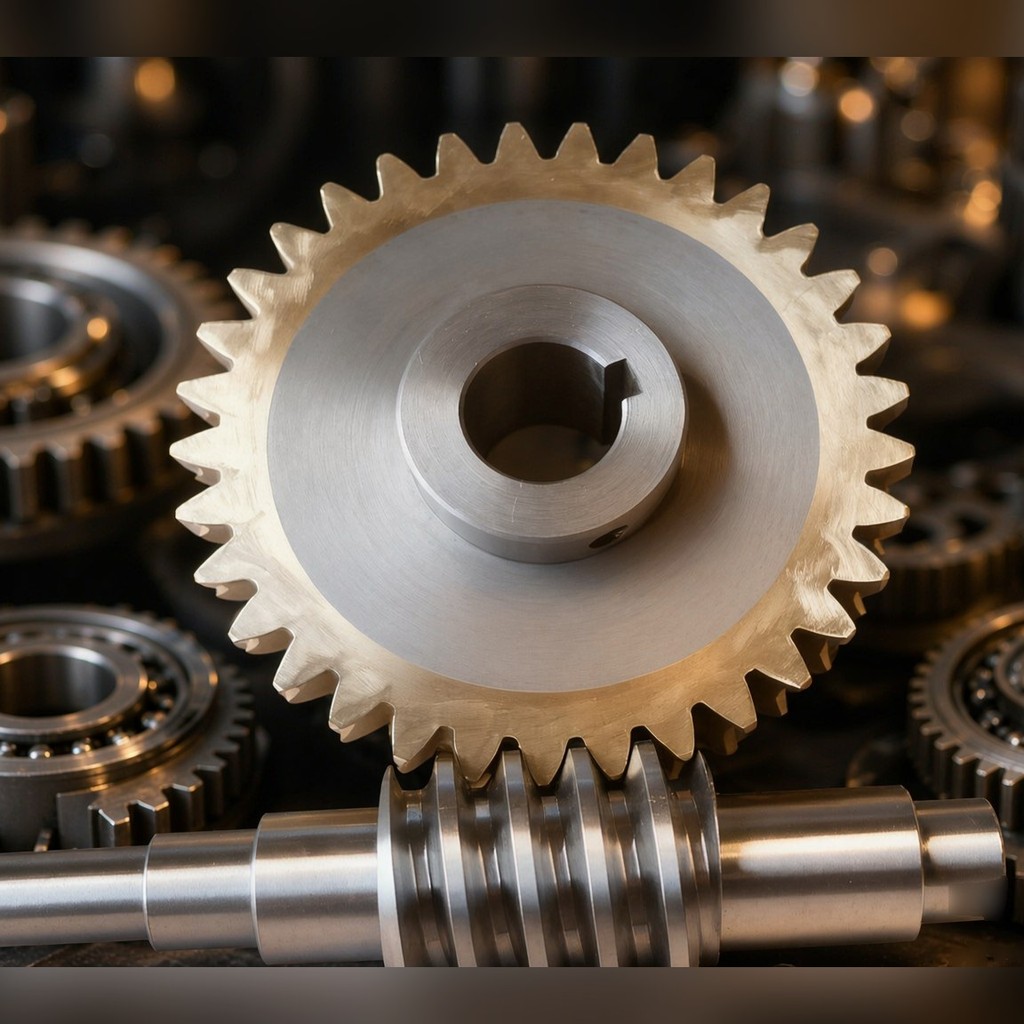
คู่หนอน (worm pair) ทำสองสิ่งพร้อมกัน: มันให้อัตราทดลดขนาดใหญ่ในพื้นที่จำกัด และ — ขึ้นอยู่กับมุมนำ (lead angle) — มันไม่ยอมหมุนย้อนกลับ ตัวลดความเร็ว (reducer) โต๊ะหมุน (rotary table) รอกยก (hoist) และสายพานลำเลียง (conveyor) ต่างใช้รูปทรงเรขาคณิตเดียวกันด้วยเหตุผลสองประการนี้ แต่ความสมดุลระหว่างทั้งสองเปลี่ยนไปตามจำนวนเกลียว (starts)
PinyiGear ผลิตหนอนและเฟืองหนอนตามแบบ: รูปทรง ZA, ZN, ZI และ ZK, เฟืองทองแดง, หนอนเหล็กกล้าผ่านการคาร์บูไรซ์และเจียร, จัดส่งเป็นคู่ที่เข้าคู่กันโดยตรวจสอบรอยสัมผัส (contact patch) ก่อนส่งมอบ
สิ่งที่คู่หนอนให้ และสิ่งที่ต้องแลก
เพลาทั้งสองพบกันที่ 90° ดังนั้นอินพุตและเอาต์พุตหันไปคนละทิศทางและตัวเรือนสามารถกะทัดรัดได้ อัตราทดต่อขั้นสูงกว่าคู่เฟืองตรง (spur pair) ขนาดเดียวกันมาก — สูงถึง 80:1 ในช่วงที่เราผลิต — ซึ่งมักตัดขั้นลดความเร็วออกได้ทั้งหมดหนึ่งขั้น
ราคาที่ต้องจ่ายคือประสิทธิภาพ หนอนเกลียวเดียว (single-start) ส่งกำลังอินพุตประมาณ 60–70% ผ่านไปยังเฟือง ส่วนที่เหลือกลายเป็นความร้อนในรอยประกบและต้องระบายออกทางตัวเรือน จำนวนเกลียวที่มากขึ้นช่วยปรับปรุงเรื่องนี้อย่างมีนัยสำคัญ — สามเกลียวไปถึงประมาณ 80–85%, สี่ถึงหกเกลียว 85–92% — แต่ความสามารถในการรักษาตำแหน่งหายไปเมื่อมุมนำกว้างขึ้น
| จำนวนเกลียว | ประสิทธิภาพ (ประมาณ) | ล็อกตัวเอง (Self-locking) |
|---|---|---|
| 1 | 60–70% | ล็อกได้เมื่อมุมนำเล็กพอ |
| 2 | 70–80% | ขึ้นอยู่กับแรงเสียดทาน — อาจล็อกได้ |
| 3 | 80–85% | ไม่ |
| 4–6 | 85–92% | ไม่ |
ตัวเลขเหล่านี้เป็นค่าประมาณและเปลี่ยนไปตามความหยาบของผิวหน้าเรียว (flank roughness), การหล่อลื่น และการจัดแนวการประกอบ ในกรณีที่การล็อกตัวเองเป็นส่วนหนึ่งของสมมติฐานการออกแบบ ต้องยืนยันกับมุมนำและสัมประสิทธิ์แรงเสียดทานจริง แทนที่จะสันนิษฐานจากตาราง — หนอนที่ระบุว่าล็อกตัวเองแต่หลุดภายใต้การสั่นสะเทือนเป็นปัญหาความปลอดภัย ไม่ใช่ข้อบกพร่องด้านสมรรถนะ
รูปทรง: ZA, ZN, ZI, ZK
รูปทรงเป็นตัวกำหนดเครื่องมือ วิธีการเจียร และวิธีวัดชิ้นงาน
| รูปทรง | รูปร่าง | เหมาะกับ |
|---|---|---|
| ZA (Archimedes) | ภาคตัดตามแนวแกนเป็นเส้นตรง | การกลึงและการวัดทำได้ตรงไปตรงมา; งานทั่วไป |
| ZN (normal straight) | เส้นตรงในภาคตัดปกติ | เหมาะกับการเจียร |
| ZI (involute) | รูปทรงเส้นตรงบนระนาบสัมผัสของฐานทรงกระบอก | รักษาความแม่นยำหลังการเจียร; งานความแม่นยำสูง |
| ZK (conical enveloping) | สร้างขึ้นโดยล้อเจียร | การเจียรแบบแบตช์ด้วยผลลัพธ์ที่สม่ำเสมอ |
เมื่อรูปทรงถูกกำหนดแล้ว รูปทรงล้อเจียร วิธีการเจียร และแผนการวัดก็ตามมา แบบที่ไม่ได้ระบุรูปทรงจะปล่อยให้โรงงานเป็นผู้เลือก และสองโรงงานจะเลือกต่างกัน
ช่วงการทำงาน
หนอน
| ความแม่นยำ | โมดูล | จำนวนเกลียว | วัสดุ |
|---|---|---|---|
| GB 7–8 | M1–M12 | 1–6 | 20CrMnTi, 42CrMo |
| GB 7–9 | M1–M10 | 1–4 | 40Cr |
เฟืองหนอน ตามวัสดุที่เข้าคู่
| อัตราทด | โมดูล | จำนวนฟัน | วัสดุ | จำนวนเกลียวหนอนที่เข้าคู่ |
|---|---|---|---|---|
| 7.5:1 ถึง 80:1 | M1–M12 | 30–80 | บรอนซ์ดีบุก ZCuSn10P1 | 1–6 |
| 10:1 ถึง 60:1 | M1–M10 | 30–60 | บรอนซ์อะลูมิเนียม ZCuAl10Fe3 | 1–4 |
| 10:1 ถึง 50:1 | M1–M8 | 30–50 | เหล็กหล่อเหนียว QT500-7 | 1–4 |
บรอนซ์ดีบุกเป็นค่าตั้งต้นสำหรับระบบขับที่มีโหลด เพราะทนต่อการสัมผัสแบบเลื่อนและปรับตัวเข้ากับหนอนภายใต้โหลด บรอนซ์อะลูมิเนียมรับโหลดได้มากกว่าที่ความเร็วต่ำกว่า แต่ปรับตัวเข้าที่ (run in) ได้ยากกว่า เหล็กหล่อเหนียวเหมาะกับงานเบาที่ต้นทุนเป็นปัจจัยหลัก
เส้นทางการผลิต
หนอน. การคาร์บูไรซ์และชุบแข็งของ 20CrMnTi ทำให้ผิวหน้าเรียวได้ถึง HRC 58–62 — ผิวแข็งบนแกนที่เหนียว ซึ่งเป็นcombination ที่ต้านทานทั้งการสึกหรอและการหักของฟัน สำหรับงานเบากว่า 40Cr ที่ชุบและอบคืนตัวหรือชุบแข็งแบบเหนี่ยวนำให้ HRC 48–55 ที่ผิว
การเจียร. การชุบแข็งทำให้ผิวหน้าเรียวบิดเบี้ยว ดังนั้นการเจียรหยาบจะคืนรูปทรงเรขาคณิตและารเจียรละเอียดจะนำไปสู่ระดับความแม่นยำ หนอนที่ผ่านการเจียรรักษาระดับ GB 6–7 ซึ่งแน่นกว่าการกัดหนึ่งระดับ และความแตกต่างปรากฏเป็นเสียงรบกวนที่ต่ำลงและความร้อนในรอยประกบที่น้อยลง
เฟือง. เฟืองบรอนซ์ดีบุกถูกกัดด้วยฮอบ (hob) ตั้งแต่ M1 ถึง M12 ด้วยฮอบที่ทำขึ้นเฉพาะ การสัมผัสระหว่างหนอนและเฟืองเป็นเส้น ไม่ใช่จุด ดังนั้นความคลาดเคลื่อนระยะศูนย์กลางเล็กน้อยจะเลื่อนโซนสัมผัสและทำให้การสึกหรอกระจุกตัว ความหนาฟันและระยะศูนย์กลางจึงถูกควบคุมทั้งคู่ ไม่ใช่แค่รูปทรงฟัน
การตรวจสอบคู่. หนอนและเฟืองผลิตและจัดส่งเป็นคู่ ตำแหน่งและพื้นที่รอยสัมผัสถูกตรวจสอบทีละชุด แล้วตรวจซ้ำบนเครื่องทดสอบการประกบ (meshing tester)
ความแม่นยำ
| ชั้น | การดำเนินการ | ช่วง |
|---|---|---|
| GB 7–8 | การกัดหนอน | M1–M12 |
| GB 6–7 | การเจียรหนอน | M1–M10 |
| GB 7–8 | การฮอบล้อ | M1–M12 |
| GB 8–9 | การตัดล้อด้วยดอกตัด | M1–M8 |
การดำเนินการสนับสนุน: การกลึง CNC ถึง 0.005 mm, การเจียรทรงกระบอกและเจียรหน้า ถึง 0.001 mm
การตรวจสอบและเอกสาร
ทุกการจัดส่งมีรายงานการตรวจสอบพร้อมค่าเบี่ยงเบนระยะพิทช์ ค่าเบี่ยงเบนโปรไฟล์ ค่าเบี่ยงเบนเกลียว และความแข็งผิวฟัน ตัวเลขเหล่านี้คือสิ่งที่ทำให้ลูกค้าตัดสินใจได้ว่าเสียงรบกวนที่พบระหว่างการติดตั้งเป็นของเกียร์หรือของชุดประกอบ — หากไม่มี ลูกค้าและผู้ผลิตได้แต่คาดเดา
อุปกรณ์วัดในสายการผลิต: ศูนย์วัดเกียร์, CMM, เครื่องทดสอบความแข็ง, เครื่องทดสอบความหยาบผิว
การใช้งานของชุดขับหนอน
- ตัวลดความเร็วอุตสาหกรรม — การใช้งานที่พบบ่อยที่สุด; อัตราทดและระยะศูนย์กลางมาจากแบบวิศวกรรมของตัวเรือน
- โต๊ะแบ่งมุมและโต๊ะหมุน — ค่าคลาดเคลื่อนระยะพิทช์กลายเป็นค่าคลาดเคลื่อนเชิงมุมโดยตรง ชั้นความแม่นยำจึงต้องได้มาจากค่าความคลาดเคลื่อนของการแบ่งมุม ไม่ใช่เลือกตามความเคยชิน
- เครื่องจักรลำเลียงและยก — หนอนเกลียวเดี่ยวรับน้ำหนักที่หยุดอยู่ได้โดยไม่ต้องใช้เบรก
- ชุดขับแกนตัดกันในพื้นที่จำกัด — ในกรณีที่คู่เฟืองดอกจอกไม่สามารถติดตั้งได้
- ชุดส่งกำลังตามสั่ง — ผลิตตามแบบวิศวกรรมหลังการทบทวนความสามารถในการผลิต
สิ่งที่ต้องส่งมา
- แบบวิศวกรรมของหนอนและล้อ (PDF, DWG, DXF, STEP) หรือโมดูล จำนวนเกลียว จำนวนฟัน และอัตราทด
- ระยะศูนย์กลาง และแบบวิศวกรรมของตัวเรือนหากคู่นี้ต้องประกอบเข้ากับตัวเรือนที่มีอยู่
- ชั้นความแม่นยำ หรือค่าความคลาดเคลื่อนของการแบ่งมุมหรือการกำหนดตำแหน่งที่ชุดขับต้องรักษาไว้
- ภาระการใช้งาน: แรงบิด ความเร็ว รอบการทำงาน อุณหภูมิแวดล้อม และวิธีการหล่อลื่น
- ต้องการการล็อกตัวเองหรือไม่ และต้องรับน้ำหนักเท่าใด
- จำนวน และคำสั่งซื้อเป็นต้นแบบ ล็อตแรก หรือการผลิตซ้ำ
วิศวกรจะตรวจสอบแบบวิศวกรรมก่อนและตอบกลับด้วยเส้นทางการผลิต คำแนะนำวัสดุล้อ และแผนการตรวจสอบ ก่อนที่จะกำหนดราคา
ส่งแบบวิศวกรรมเกียร์หนอนเพื่อขอใบเสนอราคา
คำถามที่พบบ่อย
จะทราบได้อย่างไรว่าคู่นี้จะล็อกตัวเองหรือไม่ ขึ้นอยู่กับมุมนำและค่าสัมประสิทธิ์แรงเสียดทานในการใช้งานจริง ไม่ใช่แค่จำนวนเกลียวเท่านั้น หนอนเกลียวเดี่ยวที่มีมุมนำเล็กเป็นแนวทางปกติ; ควรยืนยันกับภาระการใช้งานจริง เพราะการสั่นสะเทือนและการหล่อลื่นเปลี่ยนคำตอบ
บรอนซ์ดีบุกหรือบรอนซ์อะลูมิเนียม บรอนซ์ดีบุกสำหรับภาระที่มีโหลดและความเร็วสูงกว่า และที่การรันอินมีความสำคัญ บรอนซ์อะลูมิเนียมสำหรับโหลดสูงความเร็วต่ำ หรือสภาพแวดล้อมที่ตัดบรอนซ์ดีบุกออก เหล็กหล่อเหนียวใช้เฉพาะงานเบา
สามารถทำให้เข้ากับตัวเรือนที่มีอยู่ได้หรือไม่ ได้ — ระยะศูนย์กลางและการติดตั้งนำมาจากแบบวิศวกรรมของตัวเรือน ซึ่งมักเป็นข้อจำกัดคงที่ และรูปทรงเกียร์ถูกสร้างขึ้นรอบๆ สิ่งนั้น
ทำไมชุดขับหนอนจึงร้อน เพราะการสัมผัสแบบเลื่อนในแนวประกบเปลี่ยนการสูญเสียประสิทธิภาพเป็นความร้อน ที่ประสิทธิภาพ 60–70% คู่เกลียวเดี่ยวสร้างความร้อนเป็นหนึ่งในสามของกำลังขาเข้า ซึ่งต้องระบายออกทางตัวเรือนหรืออุปกรณ์ระบายความร้อน
ส่งคู่หรือชิ้นส่วนแยก ส่งเป็นคู่ ลักษณะการสัมผัสและระยะฟรีเป็นสมบัติของชุด ดังนั้นการส่งหนอนเพียงอย่างเดียวจะได้ชิ้นส่วนที่วัดได้ถูกต้องแต่อาจทำงานได้ไม่ดีกับล้อที่มีอยู่