

เฟืองตรงและเฟือง helical กลึงตามแบบลูกค้า
เฟืองตรงและเฟือง helical กลึงตามแบบของลูกค้า โดยข้อมูลฟัน วัสดุ และระดับความแม่นยำนำมาจากแบบ
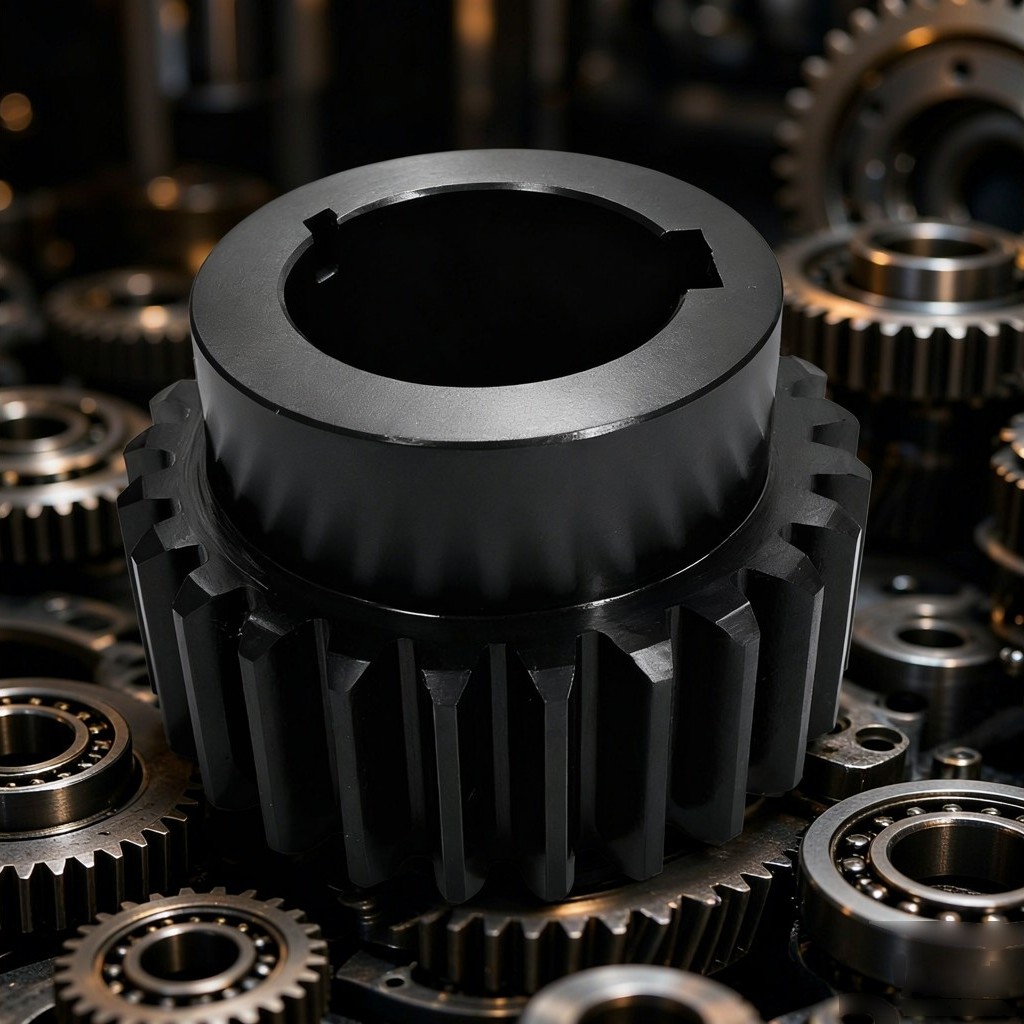
PinyiGear ผลิตเฟืองตรงและเฟืองเฉียงตามแบบลูกค้า จำนวนฟัน โมดูล มุมกด มุมเอียงและทิศทาง ความกว้างหน้าฟัน รูเจาะและร่องลิ่ม วัสดุและการอบชุบ ทั้งหมดมาจากแบบ เพราะเฟืองถูกสร้างสำหรับชุดประกอบเฉพาะ ไม่ได้เลือกจากช่วงสินค้าสำเร็จรูป
ข้อเท็จจริงข้อเดียวนี้กำหนดวิธีดำเนินงาน: ไม่มีชิ้นส่วนจากแคตตาล็อกให้พึ่งพา ไม่มีชิ้นงานเปล่ามาตรฐานให้ดัดแปลง และไม่มีค่าคลาดเคลื่อนใดที่สามารถปล่อยผ่านได้ว่า “ใกล้เคียงพอ” แบบคือข้อกำหนด และสิ่งแรกที่มีประโยชน์ซึ่งเราทำได้คืออ่านมันอย่างละเอียดพอที่จะพบว่าสิ่งใดที่แบบยังเปิดไว้
จุดที่แบบกำหนดชิ้นงาน
- ข้อมูลฟัน — จำนวนฟัน โมดูล มุมกด มุมเอียงและทิศทาง ค่าชดเชยโปรไฟล์ในกรณีที่แบบระบุไว้
- ข้อมูลตัวเรือน — เส้นผ่านศูนย์กลางนอก ความกว้างหน้าฟัน รูเจาะ ร่องลิ่มหรือสไปลน์ ขนาดดุมและเว็บ
- ข้อมูลคุณภาพ — ชั้นความแม่นยำ และหน้าอ้างอิงที่ใช้วัดฟัน
- ข้อมูลการอบชุบ — เกรดเหล็ก การอบชุบ และช่วงความแข็งที่คาดหวังหลังการอบชุบ
เมื่อข้อมูลส่วนใดขาดหายจากแบบ เราจะสอบถามก่อนเสนอราคา เฟืองที่เสนอราคาจากข้อมูลฟันที่เดาเอา คือเฟืองที่ต้องผลิตซ้ำสองครั้ง
คำถามเรื่องหน้าอ้างอิงเกิดขึ้นบ่อยกว่าที่คนคาดคิด เฟืองที่วัดจากรูเจาะกับเฟืองที่วัดจากวงกลมพิทช์เป็นเกณฑ์การยอมรับที่แตกต่างกันสองแบบสำหรับชิ้นงานเดียวกัน หากแบบไม่ได้ระบุว่าอันใดเป็นตัวกำหนด รายงานการตรวจสอบตอนท้ายจะไม่สอดคล้องกับแบบตอนต้น
ประเภทเฟืองที่เราเครื่องจักร
- เฟืองตรง ทั้งภายนอกและภายใน
- เฟืองเฉียง ทั้งทิศทางขวาและทิศทางซ้าย
- เพลาเฟือง โดยตัดฟันบนตัวเพลา
- ชิ้นงานเปล่าเฟืองและชิ้นงานตัดหยาบสำหรับการแปรรูปต่อโดยลูกค้า
- แบบที่มีการชดเชยโปรไฟล์ ในกรณีที่แบบให้ค่าสัมประสิทธิ์การชดเชย
- ชุดเข้าคู่ ในกรณีที่พิเนียนและล้อเฟืองถูกตัดสำหรับระยะศูนย์กลางที่ระบุไว้
เฟืองภายในและเพลาเฟืองควรกล่าวถึงเป็นพิเศษ ฟันภายในถูกตัดด้วยมีดตัดแบบสล็อตเตอร์แทนฮอบ ดังนั้นเครื่องมือจึงเฉพาะเจาะจงต่อโมดูลและจำนวนฟัน และระยะเวลาส่งมอบยาวนานกว่าเฟืองภายนอกขนาดเดียวกัน เพลาเฟืองต้องตัดฟันในชุดการตั้งเครื่องเดียวกับวารสารรับ bearings มิฉะนั้นความเบี้ยวระหว่างฟันกับวารสารจะปรากฏเป็นเสียงรบกวนที่ความเร็วสูง
วิธีการดำเนินงาน
เส้นทางกระบวนการเป็นไปตามชั้นความแม่นยำและการอบชุบ ตามลำดับนั้น เฟืองที่จะถูกชุบแข็งผิวหลังการตัดต้องเหลือเนื้อวัสดุที่ flank มากพอให้การบิดเบี้ยวถูกเจียรออกได้ เฟืองที่สำเร็จก่อนการอบชุบไม่สามารถแก้ไขได้ในภายหลัง
- การเตรียมชิ้นงานเปล่า — กลึง คว้าน เจียรหน้าปลาย โดยสร้างหน้าอ้างอิงที่นี่และปกป้องตลอดเส้นทางที่เหลือ
- การตัดฟัน — ฮอบสำหรับฟันตรงและฟันเฉียงภายนอก สล็อตสำหรับฟันภายในและสำหรับไหล่ที่กีดขวางฮอบ
- การอบชุบ — ในกรณีที่แบบกำหนด โดยเผื่อการบิดเบี้ยวไว้ในขนาดตัด
- การสำเร็จผิว — การ剃齿 สำหรับชั้นความแม่นยำปานกลางบนเฟืองที่ไม่ชุบแข็ง การเจียรสำหรับเฟืองที่ชุบแข็งและสำหรับชั้นความแม่นยำที่เข้มงวดกว่า
- การตรวจสอบ — พารามิเตอร์ฟัน ความเบี้ยว และคุณลักษณะที่แบบระบุว่าสำคัญ
ขั้นตอนใดเป็นผู้ถือความแม่นยำคือการตัดสินใจทางวิศวกรรม การฮอบเพียงอย่างเดียวรักษาช่วงเชิงพาณิชย์สำหรับเฟืองภายนอกส่วนใหญ่ เมื่อแบบกำหนดชั้นความแม่นยำที่การฮอบไม่สามารถรักษาได้ เส้นทางจะเพิ่มขั้นตอนการสำเร็จผิวและราคาจะเพิ่มต้นทุนของขั้นตอนนั้น
ชั้นความแม่นยำและความหมายของแต่ละชั้น
ระบบสี่ระบบปรากฏอยู่ในแบบที่เราได้รับ ได้แก่ ISO 1328, DIN 3962/3967, AGMA 2015 และ GB/T 10095 ทั้งสี่ระบบอธิบายค่าเบี่ยงเบนทางกายภาพเดียวกัน แต่ใช้การหมายเลขชั้นต่างกัน และการหมายเลขวิ่งสวนทางกัน — DIN ชั้น 1 คือชั้นที่เข้มงวดที่สุด ส่วน AGMA ชั้น 16 คือชั้นที่เข้มงวดที่สุด
| ระบบ | เข้มงวดที่สุด | หยาบที่สุดที่ใช้ทั่วไป | ทิศทาง |
|---|---|---|---|
| DIN 3962 | 1 | 12 | เลขน้อย = เข้มงวดกว่า |
| ISO 1328 | 1 | 12 | เลขน้อย = เข้มงวดกว่า |
| AGMA 2015 | 16 | 6 | เลขมาก = เข้มงวดกว่า |
| GB/T 10095 | 1 | 12 | เลขน้อย = เข้มงวดกว่า |
ในช่วงการทำงานจริง เฟืองที่ผ่านการ磨齿 (grinding) จะได้ระดับ DIN 5 ส่วนการ滚齿 (hobbing) จะอยู่ในช่วง DIN 7–8 ตำแหน่งของแบบที่อยู่ในช่วงนี้เป็นตัวกำหนดเส้นทางการผลิตและราคา ส่วนแบบที่อยู่นอกช่วงนี้ เราจะแจ้งก่อนเสนอราคา ไม่ใช่แจ้งทีหลัง
แบบที่ผสมสองระบบโดยไม่ระบุพื้นฐานการแปลง คือแบบที่จะถูกโต้แย้งกันตอนตรวจรับ โดยเฉพาะการแปลง AGMA นั้นเป็นค่าโดยประมาณและขึ้นกับโมดูลและเส้นผ่านศูนย์กลาง ดังนั้นพื้นฐานการแปลงจึงควรระบุไว้บนแบบ
วัสดุและการอบชุบด้วยความร้อน
โดยปกติแบบจะระบุเกรดเหล็กและการอบชุบด้วยความร้อน กรณีที่แบบเปิดกว้างไม่ระบุ เราจะสอบถามขึ้นมาแทนที่จะสมมติค่าเริ่มต้น เพราะรูปทรงฟันเดียวกันในเหล็กสองชนิดที่ต่างกันย่อมทำงานต่างกัน และการเลือกนั้นเป็นของการออกแบบ ไม่ใช่ของโรงงาน
คู่ผสมที่พบมากที่สุด:
| เหล็ก | การอบชุบทั่วไป | ความแข็งที่ได้ | การใช้งาน |
|---|---|---|---|
| 40Cr | ชุบแข็งและอบคืนตัว | HB 260–300 | ความเร็วต่ำ/ปานกลาง ภาระปานกลาง เฟืองเครื่องจักรกล ลดความเร็วทั่วไป |
| 42CrMo | ชุบแข็งและอบคืนตัว | HB 280–320 | เพลาหนักโมดูลใหญ่ เฟืองเส้นผ่านศูนย์กลางใหญ่ |
| 20CrMnTi | 渗碳 (carburize) และชุบแข็ง | ผิว HRC 58–62, แกน HRC 30–42 | เกียร์รถยนต์ เฟืองลดความเร็วอุตสาหกรรม |
| 17CrNiMo6 | 渗碳 (carburize) และชุบแข็ง | ผิว HRC 58–62, แกน HRC 33–45 | เกียร์บ็อกซ์งานหนัก งานที่มีการกลับทิศสูง |
| 38CrMoAl | ชุบแข็งและอบคืนตัว แล้ว 氮化 (nitriding) | ผิว ~HV 950–1100, ชั้น 0.3–0.6 mm | เฟืองความแม่นยำโมดูลเล็ก จำกัดการบิดเบี้ยวเข้มงวด |
มีสองเรื่องที่ควรกล่าวไว้ตรง ๆ ข้อแรก ค่าความแข็งเป็นช่วง ไม่ใช่ค่าเป้าหมาย — รายงานที่แสดง 59 HRC ที่ฟันหนึ่งและ 61 ที่อีกฟันหนึ่งเป็นเรื่องปกติของงาน渗碳 และไม่ถือเป็นข้อบกพร่อง ข้อสอง ความลึกชั้นชุบรับภาระความสามารถในการรับโหลดได้มากพอ ๆ กับความแข็งผิว และลึกกว่าไม่ได้ดีกว่าโดยอัตโนมัติ: ชั้นชุบที่ลึกทำให้รอบเวลานานขึ้น เพิ่มการบิดเบี้ยว และเพิ่มต้นทุน ดังนั้นความลึกจึงถูกกำหนดโดยความเค้นสัมผัสที่การออกแบบรับจริง
การตรวจสอบ
การวัดฟันครอบคลุมค่าเบี่ยงเบนสี่ค่า และแต่ละค่าใช้แทนกันไม่ได้:
- Fp — ค่าเบี่ยงเบนสะสมทั้งหมดของระยะพิทช์รอบเฟืองทั้งตัว ส่งผลต่อความคลาดเคลื่อนการส่งกำลังที่ความถี่ต่ำ
- fpt — ค่าเบี่ยงเบนระยะพิทช์เดี่ยว ส่งผลต่อการแบ่งภาระระหว่างฟัน
- fα — ค่าเบี่ยงเบนรูปแบบโปรไฟล์ กำหนดว่าฟันสัมผัสตลอดความสูงอย่างไร
- fβ — ค่าเบี่ยงเบนแนว helix (lead) กำหนดการสัมผัสตลอดความกว้างหน้าฟัน และเป็นค่าที่สร้างความเสียหายมากที่สุดในสี่ค่าหากคลาดเคลื่อน เพราะมันรวมภาระไว้ที่ปลายข้างหนึ่งของฟัน
เฟืองที่ผ่าน Fp แตไม่ผ่าน fβ ก็ยังใช้ไม่ได้ในระบบขับที่ไม่ต้องการเสียงรบกวน รายงานตรวจสอบที่ระบุเพียงหนึ่งหรือสองพารามิเตอร์ไม่ใช่รายงาน — มันเป็นเพียงบทสรุป
นอกจากพารามิเตอร์ฟันแล้ว เราตรวจสอบความเยื้องศูนย์เทียบกับ datum ที่แบบระบุ ขนาดรูและร่องลิ่ม และสำหรับเพลาเฟือง ตรวจสอบแนวร่วมระหว่างฟันกับjournal ตลอดจนกรณีที่ลูกค้าส่งเฟืองคู่มาให้ เราจะตรวจสอบคู่เฟืองสำหรับระยะฟันคลอน (backlash) ที่ระยะศูนย์กลางตามที่ระบุ
รูปแบบความเสียหายที่การออกแบบควรคาดการณ์ไว้
ความเสียหายที่ส่งกลับมาที่โรงงานเฟืองนั้นแทบไม่เคยเป็น “เฟืองอ่อน” แต่เป็น:
- 点蚀 (Pitting) ที่หน้าฟัน จากความเค้นสัมผัสเกินกว่าที่ผิวรับได้ — มักเป็นคำถามเรื่องความแข็งหรือพิกัดภาระ ไม่ใช่เรื่องการตัดเฉือน
- การยึดติด (Scuffing) จากการแตกของฟิล์มน้ำมันที่ความเร็วเลื่อนสูง — เป็นปัญหาการหล่อลื่นและความเรียบผิว
- รอยร้าวที่โคนฟัน จากความล้าจากการดัด มักเริ่มที่ fillet คมหรือรอยการตัดเฉือนที่โคนฟัน
- การรับภาระที่ปลาย จากค่าเบี่ยงเบน helix หรือการวางแนวคลาดเคลื่อน ปรากฏเป็นการสึกหรอที่กระจุกอยู่ปลายข้างหนึ่งของหน้าฟัน
- เสียงรบกวนโดยไม่มีการสึกหรอที่มองเห็น จากความคลาดเคลื่อนระยะพิทช์หรือความเยื้องศูนย์ — เป็นกรณีที่เป็นคำถามเรื่องการตัดเฉือนตั้งแต่ต้น
สิ่งที่เราต้องการเพื่อการเสนอราคา
- 图纸เป็น PDF, DXF หรือ STEP
- จำนวน และระบุว่ามีการสั่งซ้ำหรือไม่
- 图纸ของเฟืองคู่หรือพิเนียน ในกรณีที่ระยะคลอนและระยะศูนย์กลางมีความสำคัญ
- ข้อกำหนดใดๆ เกี่ยวกับการทำเครื่องหมาย การบรรจุ หรือเอกสารประกอบ
หาก图纸ยังอยู่ระหว่างการสรุป ให้ส่งมาโดยระบุรายการที่ยังค้างอยู่ การเสนอราคาบนสมมติฐานที่ระบุไว้ชัดเจนมีประโยชน์กว่าการเสนอราคาที่รอให้图纸สมบูรณ์แบบ