

เฟืองบายเวลตรงและเฟืองบายเวลเกลียว
เฟืองบายเวลแบบตรงและแบบเกลียว ผลิตด้วยการกัดและเจียรตามแบบ พร้อมคู่ที่เข้าคู่กัน ตรวจสอบรูปแบบการสัมผัสก่อนจัดส่ง ระดับความแม่นยำ DIN/ISO คลาส 4 ถึง 5 สำหรับฟันที่เจียร
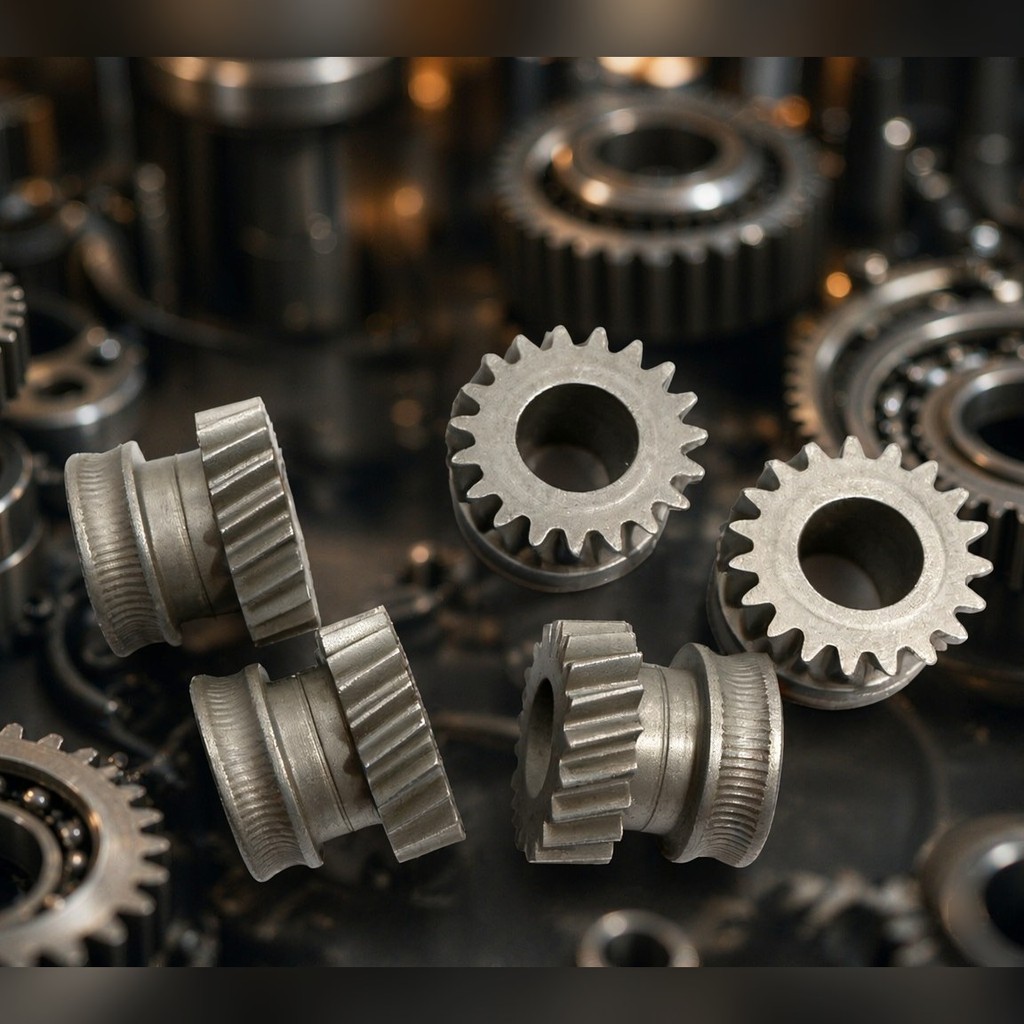
กำลังที่ต้องเปลี่ยนทิศทางต้องใช้คู่เฟืองบายเวล เพลาทั้งสองตัดกัน — โดยปกติที่ 90° — และฟันต้องรับแรงบิดเต็มผ่านรูปทรงเรขาคณิตที่ตัดและวัดได้ยากกว่าเฟืองตรงหรือเฟือง helical มาก
PinyiGear ผลิตเฟืองบายเวลตรงและเฟืองบายเวลเกลียว โดยการกัด และในกรณีที่ระดับความแม่นยำกำหนด จะทำการเจียรหลังการอบชุบด้วยความร้อน คู่เฟืองเกลียวจะถูกจับคู่และตรวจสอบรูปแบบการสัมผัสก่อนส่งมอบ หน้านี้ครอบคลุมการเลือกระหว่างร่องฟันทั้งสองแบบ รูปทรงเรขาคณิตของ blank ที่ต้องกำหนดก่อนการ machining และความแม่นยำที่แท้จริงมาจากไหน
เฟืองตรงหรือเฟืองเกลียว: ทางเลือกที่กำหนดทุกสิ่ง downstream
เฟืองบายเวลตรง ตัดง่ายและ blank ราคาถูก ข้อจำกัดอยู่ที่การสัมผัส: ฟันหนึ่งหรือสองคู่รับภาระในขณะใดขณะหนึ่ง ดังนั้นฟันแต่ละซี่เข้าสู่การประกบด้วยการกระแทกแทนที่จะเป็นการถ่ายโอนทีละน้อย ที่ความเร็วต่ำและภาระปานกลางถือว่ายอมรับได้ — เครื่องจักรการเกษตร ระบบขับเคลื่อนทั่วไป อุปกรณ์ปรับด้วยมือ ที่ความเร็วสูงขึ้น การกระแทกจะกลายเป็นเสียงรบกวน และเสียงรบกวนเป็นอาการของการรวมศูนย์ภาระ ไม่ใช่ปัญหาด้านความสวยงาม
เฟืองบายเวลเกลียว ตัดฟันตามแนวโค้งแทนที่จะเป็นเส้นตรง ฟันแต่ละซี่เข้าสู่การประกบในแนวทแยงและกวาดผ่านความกว้างหน้าเฟือง ดังนั้นฟันจึงสัมผัสพร้อมกันมากขึ้นและภาระกระจายออก ผลลัพธ์คือความสามารถในการรับแรงบิดที่สูงขึ้นสำหรับขนาดเดียวกัน การทำงานที่เงียบกว่า และความไวต่อข้อผิดพลาดในการติดตั้งเล็กน้อยที่ต่ำกว่า ต้นทุนคือรูปทรงเรขาคณิตที่ตัดและตรวจสอบยากกว่ามาก — ซึ่งเป็นเหตุผลที่การเจียรมีความสำคัญมากกับเฟืองเหล่านี้
การแบ่งประเภทตามปกติ:
| เฟืองบายเวลตรง | เฟืองบายเวลเกลียว | |
|---|---|---|
| อัตราส่วนการสัมผัส | หนึ่งหรือสองคู่ | หลายคู่แบ่งภาระ |
| เสียงรบกวนที่ความเร็ว | เพิ่มขึ้นอย่างรวดเร็ว | ต่ำลงอย่างเห็นได้ชัด |
| ต้นทุน blank | ต่ำ | สูงกว่า |
| การตัด | เครื่องจักรที่เรียบง่ายกว่า รอบเวลาสั้นกว่า | เครื่องจักรบายเวลาโดยเฉพาะ รอบเวลานานกว่า |
| การเจียร | ไม่ค่อยจำเป็น | มาตรฐานสำหรับระดับความแม่นยำที่เข้มงวด |
| ภาระการใช้งานทั่วไป | เบาถึงปานกลาง ความเร็วต่ำ | แรงบิดสูง ความเร็วสูงขึ้น ต้องการการทำงานที่เงียบ |
เฟืองบายเวลเกลียว: รูปทรงเรขาคณิตทำอะไร
ร่องฟันรูปโค้งหมายความว่าการสัมผัสเริ่มต้นใกล้ปลายด้านหนึ่งของหน้าเฟืองและกลิ้งข้ามไปยังอีกด้านหนึ่งเมื่อคู่เฟืองหมุน ผลที่ตามมาสองประการ
ประการแรก ภาระไม่เคยรวมศูนย์ที่เส้นเดียวตลอดความกว้างหน้าเฟือง ดังนั้นฟันจึงสามารถรับแรงบิดได้มากขึ้นสำหรับขนาดของมัน และการประกบมีความทนทานต่อการโก่งตัวเล็กน้อยภายใต้ภาระ
ประการที่สอง พื้นผิวฟันเป็นเส้นโค้งสามมิติ การเบี่ยงเบนเล็กน้อยในรูปทรงฟันหรือแนวฟันไม่ได้เพียงเปลี่ยนมิติ — แต่เคลื่อนรูปแบบการสัมผัส และรูปแบบการสัมผัสเป็นสิ่งที่กำหนดเสียงรบกวน อุณหภูมิ และอายุการใช้งาน นี่คือเหตุผลที่คู่เฟืองบายเวลเกลียวถูกตัดสินจากตำแหน่งที่การสัมผัสตั้งอยู่ ไม่ใช่เพียงว่าฟันวัดได้ภายในค่าความคลาดเคลื่อนหรือไม่
รูปทรงเรขาคณิตของ blank: สี่ตัวเลขที่สอดคล้องกัน
ก่อนจะพูดถึงการ machining ใดๆ มิติสี่ประการบน blank ต้องสอดคล้องกัน:
- มุมกรวยพิทช์ — กำหนดโดยอัตราส่วนจำนวนฟันของคู่เฟืองที่ประกบ
- เส้นผ่านศูนย์กลางวงกลมพิทช์ที่ปลายใหญ่
- ระยะกรวย — รัศมีพิทช์ปลายใหญ่หารด้วยไซน์ของมุมกรวยพิทช์
- ความกว้างหน้าเฟือง — โดยปกติไม่เกินประมาณหนึ่งในสามของระยะกรวย
มิติเหล่านี้ไม่เป็นอิสระต่อกัน เปลี่ยนอัตราส่วนแล้วมุมกรวยพิทช์ก็เปลี่ยน เปลี่ยนระยะกรวยแล้วขีดจำกัดความกว้างหน้าเฟืองก็เปลี่ยนตาม แบบที่กำหนดสามในสี่มิติและปล่อยมิติที่สี่ให้โรงงานจะผลิตชิ้นส่วนที่ไม่พอดีกับ housings หรือไม่รับภาระที่การออกแบบตั้งใจไว้
ช่วงการทำงาน
| รายการ | ช่วง | หมายเหตุ |
|---|---|---|
| โมดูล | M1 ถึง M10 สำหรับการกัด; ถึง M8 สำหรับการเจียร | ขึ้นอยู่กับแบบ |
| จำนวนฟัน | Z12 ถึง Z80 | เพียง normalmente 12 ฟันขึ้นไปเพื่อหลีกเลี่ยง undercut |
| มุมกด | 20° มาตรฐาน | ดัดแปลงเมื่อแบบกำหนด |
| มุมเพลา | 90° มาตรฐาน | มุมอื่นสามารถเสนอราคาได้ |
| อัตราส่วนทั่วไป | 1:1 ถึง 1:5 | ต่อขั้น |
| ทิศทางเกลียว | ซ้ายหรือขวา | ออกแบบเป็นชุด — คู่เฟืองคงอยู่จับคู่กัน |
| ความแม่นยำ | DIN/ISO class 4–5 สำหรับฟันที่เจียร; class 5–6 สำหรับการกัดและอบคืน | วัดจริง ไม่ใช่ประกาศ |
วัสดุและการอบชุบด้วยความร้อน
| เป้าหมายความแม่นยำ | วัสดุ | การอบชุบ | ผลลัพธ์ | เส้นทางการผลิต |
|---|---|---|---|---|
| DIN/ISO 4–5 | 20CrMnTi | การคาร์บูไรซ์และการชุบแข็ง | ผิวฟัน HRC 58–62, แกนเหนียว | กลึง, ชุบแข็ง, เจียร |
| GB 5–6 | 42CrMo | การชุบแข็งและอบคืนตัว | HB 269–321 | กลึง, อบคืนตัว |
| GB 5–7 | 40Cr | การชุบแข็งและอบคืนตัว | HB 241–286 | กลึง, อบคืนตัว |
การคาร์บูไรซ์คือสิ่งที่ทำให้คู่เฟืองดอกจอกแบบเกลียวอยู่รอด: ผิวที่แข็งต้านทานการสึกหรอและจุด pits ในขณะที่แกนยังคงเหนียวพอที่จะดูดซับแรงกระแทกโดยไม่ทำให้ฟันหัก นอกจากนี้ยังทำให้ชิ้นงานบิดเบี้ยว ซึ่งเป็นเหตุผลว่าทำไมฟันที่เจียรจึงเป็นเรื่องปกติสำหรับงานที่หนักกว่าปานกลาง
ลำดับการผลิต
- ตรวจสอบ blank และรูปทรงเรขาคณิต — ขนาดที่เกี่ยวเนื่องกันสี่มิติข้างต้น ตรวจสอบเทียบกับชิ้นส่วนคู่ประกอบ
- การตัดฟัน — เครื่องตัดเฟืองดอกจอกทำการกัดร่องฟันหยาบ โดยเหลือเนื้อไว้สำหรับการชุบแข็งและการเจียร
- การคาร์บูไรซ์และการชุบแข็ง — ความลึกของชั้นผิวแข็งและความแข็งผิวตามแบบ
- การเจียรฟัน — รอบหยาบและรอบเก็บงานเพื่อคืนรูปฟันและแนวฟัน นี่คือขั้นตอนที่ตัดสินว่าคลาสจะคงอยู่ในการผลิตจริง ไม่ใช่แค่ในตัวอย่าง
- ตรวจสอบรูปแบบการสัมผัส — ทาสี marking compound บนคู่เฟือง อ่านตำแหน่งและขนาดการสัมผัสเทียบกับข้อกำหนด
- จับคู่และ lapping ตามที่ระบุ
- การตรวจสอบขั้นสุดท้าย — รูปฟัน, แนวฟัน, ระยะพิทช์, ความแข็ง, ความลึกของชั้นผิวแข็ง และบันทึกรูปแบบการสัมผัส
ความล้มเหลวสองรูปแบบเฉพาะสำหรับกระบวนการนี้และควรค่าแก่การระบุชื่อ: การไหม้จากการเจียร (grinding burn) ซึ่งผิวถูกความร้อนเกินระหว่างการเจียรและความแข็งลดลงโดยไม่มีการเปลี่ยนแปลงขนาดที่มองเห็นได้ และ การเลื่อนของการสัมผัส (contact drift) ซึ่งรูปแบบการสัมผัสเคลื่อนออกจากตำแหน่งเพราะชิ้นงานที่ชุบแข็งบิดเบี้ยวมากกว่าเนื้อเผื่อเจียรที่อนุญาต ทั้งสองกรณีตรวจพบได้โดยการตรวจสอบความแข็งหลังการเจียรและโดยการอ่านรูปแบบการสัมผัส ไม่ใช่โดยการวัดขนาดฟันเพียงอย่างเดียว
ทำไมคู่เฟืองจึงเป็นหน่วยของการส่งมอบ
เฟืองดอกจอกแบบเกลียวไม่ใช่ชิ้นส่วนเดี่ยว ระยะฟรี (backlash), รูปแบบการสัมผัส และความเงียบในการทำงานเป็นคุณสมบัติของคู่เฟือง ซึ่งกำหนดโดยวิธีการตัดและการจับคู่ชิ้นส่วนทั้งสอง การส่งมอบชิ้นส่วนเดียวของคู่ตามแบบจะได้ชิ้นส่วนที่วัดขนาดได้ถูกต้องและอาจทำงานได้ไม่ดีกับคู่ที่มีอยู่
เราตัดและเจียรคู่เฟืองดอกจอกเป็นชุด ตรวจสอบรูปแบบการสัมผัสบนคู่ที่ประกอบแล้ว และจัดส่งพร้อมรายงาน ในกรณีที่ลูกค้าต้องการชิ้นส่วนเดียว แบบของชิ้นส่วนคู่ประกอบคือข้อมูลขั้นต่ำที่ต้องใช้
เฟืองดอกจอกใช้ที่ไหน
- เฟืองท้ายและเพลาของยานยนต์ — การใช้งานคลาสสิก: แรงบิดสูง, รับแรงกระแทก, ต้องการการทำงานที่เงียบ
- เกียร์ทดรอบอุตสาหกรรมแบบมุมฉาก — ที่ซึ่งกำลังจากมอเตอร์ต้องเปลี่ยนเป็นแกนแนวตั้ง
- เครื่องจักรก่อสร้างและเหมืองแร่ — ระบบขับหมุนและขับเคลื่อนภายใต้แรงกระแทกซ้ำๆ
- เครื่องมือกล — หัวมุมฉากและระบบขับเสริมที่มีเป้าหมายความแม่นยำกำหนดไว้
- เครื่องจักรการเกษตรและทั่วไป — เฟืองดอกจอกแบบฟันตรงที่ซึ่งความเร็วและเสียงไม่ใช่เรื่องวิกฤต
สิ่งที่ต้องส่งมา
- แบบ (PDF, DWG, DXF, STEP) พร้อมขนาด blank ทั้งสี่, รูปทรงเรขาคณิตของฟัน และคลาสความแม่นยำ
- แบบของเฟืองคู่ประกอบ เมื่อต้องการเพียงชิ้นส่วนเดียว
- ภาระการใช้งาน: แรงบิด, ความเร็ว, สภาพแวดล้อม, อายุการใช้งานที่คาดหวัง
- วัสดุและการอบชุบด้วยความร้อนหากกำหนดไว้แล้ว; หากยังเปิดอยู่ ภาระการใช้งานจะเป็นตัวกำหนด
- จำนวน และระบุว่าคำสั่งซื้อเป็นต้นแบบ, ล็อตแรก หรือการผลิตซ้ำ
วิศวกรตรวจสอบแบบเพื่อความสามารถในการผลิตก่อนที่จะเสนอราคา เพราะว่าคลาสสามารถคงอยู่ได้อย่างสม่ำเสมอหรือไม่นั้นถูกกำหนดโดยรูปทรงเรขาคณิตและเส้นทางการผลิต ไม่ใช่โดยเครื่องจักรเพียงอย่างเดียว
ส่งแบบเฟืองดอกจอกเพื่อขอใบเสนอราคา
คำถามที่พบบ่อย
คุณสามารถจัดหาเฟืองตัวเดียวจากคู่ได้หรือไม่? ได้ แต่จำเป็นต้องมีแบบของชิ้นส่วนที่ประกบกัน รอยสัมผัสและระยะฟันคลอนเป็นคุณสมบัติของคู่เฟือง ดังนั้นจึงไม่สามารถตรวจสอบเฟืองตัวเดียวได้อย่างถูกต้องหากไม่มีเฟืองคู่ของมัน
จำเป็นต้องเจียรเฟืองบายเวลเกลียวเสมอหรือไม่? ไม่เสมอไป ต่ำกว่าคลาสหนึ่ง การกัดและการอบคืนสภาพก็เพียงพอ สำหรับงานที่เกี่ยวข้องกับความเร็ว เป้าหมายด้านเสียง หรือคลาสที่เข้มงวด การทำคาร์บูไรซ์โดยไม่เจียรจะทิ้งความบิดเบี้ยวไว้ในฟันเฟืองและรอยสัมผัสจะเปลี่ยนไป
ตรวจสอบรอยสัมผัสอย่างไร? ใช้สี marking บนคู่เฟืองที่ประกอบแล้ว จากนั้นตรวจสอบตำแหน่งและขนาดเทียบกับข้อกำหนด บันทึกผลลัพธ์และแนบไปกับคู่เฟือง
แล้วการไหม้จากการเจียรล่ะ? ตรวจสอบโดยการวัดความแข็งหลังการเจียร ไม่ใช่การดูที่ผิว การไหม้จะลดความแข็งของชั้นผิวที่ต้านทานการเกิดจุด pits
คุณสามารถตัดมุมเพลาอื่นที่ไม่ใช่ 90° ได้หรือไม่? ได้ มุมเป็นส่วนหนึ่งของการทบทวนเรขาคณิต ซึ่งจะเปลี่ยน blank และการตั้งค่าการตัด ดังนั้นจึงต้องระบุไว้ในแบบ