Прецизионные зубчатые рейки: шлифованные и фрезерованные серии
Чем отличаются пять серий прецизионных реек — шлифованные и фрезерованные, прямые и косозубые, закалённые и улучшенные — с данными по погрешности шага и порядком выбора.
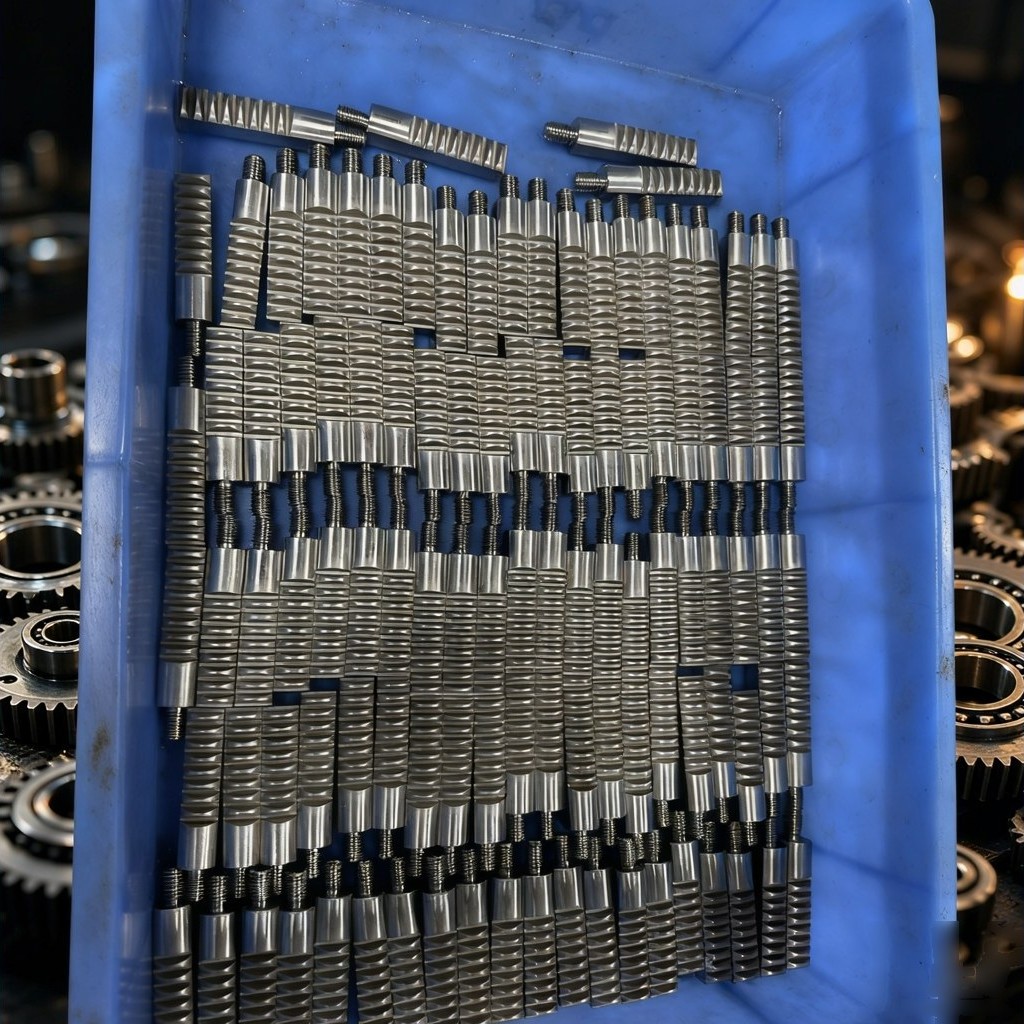
Рейка превращает вращение в поступательное перемещение, и делает это по прямой линии. Этот единственный геометрический факт определяет каждую спецификацию на чертеже. Зубчатое колесо замыкается само на себя, поэтому погрешность одного зуба распределяется между всеми; рейка продолжается, поэтому погрешность одного зуба переносится вперёд и складывается со следующей. Поэтому точность рейки указывается как накопленная погрешность шага на расстоянии — обычно на 1000 мм — а не как измерение отдельного зуба.
Диапазон прецизионных реек строится из двух решений и одного состояния материала: как изготовлен боковой профиль зуба (шлифование или фрезерование), прямой зуб или косой, и закалена ли деталь или оставлена улучшенной для последующей обработки. Эти комбинации дают пять серий, и различия между ними измеримы, а не рекламны.
Что на самом деле содержит обозначение
Обозначение, такое как DIN 6h25, несёт две отдельные части информации. Ведущее число — это класс точности. Буква и число, следующие за ним, относятся к системе DIN 3967 допусков и отклонений толщины зуба, где замыкающая цифра — это допуск толщины зуба в микрометрах — в данном случае 25. Ни то, ни другое не описывает, насколько ось сместится на метр перемещения.
Накопленная погрешность шага — это параметр, который управляет положением вдоль рейки, и именно он проявляется как жалоба на позиционирование. В шлифованной серии он выдерживается в пределах 0.036 мм на 1000 мм. В фрезерованной серии он составляет 0.08 мм на 1000 мм для улучшенного варианта и 0.13 мм на 1000 мм для закалённого и косозубого фрезерованного вариантов. Чертеж, в котором указан только класс толщины зуба, оставляет более значимое число неопределённым, и этот разрыв проявляется при сборке, когда люфт не соответствует расчёту.
Две шлифованные серии
Обе шлифованные серии достигают DIN 6h25 с общей погрешностью шага 0.036 мм на 1000 мм, из среднеуглеродистой стали S45C (C45) с углом давления 20°, индукционной закалкой до HRC 48–52, со шлифованными боковыми поверхностями зубьев и всеми четырьмя сторонами шлифованными. Модули охватывают 1, 1.5, 2, 3, 4, 5, 6, 8, 10 и 12 при стандартных длинах 500 мм и 1000 мм.
Шлифование четырёх сторон — не косметическое дополнение. Рейка прикручивается к базовой поверхности, и если нижняя и базовая боковая стороны оставлены после механической обработки, монтажник закрывает зазор прокладками. Точность, проверенная в измерительной комнате, тогда частично расходуется на установку, и две одинаковые рейки могут вести себя по-разному на двух разных станках из-за различий в монтаже. Шлифование боковых сторон — это то, что позволяет измеренному значению сохраниться после прикручивания.
Выбор между прямым и косым зубом на этом уровне точности — это вопрос контакта, а не класса. Косозубый вариант нарезан правым с углом 19°31'42". Более высокий коэффициент перекрытия означает, что больше зубьев делят нагрузку в любой момент, нагрузка на зуб падает, каждый зуб входит в контакт и выходит из него более постепенно, и быстрая ось работает с меньшим шумом. Плата за это — осевое усилие, которое должны воспринимать подшипники и направляющие; рейка не может ему противостоять. Прямые шлифованные рейки не создают осевой силы, сохраняют окружающую конструкцию простой и остаются обычным выбором для осей позиционирования X и Y.
Три фрезерованные серии
Прямая фрезерованная, закалённая работает до DIN 10e27 с 0.13 мм на 1000 мм, S45C, фрезерованные боковые поверхности зубьев, индукционная закалка HRC 48–52, модули от 1 до 10. Поверхностная твёрдость присутствует; точность намеренно ослаблена. Общая передача мощности, приводы конвейеров и подъём порталов комфортно укладываются в эти рамки.
Прямая фрезерованная, улучшенная работает до DIN 8e27 с 0.08 мм на 1000 мм, улучшена до HRC 18–20 с незакалёнными боковыми поверхностями зубьев. Эта серия существует потому, что закалённые рейки неудобно дорабатывать после поставки. Сверление, фрезерование карманов и нарезание резьбы в материале HRC 48–52 — медленный процесс, и заказчик, которому нужно расположить отверстия от станка при монтаже, не может выполнить их в закалённой детали без второй установки в другом месте. В улучшенном состоянии рейка устанавливается, размечается и сверлится на месте. Для механизмов лёгкого режима и нестандартных приводов, требующих вторичных операций, эта гибкость стоит больше, чем твёрдость.
Косозубая фрезерованная работает до DIN 10e27 с 0.13 мм на 1000 мм, правая 19°31'42", закалена HRC 48–52, модули от 1 до 10. Она не стоит большей точности, чем прямая фрезерованная версия, и обеспечивает более тихую работу косозубого контакта, что подходит для осей, достаточно быстрых, чтобы шум был заметен, но не настолько требовательных, чтобы оправдать шлифование.
Выбор между ними
Пройдите через три вопроса по порядку.
Сначала точность. Если накопленная погрешность должна оставаться в пределах 0.05 мм на 1000 мм, подходит только шлифованная серия. Если 0.1 мм на метр приемлемо, фрезерование удовлетворяет требованию, и дополнительные затраты не возвращают ничего, что приложение могло бы использовать.
Затем ход и стыки. Рейки соединяются в любую длину с помощью шагово-согласованных стыков и установочных штифтов. Ось длиной три метра, собранная из метровых брусков, содержит два стыка, и каждый стык — это точка, где накопленная точность может сместиться. Чем длиннее ось и чем больше стыков она несёт, тем сильнее аргумент в пользу перехода на класс выше вместо принятия более низкого.
Затем то, что происходит после поставки. Отверстия, пазы, шпоночные канавки и штифты, добавляемые собственными силами, указывают на улучшенную серию. Прикрутить и забыть указывает на закалённую.
Склад и контроль
Стандартные прямые рейки хранятся на складе модулей m1, m1.25, m1.5, m2, m2.5, m3, m3.5, m4 и m5, в сечениях от 10×10 мм до 50×50 мм и длинах 1 м, 1.5 м, 2 м и 3 м, с опциональным сверлением, закалкой, чернением, цинкованием, хромированием и серой отделкой. Склад отвечает на вопрос о сроках поставки, а не о точности: этот уровень работает с обычной точностью, и требование DIN 6h25 всё равно означает заказ на шлифование.
Проверка соответствует заявляемому параметру. Измерительный центр для зубчатых колёс сообщает отклонения профиля, направления зуба и шага относительно указанного класса; проверки твёрдости и шероховатости подтверждают, что термообработка и отделка сделали то, что требовал чертеж; проверка зацепления подтверждает картину контакта и поведение люфта в сборке, а не на стенде.
Рейки изготавливаются по чертежу, с модулем, углом давления, углом наклона зуба, длиной бруска, положениями стыков, материалом и термообработкой, взятыми с чертежа. Подробнее о геометрии зубьев и деталях чертежа, определяющих технологичность, — на странице продукта рейки.
Связанные материалы
- ПродукцияЗубчатые рейки, изготовленные по чертежу заказчика
- Техническая статьяРеечные приводы на станках с ЧПУ и лазерных резаках
- ПродукцияКонические колёса — прямые и спиральные
- Техническая статьяISO 1328 и DIN 3962: точность зубчатых колёс