

Прямозубые и косозубые шестерни по чертежу
Прямозубые и косозубые шестерни изготавливаются по чертежу заказчика; параметры зубьев, материал и класс точности берутся из чертежа.
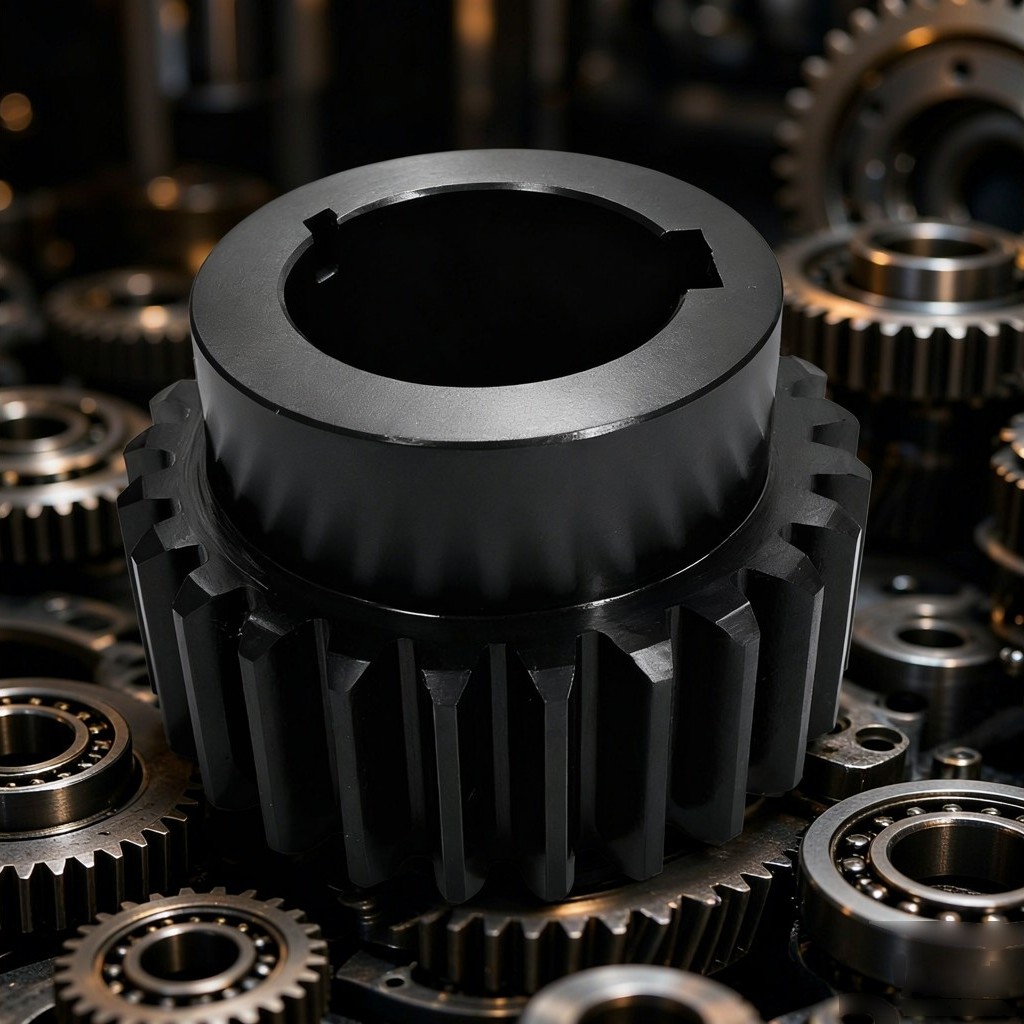
PinyiGear обрабатывает прямозубые и косозубые шестерни по чертежу заказчика. Число зубьев, модуль, угол профиля, угол наклона и направление линии зуба, ширина зубчатого венца, отверстие и шпоночный паз, материал и термическая обработка — всё берётся с чертежа, потому что шестерня изготавливается для конкретного узла, а не выбирается из сортамента.
Этот единственный факт определяет, как строится работа: нет каталожной детали, к которой можно отступить, нет стандартной заготовки для доработки и нет допуска, который можно пропустить как «достаточно близкий». Чертеж — это спецификация, и первое полезное, что можно с ним сделать, — прочитать его достаточно внимательно, чтобы найти то, что он оставляет открытым.
Где чертеж определяет деталь
- Данные зубьев — число зубьев, модуль, угол профиля, угол наклона и направление линии зуба, смещение профиля, если оно указано на чертеже
- Данные корпуса — наружный диаметр, ширина зубчатого венца, отверстие, шпоночный паз или шлицы, размеры ступицы и диска
- Данные качества — класс точности и базовые поверхности, относительно которых измеряется зубчатый венец
- Данные обработки — марка стали, термическая обработка и ожидаемый после неё диапазон твердости
Когда часть этих данных отсутствует на чертеже, мы уточняем до выставления предложения. Шестерня, рассчитанная по предполагаемым данным зубьев, — это шестерня, которую придётся изготавливать дважды.
Вопрос о базе возникает чаще, чем ожидают. Шестерня, измеряемая от отверстия, и шестерня, измеряемая от делительной окружности, — это два разных критерия приёмки для одной и той же детали; если на чертеже не указано, какой из них главенствует, протокол контроля в конце не будет согласовываться с чертежом в начале.
Типы шестерен, которые мы обрабатываем
- Прямозубые шестерни, наружные и внутренние
- Косозубые шестерни, правого и левого направления линии зуба
- Валы-шестерни с зубьями, нарезанными на теле вала
- Заготовки шестерен и предварительно нарезанные детали для дальнейшей обработки заказчиком
- Варианты со смещением профиля, если на чертеже указан коэффициент смещения
- Пары, в которых шестерня и колесо нарезаны под заданное межосевое расстояние
Внутренний зубчатый венец и валы-шестерни заслуживают отдельного упоминания. Внутренние зубья нарезаются долбяком, а не червячной фрезой, поэтому инструмент специфичен для модуля и числа зубьев, а срок изготовления больше, чем для наружной шестерни того же размера. Для валов-шестерен зубья должны нарезаться в той же системе установов, что и шейки под подшипники, иначе биение между зубьями и шейками проявится как шум на скорости.
Как строится работа
Технологический маршрут следует за классом точности и термической обработкой, именно в таком порядке. Шестерня, которая после нарезания будет подвергнута цементации, требует достаточного припуска на боковой поверхности для снятия деформации шлифованием; шестерня, окончательно обработанная до термической обработки, не может быть исправлена после неё.
- Подготовка заготовки — точение, растачивание, подрезка торцов, при этом базовые поверхности формируются здесь и защищаются на протяжении остального маршрута
- Нарезание зубьев —滚齿 для наружных прямозубых и косозубых зубьев, долбление для внутренних зубьев и для буртиков, препятствующих работе червячной фрезы
- Термическая обработка — если требуется чертежом, с припуском на деформацию, заложенным в размеры при нарезании
- Отделка — шевингование для умеренных классов на незакалённых шестернях, шлифование для закалённых шестерен и для более жёстких классов
- Контроль — параметры зубьев, биение и элементы, указанные на чертеже как критичные
Какая операция обеспечивает точность — это инженерное решение. Одно лишь滚齿 выдерживает коммерческий диапазон для большинства наружных шестерен; когда чертеж требует класс, который滚齿 не может обеспечить, маршрут получает отделочную операцию, а цена — её стоимость.
Классы точности и что они означают
В чертежах, которые мы получаем, встречаются четыре системы: ISO 1328, DIN 3962/3967, AGMA 2015 и GB/T 10095. Они описывают одни и те же физические отклонения с разной нумерацией степеней, причём нумерация идёт в противоположных направлениях — степень 1 по DIN является самой точной, степень 16 по AGMA — самой точной.
| Система | Самая точная | Самая грубая из распространённых | Направление |
|---|---|---|---|
| DIN 3962 | 1 | 12 | Меньшее число = точнее |
| ISO 1328 | 1 | 12 | Меньшее число = точнее |
| AGMA 2015 | 16 | 6 | Большее число = точнее |
| GB/T 10095 | 1 | 12 | Меньшее число = точнее |
Что касается рабочего диапазона: шлифованные зубчатые колёса выходят на уровень DIN 5, а зубофрезерование попадает в полосу DIN 7–8. То, где чертёж располагается внутри этого диапазона, определяет маршрут обработки и цену; если он выходит за его пределы, мы сообщаем об этом до выставления предложения, а не после.
Чертёж, в котором смешаны две системы без указания базы пересчёта, — это чертёж, по которому будут споры при приёмке. Пересчёт по AGMA в особенности приблизителен и зависит от модуля и диаметра, поэтому база пересчёта должна быть указана на чертеже.
Материал и термическая обработка
Обычно на чертеже указаны марка стали и вид термической обработки. Если они оставлены открытыми, мы задаём вопрос, а не принимаем решение по умолчанию: одна и та же геометрия зуба в двух разных сталях ведёт себя в эксплуатации по-разному, и выбор принадлежит конструкции, а не цеху.
Наиболее часто встречающиеся комбинации:
| Сталь | Типичная обработка | Получаемая твёрдость | Где применяется |
|---|---|---|---|
| 40Cr | Закалка и отпуск | HB 260–300 | Низкие/средние скорости, умеренная нагрузка, зубчатые колёса станков, редукторы общего назначения |
| 42CrMo | Закалка и отпуск | HB 280–320 | Крупномодульные тяжёлые валы, колёса большого диаметра |
| 20CrMnTi | Цементация и закалка | Поверхность HRC 58–62, сердцевина HRC 30–42 | Автомобильные трансмиссии, зубчатые колёса промышленных редукторов |
| 17CrNiMo6 | Цементация и закалка | Поверхность HRC 58–62, сердцевина HRC 33–45 | Тяжелонагруженные редукторы, режим с высокой реверсивностью |
| 38CrMoAl | Закалка и отпуск, затем азотирование | Поверхность ~HV 950–1100, слой 0,3–0,6 мм | Мелкомодульные точные колёса, жёсткие ограничения по деформации |
Стоит прямо сказать о двух вещах. Во-первых, значение твёрдости — это диапазон, а не целевое значение: протокол, показывающий 59 HRC на одном зубе и 61 на другом, для цементованных деталей нормален и не является дефектом. Во-вторых, глубина цементованного слоя несёт такую же часть несущей способности, как и поверхностная твёрдость, и глубже — не значит автоматически лучше: глубокий слой удлиняет цикл, добавляет деформацию и увеличивает стоимость, поэтому глубина задаётся контактным напряжением, которое конструкция фактически несёт.
Контроль
Измерение зубьев охватывает четыре отклонения, и они не взаимозаменяемы:
- Fp — суммарное накопленное отклонение шага по всему колесу. Определяет погрешность передачи на низкой частоте.
- fpt — отклонение единичного шага. Влияет на распределение нагрузки между зубьями.
- fα — отклонение профиля зуба. Определяет характер контакта по высоте зуба.
- fβ — отклонение направления зуба (винтовой линии). Определяет контакт по всей длине зуба и является наиболее опасным из четырёх при выходе за допуск, поскольку концентрирует нагрузку на одном конце зуба.
Колесо может пройти по Fp и не пройти по fβ и при этом оставаться непригодным для тихого привода. Протокол контроля, в котором перечислены один-два параметра, — это не протокол, а сводка.
Помимо параметров зубьев мы проверяем биение относительно базы, указанной на чертеже, размеры отверстия и шпоночного паза, а для валов-шестерён — соосность зубчатого венца и шеек под подшипники. Если заказчик предоставляет сопрягаемое колесо, пара проверяется на боковой зазор при указанном межосевом расстоянии.
Виды отказов, которые конструкция должна предусматривать
Отказы, которые возвращаются в зубообрабатывающий цех, редко бывают связаны с тем, что «колесо было мягким». Это:
- Питтинг на боковой поверхности, от контактного напряжения выше того, что может выдержать поверхность, — обычно вопрос твёрдости или грузоподъёмности, а не механической обработки
- Заедание (схватывание), от разрыва масляной плёнки при высокой скорости скольжения — вопрос смазки и чистоты поверхности
- Трещины у ножки зуба, от усталости при изгибе, часто начинающиеся у острого галтеля или следа обработки в ножке
- Концевая нагрузка, от отклонения направления зуба или несоосности, проявляющаяся в виде износа, сосредоточенного на одном конце венца
- Шум без видимого износа, от погрешности шага или биения — единственный случай, который с самого начала является вопросом механической обработки
Что нам нужно для расчёта предложения
- Чертёж в формате PDF, DXF или STEP
- Количество и повторяется ли заказ
- Чертёж ответного зубчатого колеса или шестерни, если важны боковой зазор и межосевое расстояние
- Любые требования к маркировке, упаковке или документации
Если чертёж ещё дорабатывается, пришлите его с отмеченными открытыми позициями. Предложение, основанное на оговорённом допущении, полезнее, чем предложение, которое ждёт, пока чертёж станет идеальным.
Связанные страницы
Связанные материалы
- Техническая статьяВыбор типа зубчатой передачи: четыре инженерных критерия
- ПродукцияПрецизионные валы, шлицы и зубчатые валы
- ПродукцияЗубчатые рейки, изготовленные по чертежу заказчика
- ПродукцияДетали механической обработки ЧПУ