

Зубчатые колёса для промышленного оборудования
Прямозубые, косозубые и конические зубчатые колёса для редукторов, коробок передач и общих трансмиссионных систем, модуль M0.5~M20, точность серийного производства по GB/T 10095 класс 4~5, до DIN 4-5 для шлифованных колёс, изготовление по чертежам заказчика.
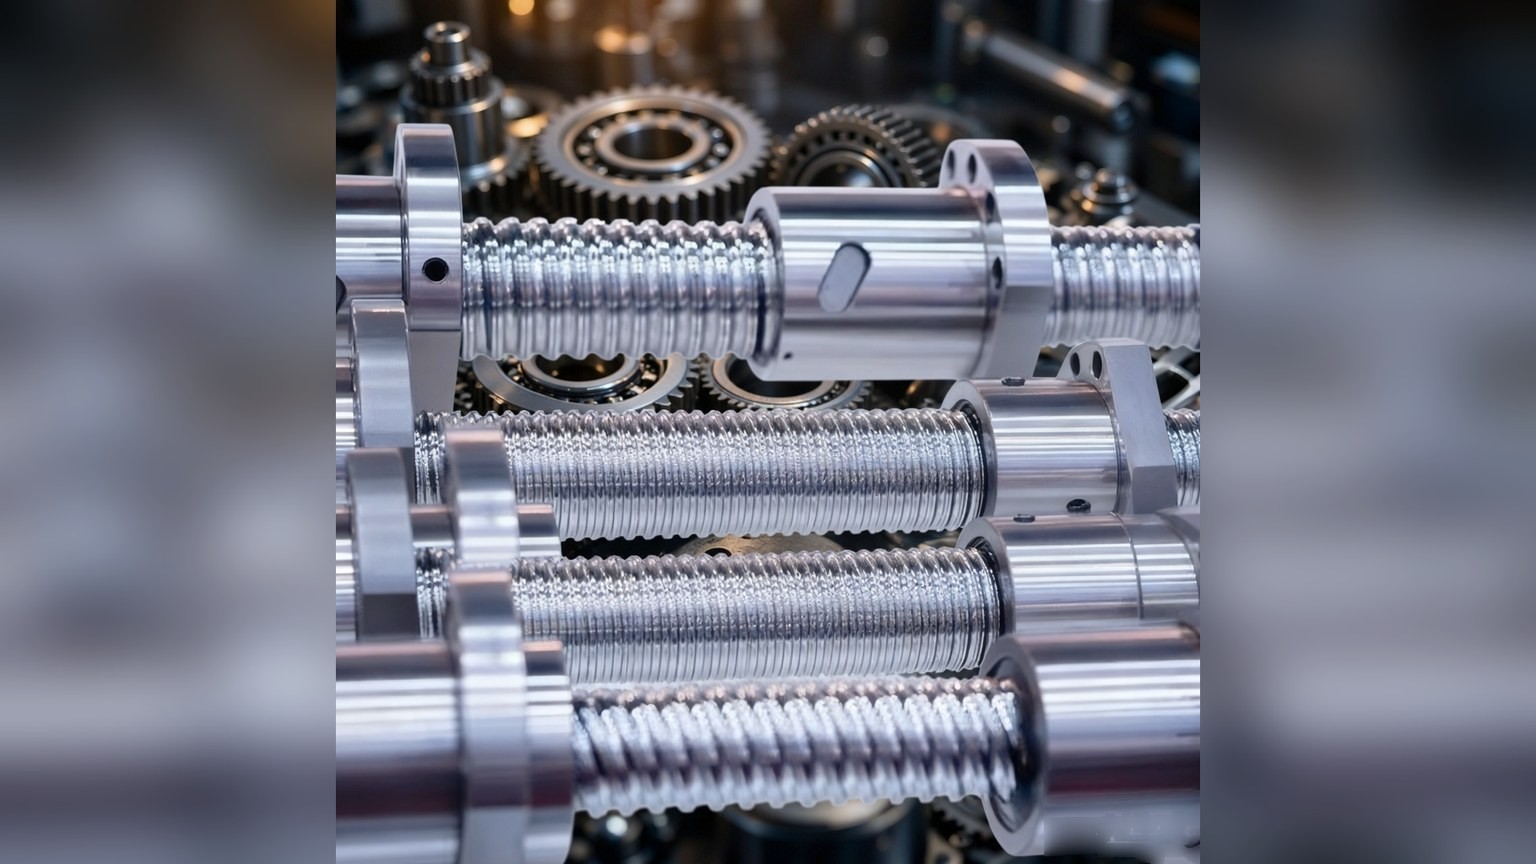
Типы зубчатых колёс и охватываемый диапазон характеристик
PinyiGear поставляет зубчатые колёса и валы-шестерни для редукторов, коробок передач и общих трансмиссионных систем. Степень точности и допуски принимаются по указаниям на чертеже заказчика и подтверждаются при ревизии чертежа.
- Прямозубые / косозубые колёса: по чертежу заказчика
- Конические колёса: модуль M1~M12, диаметр ≤Φ500мм, стандартный угол между осями 90°
- Валы-шестерни / шлицевые валы: максимальная длина ≤1000мм, допуск на диаметр вала h6/h7
Характеристики и контролируемые параметры приведены на страницах отдельных продуктов: Прямозубые и косозубые колёса, Конические колёса, Валы и шлицы.
Материалы и термическая обработка
Для прямозубых и косозубых колёс обычно применяются марки 20CrMnTi, 40Cr, 42CrMo и сталь 45#. Цементация и закалка доводят 20CrMnTi до 58~62 HRC по боковой поверхности зуба при эффективной глубине цементованного слоя 0.5~3.0 мм (контроль по GB/T 9450). 42CrMo подвергается улучшению до 269~321 HB. 40Cr улучшается до 241~286 HB или подвергается индукционной закалке. Шлифование обеспечивает шероховатость боковой поверхности зуба Ra 0.2~0.4 µm.
Типичные условия эксплуатации
Промышленное оборудование — крупнейшая область применения PinyiGear по объёму поставок. Условия работы определяют требования к конструкции:
- Продолжительность непрерывной работы велика, а контактные напряжения на боковой поверхности зуба высоки, поэтому выкрашивание является наиболее распространённым видом отказа.
- На некотором оборудовании происходят частые пуски и остановы с высокими ударными нагрузками, поэтому сопротивление усталости при изгибе у основания зуба должно иметь запас.
- Редукторы предъявляют требования к шуму и боковому зазору, поэтому при необходимости применяется модификация профиля и продольной формы зуба.
Что предоставить для расчёта стоимости
Чертежи в формате PDF, DWG или Solidworks — все приемлемы. В качестве альтернативы достаточно указать модуль, число зубьев и класс точности. Процесс включает: подтверждение чертежа → технологический анализ → расчёт стоимости и сроков → изготовление опытного образца или серийное производство. Чертежи можно отправить на sales@dgpinyi.com.