Rak Gear Ketepatan: Siri Kisar vs Siri Canai
Perbezaan lima siri rak ketepatan — canai dan kisar, lurus dan heliks, dikeraskan dan dibaja — dengan angka ralat pic dan urutan pemilihan.
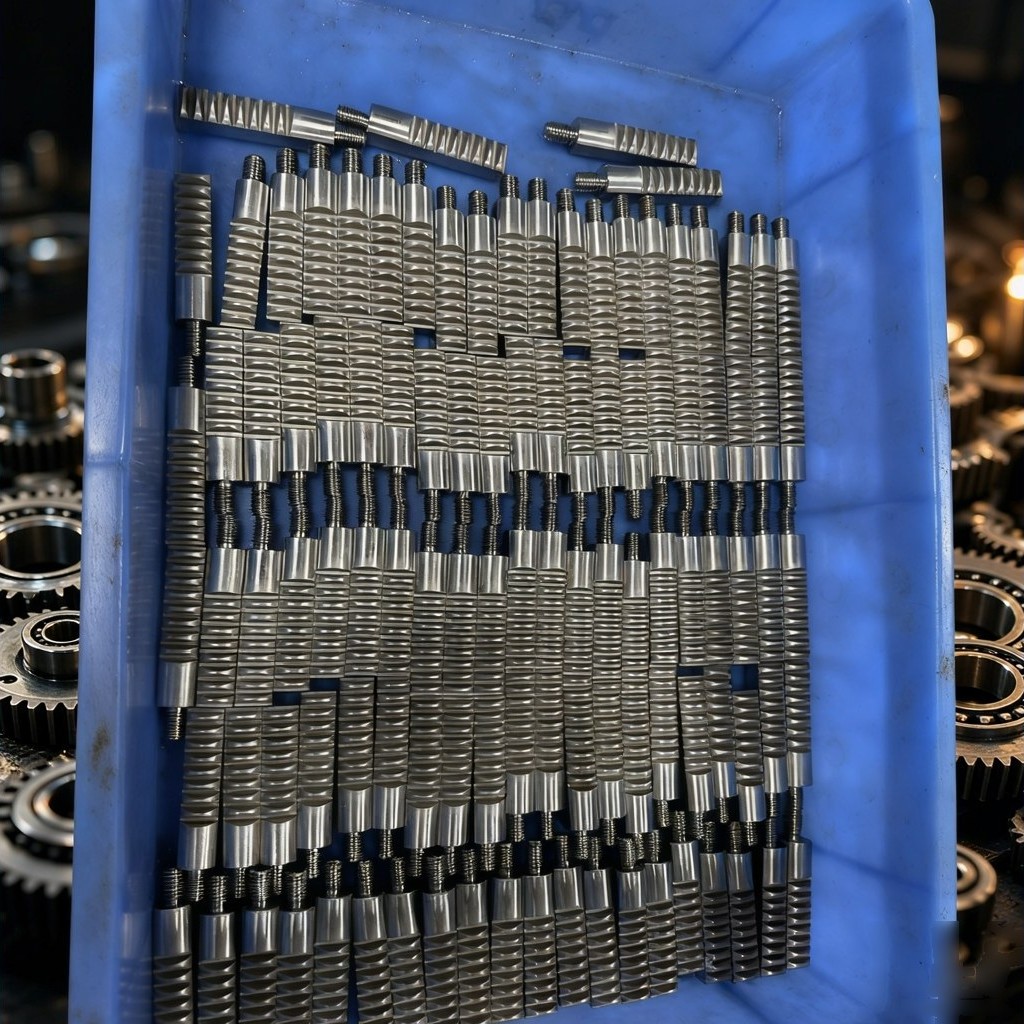
Rak menukar putaran kepada gerakan, dan ia melakukannya dalam garis lurus. Fakta geometri tunggal itu memacu setiap spesifikasi pada lukisan. Gear menutup pada dirinya sendiri, jadi ralat satu gigi dikongsi antara semua gigi; rak terus bergerak, jadi ralat satu gigi dibawa ke hadapan dan ditambah kepada gigi seterusnya. Ketepatan rak oleh itu dinyatakan sebagai ralat pic kumulatif sepanjang jarak — biasanya setiap 1000 mm — bukan sebagai ukuran gigi tunggal.
Julat rak ketepatan dibina daripada dua keputusan dan satu keadaan bahan: bagaimana rusuk dibuat (canai atau kisar), sama ada gigi itu lurus atau heliks, dan sama ada bahagian itu dikeraskan atau dibiarkan dibaja untuk pemesinan kemudian. Gabungan tersebut menghasilkan lima siri, dan perbezaan antaranya boleh diukur bukan bersifat promosi.
Apa yang sebenarnya terkandung dalam penetapan
Penetapan seperti DIN 6h25 membawa dua keping maklumat berasingan. Nombor di hadapan ialah gred ketepatan. Huruf dan nombor yang mengikuti tergolong dalam sistem DIN 3967 elaun dan toleransi ketebalan gigi, di mana angka di belakang ialah toleransi ketebalan gigi dalam mikrometer — 25 dalam kes ini. Kedua-duanya tidak menggambarkan sejauh mana paksi akan hanyut sepanjang satu meter perjalanan.
Ralat pic kumulatif ialah parameter yang mengawal kedudukan sepanjang rak, dan ia adalah yang muncul sebagai aduan kedudukan. Pada siri canai ia dipegang pada 0.036 mm setiap 1000 mm. Pada siri kisar ia adalah 0.08 mm setiap 1000 mm untuk varian dibaja dan 0.13 mm setiap 1000 mm untuk varian dikeraskan dan kisar heliks. Lukisan yang hanya menyatakan kelas ketebalan gigi membiarkan nombor yang lebih penting tidak ditentukan, dan jurang itu muncul semasa pemasangan apabila sisa tidak sepadan dengan pengiraan.
Dua siri canai
Kedua-dua siri canai mencapai DIN 6h25 dengan jumlah ralat pic 0.036 mm setiap 1000 mm, dalam keluli karbon sederhana S45C (C45) pada sudut tekanan 20°, dikeraskan aruhan kepada HRC 48–52, dengan rusuk canai dan keempat-empat sisi dicanaikan. Modul meliputi 1, 1.5, 2, 3, 4, 5, 6, 8, 10 dan 12 dalam panjang standard 500 mm dan 1000 mm.
Pengisaran empat sisi bukan tambahan kosmetik. Rak dibaut pada muka datum, dan jika bahagian bawah dan sisi rujukan dibiarkan seperti dimesin, pemasang menutup jurang dengan syim. Ketepatan yang disahkan di bilik pemeriksaan kemudian sebahagiannya habis pada pemasangan, dan dua rak yang serupa boleh berkelakuan berbeza pada dua mesin berbeza kerana pemasangan berbeza. Mengisar sisi adalah yang membolehkan nilai terukur bertahan apabila dibaut.
Pilihan antara lurus dan heliks pada tahap ketepatan ini ialah persoalan sentuhan, bukan kelas. Versi heliks dipotong tangan kanan pada 19°31'42". Nisbah sentuhan yang lebih tinggi bermakna lebih banyak gigi berkongsi beban pada bila-bila masa, beban setiap gigi menurun, setiap gigi masuk dan keluar sentuhan dengan lebih beransur-ansur, dan paksi pantas berjalan dengan kurang bunyi. Tukar gantinya ialah tujahan paksi, yang mesti diserap oleh galas dan landasan panduan; rak tidak boleh menahannya. Rak canai lurus tidak menghasilkan daya paksi, mengekalkan struktur sekeliling yang mudah, dan kekal sebagai pilihan biasa untuk paksi kedudukan X dan Y.
Tiga siri kisar
Kisar lurus, dikeraskan berjalan ke DIN 10e27 dengan 0.13 mm setiap 1000 mm, S45C, rusuk dikisar, dikeraskan aruhan HRC 48–52, modul 1 hingga 10. Kekerasan permukaan hadir; ketepatan sengaja dilonggarkan. Penghantaran kuasa am, pemacu penghantar dan pengangkatan gantri hidup dengan selesa dalam sampul itu.
Kisar lurus, dibaja berjalan ke DIN 8e27 dengan 0.08 mm setiap 1000 mm, dibaja kepada HRC 18–20 dengan rusuk dibiarkan tidak dikeraskan. Siri ini wujud kerana rak yang dikeraskan sukar diubah suai selepas penghantaran. Menggerudi, mengisar poket dan mengetuk dalam bahan HRC 48–52 adalah perlahan, dan pelanggan yang memerlukan lubang diposisikan dari mesin semasa pemasangan tidak boleh menghasilkannya dalam bahagian yang dikeraskan tanpa persediaan kedua di tempat lain. Dalam keadaan dibaja, rak dipasang, ditanda dan digerudi di tapak. Untuk mekanisme tugas ringan dan pemacu bukan standard yang memerlukan operasi sekunder, fleksibiliti itu lebih bernilai daripada kekerasan.
Kisar heliks berjalan ke DIN 10e27 dengan 0.13 mm setiap 1000 mm, tangan kanan 19°31'42", dikeraskan HRC 48–52, modul 1 hingga 10. Ia tidak memerlukan ketepatan lebih daripada versi kisar lurus dan memberikan jalan yang lebih senyap daripada sentuhan heliks, yang sesuai untuk paksi yang cukup pantas untuk bunyi diperhatikan tetapi tidak cukup menuntut untuk membenarkan canai.
Memilih antaranya
Lalui tiga soalan mengikut urutan.
Ketepatan dahulu. Jika ralat kumulatif mesti kekal dalam 0.05 mm setiap 1000 mm, hanya siri canai yang layak. Jika 0.1 mm setiap meter boleh diterima, pengisaran memenuhi keperluan dan kos tambahan tidak mengembalikan apa-apa yang boleh digunakan oleh aplikasi.
Kemudian lejang dan sambungan. Rak bergabung menjadi sebarang panjang menggunakan sambungan padan pic dan pin penempatan. Paksi tiga meter yang dipasang daripada bar satu meter mengandungi dua sambungan, dan setiap sambungan ialah titik di mana ketepatan terkumpul boleh tergelincir. Semakin panjang paksi dan semakin banyak sambungan yang dibawanya, semakin kuat hujah untuk menaikkan satu kelas daripada menerima yang lebih rendah.
Kemudian apa yang berlaku selepas penghantaran. Lubang, slot, alur kunci dan pin yang akan ditambah secara dalaman menunjukkan siri dibaja. Pasang-dan-lupakan menunjukkan dikeraskan.
Stok dan pemeriksaan
Rak lurus standard disimpan dalam modul m1, m1.25, m1.5, m2, m2.5, m3, m3.5, m4 dan m5, dalam keratan dari 10×10 mm hingga 50×50 mm dan panjang 1 m, 1.5 m, 2 m dan 3 m, dengan pilihan penggerudian, pengerasan, penghitaman, penyaduran zink, penyaduran krom dan kemasan kelabu. Stok menjawab soalan masa pendahuluan bukan soalan ketepatan: tahap itu berjalan pada ketepatan konvensional, dan keperluan DIN 6h25 masih bermakna pesanan canai.
Pengesahan sesuai dengan parameter yang dituntut. Pusat pengukur gear melaporkan sisihan profil, plumbum dan pic terhadap kelas yang ditentukan; pemeriksaan kekerasan dan kekasaran mengesahkan bahawa rawatan haba dan kemasan melakukan apa yang diminta oleh lukisan; pemeriksaan jaringan mengesahkan corak sentuhan dan tingkah laku sisa dalam pemasangan bukan di bangku.
Rak dimesin mengikut lukisan, dengan modul, sudut tekanan, sudut heliks, panjang bar, kedudukan sambungan, bahan dan rawatan haba diambil daripada cetakan. Maklumat lanjut tentang geometri gigi dan butiran lukisan yang menentukan kebolehkilangan terdapat di halaman produk rak.