

Gear Spur dan Heliks Dimesin Mengikut Lukisan Pelanggan
Gear spur dan heliks dimesin mengikut lukisan pelanggan, dengan data gigi, bahan dan kelas ketepatan diambil daripada lukisan.
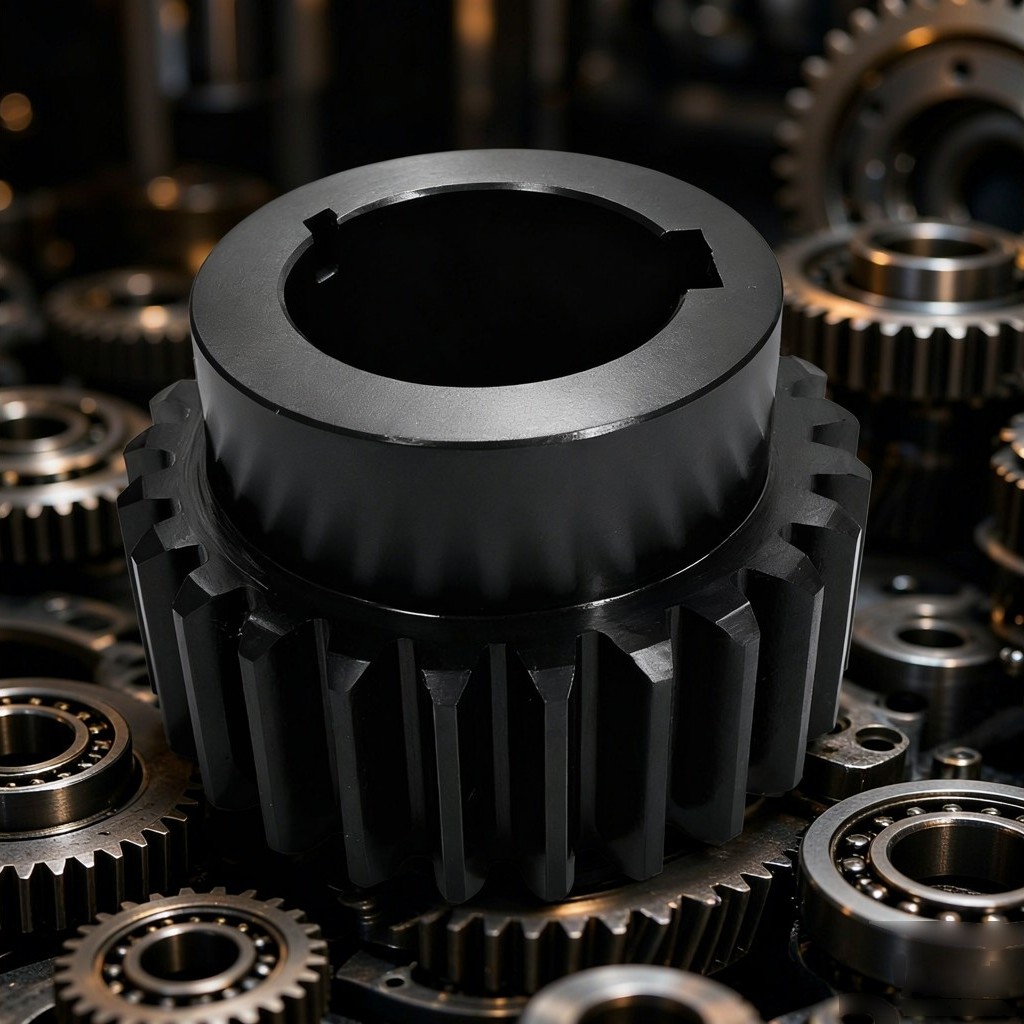
PinyiGear memesin gear taji dan gear heliks mengikut lukisan pelanggan. Bilangan gigi, modul, sudut tekanan, sudut heliks dan arah, lebar muka, lubang dan alur kunci, bahan dan rawatan haba semuanya diambil daripada lukisan, kerana gear dibuat untuk pemasangan tertentu dan bukan dipilih daripada julat.
Fakta tunggal itu menentukan cara kerja dijalankan: tiada bahagian katalog untuk dirujuk, tiada kosong standard untuk diubah suai, dan tiada toleransi yang boleh diterima sebagai “cukup hampir”. Lukisan ialah spesifikasi, dan perkara berguna pertama yang boleh kita lakukan dengannya ialah membacanya dengan teliti sehingga menemui perkara yang dibiarkan terbuka.
Di mana lukisan menentukan bahagian
- Data gigi — bilangan gigi, modul, sudut tekanan, sudut heliks dan arah, anjakan profil di mana lukisan menetapkannya
- Data badan — diameter luar, lebar muka, lubang, alur kunci atau splin, dimensi hab dan web
- Data kualiti — kelas ketepatan, dan muka datum yang menjadi rujukan pengukuran gigi
- Data rawatan — gred keluli, rawatan haba, dan julat kekerasan yang dijangka selepasnya
Apabila sebahagian daripada ini tiada dalam lukisan, kami bertanya sebelum memberi sebut harga. Gear yang disebut harga berdasarkan data gigi yang diandaikan ialah gear yang perlu dibuat dua kali.
Persoalan datum muncul lebih kerap daripada yang dijangka orang. Gear yang diukur dari lubang dan gear yang diukur dari bulatan pic ialah dua kriteria penerimaan yang berbeza bagi bahagian yang sama; jika lukisan tidak menyatakan yang mana yang mengawal, laporan pemeriksaan pada akhirnya tidak akan bersetuju dengan lukisan pada permulaannya.
Jenis gear yang kami mesin
- Gear taji, luaran dan dalaman
- Gear heliks, tangan kanan dan tangan kiri
- Aci gear, dengan gigi dipotong pada badan aci
- Kosong gear dan bahagian potong kasar untuk pemprosesan lanjut oleh pelanggan
- Varian anjakan profil, di mana lukisan memberikan pekali anjakan
- Set berpasangan, di mana pinion dan roda dipotong untuk jarak pusat yang dinyatakan
Gear dalaman dan aci gear wajar diberi perhatian. Gigi dalaman dipotong dengan pemotong shaping dan bukan hob, jadi perkakasan adalah khusus untuk modul dan bilangan gigi dan masa pendahuluan lebih panjang daripada gear luaran yang sama saiz. Aci gear memerlukan gigi dipotong dalam keluarga persediaan yang sama dengan jurnal galas, jika tidak larian antara gigi dan jurnal akan muncul sebagai bunyi pada kelajuan tinggi.
Bagaimana kerja dijalankan
Laluan proses mengikut kelas ketepatan dan rawatan haba, dalam urutan itu. Gear yang akan dikeraskan permukaan selepas pemotongan memerlukan stok yang cukup ditinggalkan pada sayap untuk herotan digiling keluar; gear yang disiapkan sebelum rawatan haba tidak boleh dibetulkan selepasnya.
- Penyediaan kosong — melarik, menggerudi, memuka, dengan muka datum ditetapkan di sini dan dilindungi sepanjang laluan selebihnya
- Pemotongan gigi — hobbing untuk gigi taji dan heliks luaran, shaping untuk gigi dalaman dan untuk bahu yang menghalang hob
- Rawatan haba — di mana lukisan memerlukannya, dengan elaun herotan dibina ke dalam dimensi pemotongan
- Penyiapan — shaving untuk kelas sederhana pada gear tidak dikeraskan, penggilingan untuk gear dikeraskan dan untuk kelas yang lebih ketat
- Pemeriksaan — parameter gigi, larian, dan ciri yang disenaraikan oleh lukisan sebagai kritikal
Langkah mana yang membawa ketepatan ialah keputusan kejuruteraan. Hobbing sahaja mengekalkan julat komersial untuk kebanyakan gear luaran; apabila lukisan meminta kelas yang tidak dapat dikekalkan oleh hobbing, laluan itu mendapat langkah penyiapan dan harga mendapat kosnya.
Kelas ketepatan dan maksudnya
Empat sistem muncul dalam lukisan yang kami terima: ISO 1328, DIN 3962/3967, AGMA 2015 dan GB/T 10095. Kesemuanya menerangkan sisihan fizikal yang sama dengan penomboran gred yang berbeza, dan penomboran itu bergerak dalam arah yang bertentangan — gred DIN 1 ialah yang paling ketat, gred AGMA 16 ialah yang paling ketat.
| Sistem | Paling ketat | Paling longgar dalam penggunaan biasa | Arah |
|---|---|---|---|
| DIN 3962 | 1 | 12 | Nombor lebih rendah = lebih ketat |
| ISO 1328 | 1 | 12 | Nombor lebih rendah = lebih ketat |
| AGMA 2015 | 16 | 6 | Nombor lebih tinggi = lebih ketat |
| GB/T 10095 | 1 | 12 | Nombor lebih rendah = lebih ketat |
Sebagai julat kerja, gear yang digilap keluar pada DIN 5 dan penggelekan gigi berada dalam jalur DIN 7–8. Di mana sesuatu lukisan berada dalam julat itu menentukan laluan dan harga; di mana ia berada di luar julat itu, kami nyatakan sebelum sebut harga dan bukan selepasnya.
Lukisan yang mencampurkan dua sistem tanpa menyatakan asas penukaran ialah lukisan yang akan dipertikaikan semasa pemeriksaan. Penukaran AGMA khususnya adalah anggaran dan bergantung pada modul dan diameter, jadi asas penukaran itu wajar dinyatakan pada lukisan.
Bahan dan rawatan haba
Lukisan biasanya menyatakan gred keluli dan rawatan haba. Di mana ia membiarkannya terbuka, kami bangkitkan persoalan itu dan bukan menganggap nilai lalai: geometri gigi yang sama dalam dua keluli berbeza berkelakuan berbeza dalam perkhidmatan, dan pilihan itu milik reka bentuk, bukan milik bengkel.
Gabungan yang paling kerap muncul:
| Keluli | Rawatan tipikal | Kekerasan terhasil | Di mana ia digunakan |
|---|---|---|---|
| 40Cr | Pelindapkejutan dan pembajaan | HB 260–300 | Kelajuan rendah/sederhana, beban sederhana, gear mesin perkakas, penurunan am |
| 42CrMo | Pelindapkejutan dan pembajaan | HB 280–320 | Aci berat modul besar, gear diameter besar |
| 20CrMnTi | Pengkarbonan dan pelindapkejutan | Permukaan HRC 58–62, teras HRC 30–42 | Transmisi automotif, gear penurunan industri |
| 17CrNiMo6 | Pengkarbonan dan pelindapkejutan | Permukaan HRC 58–62, teras HRC 33–45 | Kotak gear tugas berat, tugas undur tinggi |
| 38CrMoAl | Pelindapkejutan dan pembajaan, kemudian nitridan | Permukaan ~HV 950–1100, lapisan 0.3–0.6 mm | Gear ketepatan modul kecil, had herotan ketat |
Dua perkara wajar dinyatakan dengan jelas. Pertama, angka kekerasan ialah julat, bukan nilai sasaran — laporan yang menunjukkan 59 HRC pada satu gigi dan 61 pada gigi lain adalah normal bagi kerja berkarbon dan bukan kecacatan. Kedua, kedalaman lapisan menanggung kapasiti beban sebanyak kekerasan permukaan, dan lebih dalam tidak semestinya lebih baik: lapisan yang dalam memanjangkan kitaran, menambah herotan dan menambah kos, jadi kedalaman ditetapkan oleh tegasan sentuhan yang sebenarnya ditanggung oleh reka bentuk.
Pemeriksaan
Pengukuran gigi merangkumi empat sisihan, dan ia tidak boleh saling ditukar ganti:
- Fp — jumlah sisihan pic kumulatif di sekeliling keseluruhan gear. Memacu ralat transmisi pada frekuensi rendah.
- fpt — sisihan pic tunggal. Mempengaruhi perkongsian beban antara gigi.
- fα — sisihan bentuk profil. Menentukan cara gigi bersentuhan sepanjang ketinggiannya.
- fβ — sisihan heliks (pendahulu). Menentukan sentuhan hujung ke hujung sepanjang lebar muka, dan merupakan yang paling merosakkan antara keempat-empatnya apabila ia terkeluar, kerana ia menumpukan beban pada satu hujung gigi.
Sesuatu gear boleh lulus Fp dan gagal pada fβ dan masih tidak boleh digunakan dalam pemacu yang senyap. Laporan pemeriksaan yang menyenaraikan satu atau dua parameter bukanlah laporan — ia adalah ringkasan.
Selain parameter gigi, kami memeriksa larian terhadap datum yang dinamakan oleh lukisan, dimensi lubang dan alur kunci, dan, bagi aci gear, penjajaran antara gigi dan jurnal galas. Di mana pelanggan membekalkan gear pasangan, pasangan itu diperiksa untuk kelegaan balik pada jarak pusat yang dinyatakan.
Mod kegagalan yang wajar dijangka oleh reka bentuk
Kegagalan yang kembali ke bengkel gear jarang berupa “gear itu lembut”. Ia adalah:
- Piting pada sayap, daripada tegasan sentuhan melebihi apa yang mampu ditanggung oleh permukaan — biasanya persoalan kekerasan atau penarafan beban, bukan persoalan pemesinan
- Pengikisan, daripada pecahan filem minyak pada kelajuan gelongsor tinggi — isu pelinciran dan kemasan permukaan
- Keretakan akar gigi, daripada keletihan lenturan, selalunya bermula pada fillet tajam atau tanda pemesinan di akar
- Pembebanan hujung, daripada sisihan heliks atau salah jajaran, menunjukkan sebagai haus yang tertumpu pada satu hujung muka
- Bunyi tanpa haus yang kelihatan, daripada ralat pic atau larian — yang mana ia adalah persoalan pemesinan sejak awal
Apa yang kami perlukan untuk sebut harga
- Lukisan dalam format PDF, DXF atau STEP
- Kuantiti, dan sama ada ia berulang
- Lukisan gear pasangan atau pinion, di mana kelegaan belakang dan jarak pusat penting
- Sebarang keperluan pada penandaan, pembungkusan atau dokumentasi
Jika lukisan masih dalam proses penyempurnaan, hantarkan dengan perkara yang belum selesai ditanda. Sebut harga yang dibina atas andaian yang dinyatakan lebih berguna daripada sebut harga yang menunggu lukisan menjadi sempurna.