정밀 기어 랙: 연삭 시리즈와 밀링 시리즈
5가지 정밀 랙 시리즈의 차이를 비교합니다. 연삭과 밀링, 직선과 헬리컬, 경화와 조질 처리, 피치 오차 수치 및 선정 순서를 안내합니다.
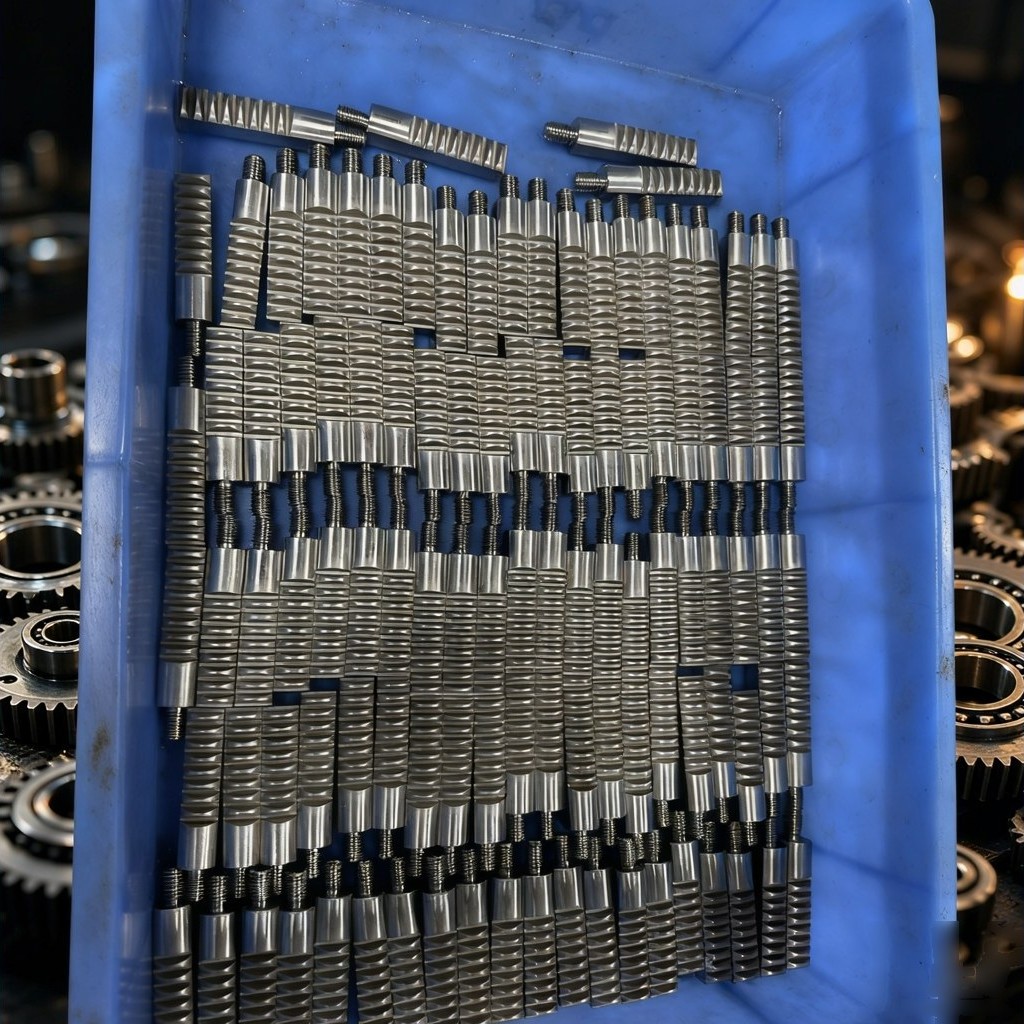
랙은 회전을 직선 이동으로 변환하며, 이를 직선상에서 수행합니다. 이 단일한 기하학적 사실이 도면의 모든 사양을 결정합니다. 기어는 자체적으로 닫힌 구조이므로 한 이빨의 오차가 모든 이빨에 분산됩니다. 반면 랙은 계속 이어지므로 한 이빨의 오차가 앞으로 전달되어 다음 이빨에 누적됩니다. 따라서 랙의 정밀도는 단일 이빨 측정값이 아니라 일정 거리당 누적 피치 오차, 일반적으로 1000 mm당 수치로 표시됩니다.
정밀 랙 제품군은 두 가지 결정과 하나의 재료 상태로 구성됩니다. 플랭크 가공 방식(연삭 또는 밀링), 이빨이 직선인지 헬리컬인지 여부, 그리고 부품이 경화되었는지 또는 후속 가공을 위해 조질 상태로 남겨졌는지 여부입니다. 이러한 조합이 5가지 시리즈를 만들며, 그 차이는 홍보가 아닌 측정 가능한 것입니다.
호칭에 실제로 포함된 내용
DIN 6h25와 같은 호칭은 두 가지 별개의 정보를 담고 있습니다. 앞의 숫자는 정밀도 등급입니다. 뒤따르는 문자와 숫자는 DIN 3967 치형 두께 공차 시스템에 속하며, 끝의 숫자는 치형 두께 공차를 마이크로미터로 나타낸 것입니다. 이 경우 25입니다. 이 중 어느 것도 축이 1미터 이동 시 얼마나 편차가 발생하는지를 설명하지 않습니다.
누적 피치 오차는 랙을 따라 위치를 결정하는 파라미터이며, 위치 결정 불량으로 나타나는 항목입니다. 연삭 시리즈에서는 1000 mm당 0.036 mm로 유지됩니다. 밀링 시리즈에서는 조질 처리 버전이 1000 mm당 0.08 mm, 경화 및 헬리컬 밀링 버전이 1000 mm당 0.13 mm입니다. 치형 두께 등급만 지정한 도면은 더 중요한 수치를 정의하지 않은 채 남기며, 이 간극은 백래시가 계산과 맞지 않을 때 조립 단계에서 드러납니다.
두 가지 연삭 시리즈
두 연삭 시리즈 모두 DIN 6h25를 달성하며 1000 mm당 총 피치 오차 0.036 mm, S45C(C45) 중탄소강, 20° 압력각, 유도 경화 HRC 48–52, 연삭 플랭크 및 4면 연삭 사양입니다. 모듈은 1, 1.5, 2, 3, 4, 5, 6, 8, 10, 12를 포함하며 표준 길이는 500 mm와 1000 mm입니다.
4면 연삭은 미관을 위한 추가가 아닙니다. 랙은 기준면에 볼트로 고정되며, 바닥면과 기준 측면이 가공 상태로 남으면 설치자가 심으로 간극을 메웁니다. 그러면 검사실에서 검증된 정밀도가 장착 과정에서 일부 소모되며, 동일한 랙 두 개가 서로 다른 기계에서 다르게 작동할 수 있는 이유는 설치가 달랐기 때문입니다. 측면을 연삭하는 것은 측정값이 볼트 고정 후에도 유지되도록 하는 것입니다.
이 정밀도 수준에서 직선과 헬리컬의 선택은 등급이 아니라 접촉의 문제입니다. 헬리컬 버전은 19°31'42"의 우회전으로 절삭됩니다. 더 높은 접촉률은 어느 순간에든 더 많은 이빨이 하중을 분담한다는 뜻이며, 이빨당 하중이 감소하고 각 이빨이 접촉에 들어오고 나가는 과정이 더 점진적이 되어 고속 축이 더 적은 소음으로 운전됩니다. 대가는 축방향 추력이며, 베어링과 가이드웨이가 이를 흡수해야 합니다. 랙은 이를 견딜 수 없습니다. 직선 연삭 랙은 축방향 힘을 발생시키지 않고 주변 구조를 단순하게 유지하며, X 및 Y 위치 결정 축에서 일반적인 선택으로 남아 있습니다.
세 가지 밀링 시리즈
직선 밀링, 경화는 DIN 10e27, 1000 mm당 0.13 mm, S45C, 밀링 플랭크, 유도 경화 HRC 48–52, 모듈 1~10 사양입니다. 표면 경도는 갖추어져 있고 정밀도는 의도적으로 완화되어 있습니다. 일반 동력 전달, 컨베이어 구동 및 갠트리 리프팅은 이 범위 내에서 충분히 운용됩니다.
직선 밀링, 조질은 DIN 8e27, 1000 mm당 0.08 mm, HRC 18–20으로 조질 처리되고 플랭크는 비경화 상태로 남습니다. 이 시리즈가 존재하는 이유는 경화된 랙이 납품 후 수정하기 어렵기 때문입니다. HRC 48–52 재료에서 드릴링, 포켓 밀링 및 태핑은 느리며, 설치 시 기계에서 홀 위치를 맞춰야 하는 고객은 다른 곳에서 2차 세팅 없이 경화 부품에 홀을 가공할 수 없습니다. 조질 상태에서는 랙을 장착하고 마킹한 후 현장에서 드릴링합니다. 2차 가공이 필요한 경부하 기구 및 비표준 구동의 경우, 이러한 유연성이 경도보다 더 가치 있습니다.
헬리컬 밀링은 DIN 10e27, 1000 mm당 0.13 mm, 우회전 19°31'42", 경화 HRC 48–52, 모듈 1~10 사양입니다. 직선 밀링 버전보다 정밀도 비용이 더 들지 않으면서 헬리컬 접촉의 조용한 운전을 제공하며, 이는 소음이 인지될 정도로 빠르지만 연삭을 정당화할 만큼 까다롭지 않은 축에 적합합니다.
이들 사이의 선택
세 가지 질문을 순서대로 검토하십시오.
정밀도 우선. 누적 오차가 1000 mm당 0.05 mm 이내로 유지되어야 한다면 연삭 시리즈만이 적합합니다. 1미터당 0.1 mm가 허용된다면 밀링이 요구 사항을 충족하며 추가 비용은 응용 분야가 활용할 수 있는 것을 돌려주지 않습니다.
다음으로 스트로크와 조인트. 랙은 피치 매칭 조인트와 위치 결정 핀을 사용하여 임의 길이로 연결됩니다. 1미터 바에서 조립된 3미터 축은 두 개의 조인트를 포함하며, 각 조인트는 누적 정밀도가 미끄러질 수 있는 지점입니다. 축이 길수록 조인트가 많을수록 낮은 등급을 수용하는 대신 한 등급 높이는 것이 더 강한 논거가 됩니다.
그 다음으로 납품 후 발생하는 일. 사내에서 추가할 홀, 슬롯, 키홈 및 핀은 조질 시리즈를 가리킵니다. 볼트 체결 후 잊어버리는 경우는 경화를 가리킵니다.
재고 및 검사
표준 직선 랙은 모듈 m1, m1.25, m1.5, m2, m2.5, m3, m3.5, m4, m5로, 단면 10×10 mm에서 50×50 mm, 길이 1 m, 1.5 m, 2 m, 3 m로 보유하며, 드릴링, 담금질, 흑색 처리, 아연 도금, 크롬 도금 및 회색 마감을 옵션으로 제공합니다. 재고는 정밀도 질문이 아니라 리드타임 질문에 답합니다. 해당 등급은 일반 정밀도로 운영되며, DIN 6h25 요구 사항은 여전히 연삭 주문을 의미합니다.
검증은 주장하는 파라미터에 적합해야 합니다. 기어 측정 센터는 지정 등급에 대한 프로파일, 리드 및 피치 편차를 보고합니다. 경도 및 조도 검사는 열처리와 마감이 도면이 요구한 대로 수행되었는지 확인합니다. 맞물림 검사는 벤치가 아닌 조립체에서 접촉 패턴과 백래시 거동을 확인합니다.
랙은 도면에 따라 가공되며, 모듈, 압력각, 헬릭스 각도, 바 길이, 조인트 위치, 재료 및 열처리는 도면에서 가져옵니다. 치형 기하학 및 제조 가능성을 결정하는 도면 세부 사항에 대한 자세한 내용은 랙 제품 페이지에서 확인하십시오.