精密ラック:研削シリーズとミーリングシリーズ
5つの精密ラックシリーズの違い—研削とミーリング、平歯とねじれ歯、焼入れと調質—をピッチ誤差の数値と選定手順とともに解説します。
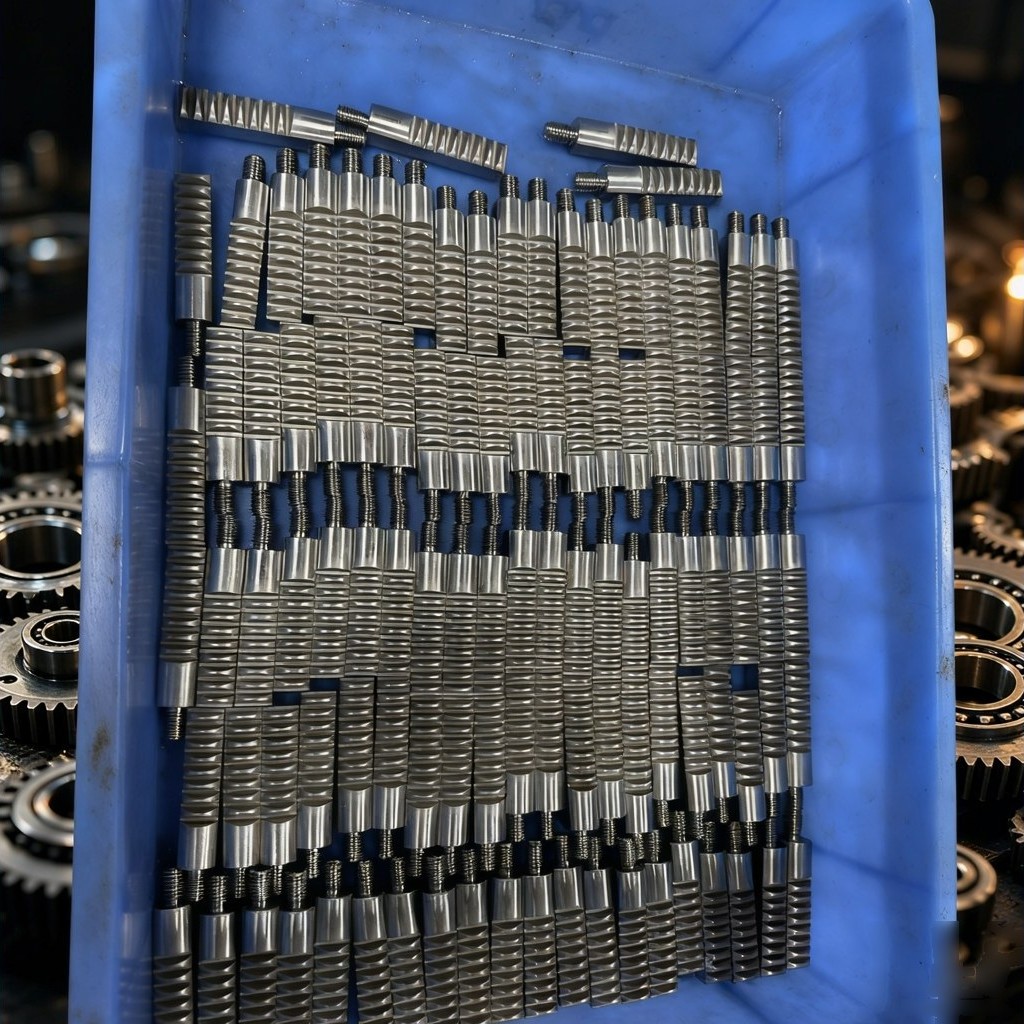
ラックは回転を直線移動に変え、それを直線で行う。この単一の幾何学的事実が図面上のすべての仕様を決定づける。歯車は閉じた系であるため、1歯の誤差はすべての歯で共有される。ラックは連続するため、1歯の誤差は前方へ持ち越され次へと加算される。したがってラックの精度は、単一歯の測定値ではなく、ある距離あたり—通常は1000 mmあたり—の累積ピッチ誤差として表される。
精密ラックの範囲は、2つの決定と1つの材料状態から構成される。歯面の製法(研削かミーリングか)、歯が平歯かねじれ歯か、そして部品が焼入れされているか後加工のために調質されているか、である。これらの組み合わせが5つのシリーズを生み出し、その間の差異は宣伝文句ではなく測定可能なものである。
呼び記号に実際に含まれるもの
DIN 6h25のような呼び出しには、2つの別個の情報が含まれる。先頭の数字は精度等級である。それに続く文字と数字はDIN 3967の歯厚余裕量と公差の体系に属し、末尾の数字はマイクロメートル単位の歯厚公差—この場合は25—である。これらのいずれも、1メートルの走行で軸がどれだけずれるかは示していない。
累積ピッチ誤差はラックに沿った位置を支配するパラメータであり、位置決めの不具合として表面化するものである。研削シリーズでは1000 mmあたり0.036 mmに抑えられている。ミーリングシリーズでは、調質品が1000 mmあたり0.08 mm、焼入れ品とねじれ歯ミーリング品が1000 mmあたり0.13 mmである。歯厚等級のみを指定した図面は、より重大な数値を未定義のまま残し、その差はバックラッシが計算と合わない組立時に表面化する。
2つの研削シリーズ
両研削シリーズはDIN 6h25を達成し、1000 mmあたりの全ピッチ誤差0.036 mm、S45C(C45)中炭素鋼、圧力角20°、高周波焼入れHRC 48–52、歯面研削および四辺すべて研削である。モジュールは1、1.5、2、3、4、5、6、8、10、12を標準長さ500 mmと1000 mmでカバーする。
四辺研削は見た目だけの追加ではない。ラックは基準面に対してボルトで固定され、底面と基準側面が機械加工のまま残されると、取付者はシムで隙間を埋める。検査室で検証された精度はそのとき取付に一部費やされ、2つの同一ラックが取付の違いによって2つの異なる機械で異なる挙動を示しうる。側面を研削することが、測定値をボルト固定後も維持させるのである。
この精度レベルでの平歯とねじれ歯の選択は、等級ではなく接触の問題である。ねじれ歯版は右ねじれ19°31'42"で切削される。より高い接触率は任意の瞬間により多くの歯が荷重を分担することを意味し、1歯あたりの荷重が低下し、各歯がより緩やかに接触に出入りし、高速軸がより低騒音で運転する。代償は軸方向スラストであり、軸受とガイドウェイがこれを吸収しなければならない。ラックはこれに抵抗できない。平歯研削ラックは軸方向力を生じず、周囲構造を単純に保ち、X軸およびY軸の位置決め軸に一般的な選択肢であり続ける。
3つのミーリングシリーズ
平歯ミーリング、焼入れはDIN 10e27、1000 mmあたり0.13 mm、S45C、ミーリング歯面、高周波焼入れHRC 48–52、モジュール1〜10である。表面硬度は備わるが、精度は意図的に緩和されている。一般動力伝達、コンベヤ駆動、ガントリ昇降はその範囲内で余裕をもって収まる。
平歯ミーリング、調質はDIN 8e27、1000 mmあたり0.08 mm、HRC 18–20に調質され歯面は未焼入れのままである。このシリーズが存在するのは、焼入れラックが納品後の加工が困難だからである。HRC 48–52の材料への穴あけ、ポケットミーリング、タップ加工は遅く、取付時に機械から穴位置を決める必要がある顧客は、焼入れ品では別の段取りなしに加工できない。調質状態ではラックは現場で取り付けられ、マーキングされ、穴あけされる。軽負荷機構や二次加工を要する非標準駆動にとって、その柔軟性は硬度以上の価値がある。
ねじれ歯ミーリングはDIN 10e27、1000 mmあたり0.13 mm、右ねじれ19°31'42"、焼入れHRC 48–52、モジュール1〜10である。平歯ミーリング版より精度のコストは増えず、ねじれ歯接触のより静かな運転を提供する。これは騒音が気になるほど高速だが、研削を正当化するほど要求が厳しくない軸に適する。
選択の方法
3つの問いを順に検討する。
まず精度。 累積誤差が1000 mmあたり0.05 mm以内に収まる必要があるなら、研削シリーズのみが該当する。1メートルあたり0.1 mmが許容できるなら、ミーリングが要件を満たし、追加コストはアプリケーションが使えるものを何も生まない。
次にストロークと継手。 ラックはピッチ整合継手と位置決めピンを用いて任意の長さに接続される。1メートルのバーから組み立てられた3メートルの軸には2つの継手があり、各継手は累積精度がずれうる箇所である。軸が長く、継手が多いほど、低い等級を受け入れるのではなく1等級上げる論拠が強くなる。
そして納品後に何が起こるか。 社内で追加される穴、スロット、キー溝、ピンは調質シリーズを指す。ボルトオンで済ませるなら焼入れ品を指す。
在庫と検査
標準平歯ラックはモジュールm1、m1.25、m1.5、m2、m2.5、m3、m3.5、m4、m5を在庫し、断面10×10 mmから50×50 mm、長さ1 m、1.5 m、2 m、3 mで、穴あけ、焼入れ、黒染め、亜鉛めっき、クロムめっき、グレー仕上げをオプションとする。在庫は精度の問いではなくリードタイムの問いに答える。その階層は従来精度で運転され、DIN 6h25の要件は依然として研削発注を意味する。
検証は主張するパラメータに適合させる。歯車測定センターは指定等級に対する歯形、リード、ピッチの偏差を報告する。硬度と粗さの検査は熱処理と仕上げが図面の要求どおりに行われたことを確認する。かみ合い検査はベンチ上ではなく組立品での接触パターンとバックラッシ挙動を確認する。
ラックは図面に基づいて機械加工され、モジュール、圧力角、ねじれ角、バー長さ、継手位置、材料、熱処理は図面から取得される。歯の形状と製造性を決定づける図面の詳細については、ラック製品ページを参照されたい。