

軟らかい歯面と硬い歯面の選択:350 HBWのしきい値が材料、熱処理、工程ルーティングをどう左右するか
350 HBWのラインが軟らかい歯面と硬い歯面を分ける:これ未満では、45鋼が217-255 HBW、40Crが241-286 HBWで焼入れ焼戻しされ、これ以上では、20CrMnTiが浸炭されて表面58-62 HRC、芯部30-45 HRCとなる。
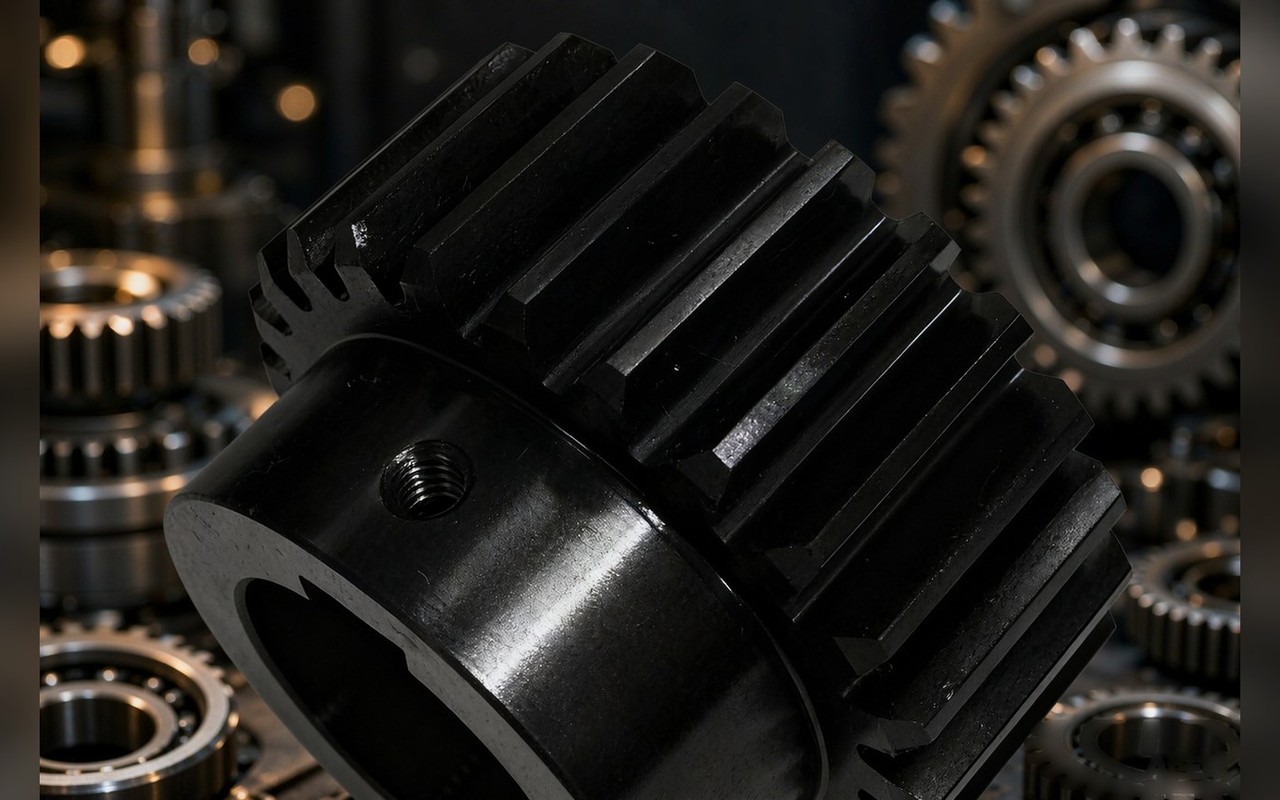
クイックガイダンス:まず歯面硬さを決め、次に鋼を選ぶ。日常的な実務では、350 HBWが軟らかい歯面と硬い歯面の分かれ目となる。軟らかい側では焼入れ焼戻しルートが用いられる:45鋼は約217~255 HBW、40Crは約241~286 HBW、42CrMoは約269~302 HBWで、工程は「先に歯切り、後に熱処理」であるため、熱処理ひずみが完成した歯形を損なうことがなく、コストも中程度に収まる。硬い側では浸炭焼入れが適用される:20CrMnTiは表面58~62 HRC、芯部は30~45 HRCに保たれ、工程は逆転して「先に熱処理、後に歯研」となり、工程が増えてコストがかさむが、同じ負荷でよりコンパクトで軽量な歯車が可能になる。350 HBWという数値は業界の慣例であり、どの規格に書かれた値でもない。実用上は、速度、負荷、衝撃、および包絡線の制限とバランスさせる必要がある。
1. 浸炭焼入れが延性のある芯部の上に硬い表皮を形成する理由
浸炭焼入れの出発点は低炭素鋼(炭素0.15%~0.25%)で、これを炭素を含む雰囲気中で保持して炭素を表層に浸透させ、その後焼入れし低温で焼戻す。したがって一つの歯車が対照的な二つの特性を持つことになる:表面炭素は約0.8%まで上昇し、焼入れ後には硬さが58~62 HRCに達して耐摩耗性と耐圧性を与える。芯部の炭素量は実質的に変わらず、硬さは30~45 HRCで、強度と衝撃破壊への抵抗を与える。
20CrMnTiでは、TiとMnの両方が焼入れ性を改善するため、より厚い断面でも焼入れが貫通する。中負荷歯車では、通常採用される有効浸炭深さは0.8~1.5 mmである:深さが不十分だと硬化層が負荷で崩壊し、深すぎるとコストが上がり、実際には衝撃靭性が低下する。
浸炭にはもう一つの利点がある:表層のマルテンサイト変態が残留圧縮応力を残すため、歯元の曲げ疲労は同じ硬さの高周波焼入れ部品よりも予測しやすく挙動する。これが、衝撃にさらされるトランスミッション——自動車、建設機械——がほぼ常に浸炭鋼を指定する理由である。
2. 歯車材料と硬さ値の一覧
- 材料45:焼入れ焼戻し
- 歯面硬さ:217~255 HBW
- 典型的な用途:低速軽負荷、一般歯車
- 材料40Cr:焼入れ焼戻し
- 歯面硬さ:241~286 HBW
- 典型的な用途:中速中負荷、工作機械、汎用減速機
- 材料42CrMo:焼入れ焼戻し
- 歯面硬さ:269~302 HBW
- 典型的な用途:大モジュール、重負荷、より高い強度が必要
- 材料40Cr:表面焼入れ
- 歯面硬さ:45~55 HRC
- 典型的な用途:中負荷、耐摩耗性が必要
- 材料20CrMnTi:浸炭焼入れ
- 歯面硬さ:表面58~62 HRC、芯部30~45 HRC
- 典型的な用途:高速重負荷、衝撃あり(自動車トランスミッションなど)
- 材料QT600-3:鋳放し/焼ならし
- 歯面硬さ:190~270 HBW
- 典型的な用途:大型低速歯車、一体ハウジング部品
上記の値は慣例的なハンドブックの範囲であり、最終的な数値は図面と技術協定が支配する。
3. 出発点の判断:軟らかい歯面か硬い歯面か
軟らかい歯面の歯車とは、焼入れ焼戻しまたは焼ならし後の表面硬さが350 HBW未満にとどまるものである。その表面は軟らかく、接触を発達させるためにならし運転に依存する。工程は「先に歯切り、後に熱処理」であるため、熱処理によるひずみがすでに切削された歯形の精度を損なわず、コストは中程度に収まる。
硬い歯面の歯車は、表面硬さが350 HBWを超える(または45 HRCを超える)。その表面は硬く、負荷容量が高い。同じ負荷で歯車をより小さく軽く作ることができる。しかし工程は逆転し——先に熱処理、後に歯研——工程が増えてコストが上がる。
350 HBWのラインは、どの規格にも定義されていない数値ではなく、広く適用されている業界の慣例である。判断の実際の要因は、速度、負荷、衝撃の有無、および利用可能な設置スペースである。
4. 避けるべき一般的な落とし穴
- 鋼種のみを記し硬さを記さない図面は不完全である。 同じ40Crでも、焼入れ焼戻しまたは表面焼入れの二つのルートがあり、歯面硬さはほぼ2倍異なる(241~286 HBW 対 45~55 HRC)。そのため工程ルート、見積もり、リードタイムは完全に分かれる。
- 浸炭部品は事前に十分な研削代を確保しなければならない。 浸炭焼入れ中のひずみは避けられず、歯研が精度の最終的な保証である。浸炭部品の取り代は一般に焼入れ焼戻し部品より大きく(中モジュールでは通常片側0.2~0.3 mm)、硬化層を研削で除去してはならない。
- 小ロット試作では、すぐに20CrMnTiに手を伸ばしてはならない。 浸炭と歯研のサイクルは週単位で測られる。負荷が控えめな場合、40Crまたは焼入れ焼戻しした45鋼で十分であり、コストも低い。高価な材料を買うことは成果ではない。適切な材料を買うことが成果である。
5. 曖昧さのない材料データが曖昧さのない価格の基礎である
適格な歯車図面は、材料欄に少なくとも三項目を記載すべきである:鋼種、熱処理方法、硬さ範囲。この三つが確定すれば、工程ルートとコストを議論する基礎ができる——平歯車とはすば円筒歯車は図面に従って製造され、機械加工支援は粗歯切り、仕上げ歯切り、歯車シェービング、歯研に及び、熱処理と検査能力は検査と品質システムに示されている。
図面——モジュール、歯数、精度等級、熱処理要件、運転条件——をお送りください。エンジニアリングチームが図面レビュー後に材料と熱処理の推奨、工程ルート、見積もりを回答します。Pinyi Electromechanicalにお問い合わせ。