

高減速比駆動用ウォームギヤとウォーム
図面通りに製作するウォームとウォームホイール — ZA、ZN、ZI、ZKプロファイル、青銅ホイール、浸炭・研削鋼ウォーム、出荷前に噛み合い試験機で検査済みのペア。
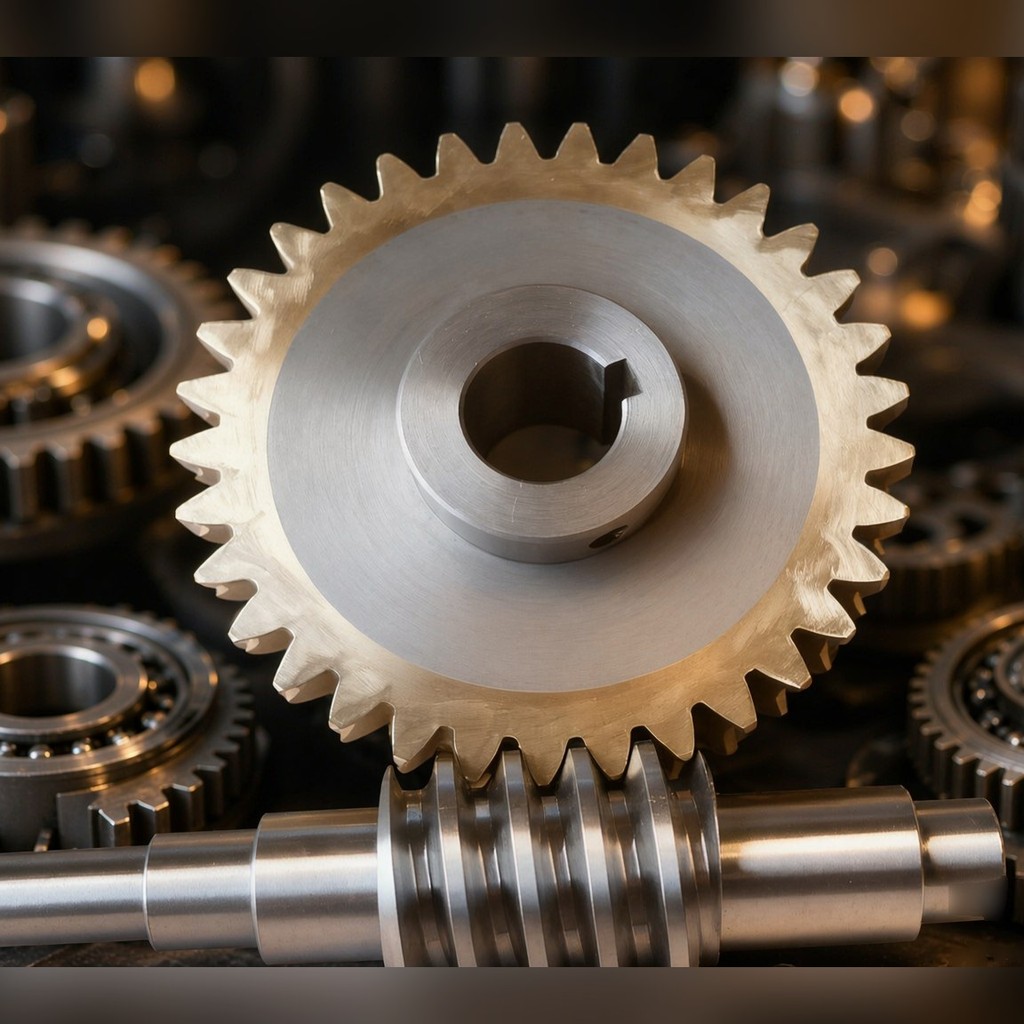
ウォーム対は同時に二つのことを行う。小さな包絡内で大きな減速比を得ること、そしてリード角によっては逆転しないことである。減速機、ロータリーテーブル、ホイスト、コンベヤはこの二つの理由から同じ幾何形状を用いるが、両者のバランスは条数によって変化する。
PinyiGearは図面どおりにウォームとウォームホイールを加工する。プロファイルZA、ZN、ZI、ZK、青銅ホイール、浸炭および研削された鋼ウォームに対応し、出荷前に接触痕を検査した組み合わせ品として供給する。
ウォーム対がもたらすもの、そしてその代償
軸は90°で交わるため、入力と出力は異なる方向を向き、ハウジングをコンパクトにできる。一段あたりの減速比は同サイズの平歯車対よりはるかに高く、当社が製造する範囲では最大80:1に達し、一段の減速段を丸ごと省けることが多い。
その代償は効率である。1条ウォームは入力動力のおよそ60~70%をホイールへ伝え、残りはかみ合い部で熱となりハウジングを通じて逃げなければならない。条数を増やすとこれが実質的に改善する。3条で約80~85%、4~6条で85~92%に達するが、リード角が大きくなるにつれて位置保持能力は失われる。
| 条数 | 効率(概算) | セルフロック |
|---|---|---|
| 1 | 60~70% | リード角が十分小さければロック |
| 2 | 70~80% | 摩擦による — ロック可能 |
| 3 | 80~85% | なし |
| 4~6 | 85~92% | なし |
これらの数値は概算であり、歯面粗さ、潤滑、組立時の芯出しによって変動する。セルフロックが設計前提の一部である場合、表から推定するのではなく、実際のリード角と摩擦係数に対して確認しなければならない。セルフロック仕様でありながら振動下で滑るウォームは、性能不足ではなく安全上の問題である。
プロファイル:ZA、ZN、ZI、ZK
プロファイルは工具、研削方法、そして部品の測定方法を決定する。
| プロファイル | 形状 | 適合用途 |
|---|---|---|
| ZA(アルキメデス) | 軸断面で直線 | 旋削と測定が容易、一般用途 |
| ZN(法線直線) | 法線断面で直線 | 研削に適する |
| ZI(インボリュート) | 基礎円筒接平面で直線形状 | 研削後も精度を維持、高精度用途 |
| ZK(円錐包絡) | 砥石によって創成 | 安定した結果が得られる量産研削 |
プロファイルが決まれば、砥石形状、研削方法、測定計画がそれに従う。プロファイルを指定しない図面は現場に選択を委ねることになり、二つの現場は異なる選択をする。
対応範囲
ウォーム
| 精度 | モジュール | 条数 | 材料 |
|---|---|---|---|
| GB 7~8 | M1~M12 | 1~6 | 20CrMnTi、42CrMo |
| GB 7~9 | M1~M10 | 1~4 | 40Cr |
ウォームホイール(相手材料別)
| 減速比 | モジュール | 歯数 | 材料 | 対応ウォーム条数 |
|---|---|---|---|---|
| 7.5:1~80:1 | M1~M12 | 30~80 | ZCuSn10P1 錫青銅 | 1~6 |
| 10:1~60:1 | M1~M10 | 30~60 | ZCuAl10Fe3 アルミ青銅 | 1~4 |
| 10:1~50:1 | M1~M8 | 30~50 | QT500-7 球状黒鉛鋳鉄 | 1~4 |
錫青銅は負荷のかかる駆動の標準材であり、滑り接触に耐え、負荷下でウォームになじむ。アルミ青銅はより低速で大きな負荷に耐えるが、なじみにくい。球状黒鉛鋳鉄はコストが重視される軽負荷用途に適する。
工程ルート
ウォーム。 20CrMnTiの浸炭焼入れにより歯面はHRC 58~62となる。靭性のある芯部上の硬い表面層であり、耐摩耗性と歯の折損耐性の両方を備える組み合わせである。軽負荷用途では、40Crの焼入れ焼戻しまたは高周波焼入れにより表面HRC 48~55が得られる。
研削。 焼入れは歯面を歪ませるため、粗研削で幾何形状を回復し、仕上げ研削で等級に仕上げる。研削ウォームはGB 6~7を維持し、フライス加工より一級 tight であり、その差は低騒音とかみ合い部の低発熱として現れる。
ホイール。 錫青銅ホイールはM1からM12まで専用ホブでホブ切りされる。ウォームとホイールの接触は点ではなく線であるため、わずかな中心距離誤差が接触域を移動させ摩耗を集中させる。したがって歯厚と中心距離の両方が管理され、歯形だけではない。
組み合わせ検証。 ウォームとホイールは組み合わせとして製造・出荷される。接触痕の位置と面積は一組ごとに検査され、その後かみ合い試験機で再検査される。
精度
| 等級 | 加工法 | 範囲 |
|---|---|---|
| GB 7–8 | ウォームミーリング | M1–M12 |
| GB 6–7 | ウォーム研削 | M1–M10 |
| GB 7–8 | ホブ切り | M1–M12 |
| GB 8–9 | フライカッティング | M1–M8 |
補助加工:CNC旋削 0.005 mm、円筒研削および平面研削 0.001 mm。
検査と書類
各出荷には、ピッチ偏差、歯形偏差、ねじれ偏差、歯面硬さの検査報告書を添付します。これらの数値があればこそ、客先は据付時に見つかった異音が歯車に起因するのか、組立に起因するのかを判断できます。数値がなければ、双方が推測するしかありません。
工程上の測定設備:歯車測定機、三次元測定機、硬さ試験機、粗さ測定機。
ウォームドライブの用途
- 産業用減速機 — 最も一般的な用途。減速比と中心距離はハウジング図面から決まります
- 割出しテーブル・回転テーブル — ピッチ誤差がそのまま角度誤差になるため、精度等級は割出し公差から導くべきであり、慣習で選んではいけません
- 搬送・昇降機械 — 1条ねじウォームはブレーキなしで停止荷重を保持します
- 狭い空間での交差軸駆動 — ベベルギヤ対が収まらない場合
- カスタム変速ユニット — 加工性レビュー後に図面通りに製作
ご送付いただくもの
- ウォームとウォームホイールの図面(PDF、DWG、DXF、STEP)、またはモジュール、条数、歯数、減速比
- 中心距離、および既存ケースに合わせる場合はハウジング図面
- 精度等級、またはドライブが保持すべき割出し・位置決め公差
- 使用条件:トルク、回転数、デューティサイクル、周囲環境、潤滑方法
- セルフロックが要件かどうか、および保持すべき荷重
- 数量、および試作・初回ロット・量産の別
エンジニアがまず図面を確認し、価格確定前に工程ルート、ホイール材質の推奨、検査計画を回答します。
FAQ
セルフロックするかどうかはどう判断しますか? リード角と使用時の摩擦係数によります。条数だけでは決まりません。小さいリード角の1条ねじが通常の方法ですが、振動や潤滑で結果が変わるため、実際の使用条件で確認してください。
錫青銅かアルミ青銅か? 錫青銅は高負荷・高速用途、およびなじみが重要な場合に。アルミ青銅は高負荷・低速、または環境上錫青銅が使えない場合に。ダクタイル鋳鉄は軽負荷専用です。
既存ハウジングに合わせられますか? はい。中心距離と取付はハウジング図面から取得します。通常これが固定条件となり、歯車形状はそれを基準に設計されます。
ウォームドライブが高温になるのはなぜですか? かみ合い部の滑り接触が効率損失を熱に変えるためです。効率60–70%では、1条ねじ対は入力動力の3分の1を熱として発生し、それがハウジングまたは冷却器を通じて放散されなければなりません。
ペアで供給ですか、個別部品ですか? ペアです。接触斑点とバックラッシはセットの特性であるため、ウォーム単体を出荷すると、測定値は正しくても既存のホイールと組み合わせて不良運転する可能性があります。