Casquillos cónicos vs. conjuntos de bloqueo: unión sin chaveta
Cómo transmiten par los casquillos cónicos y los conjuntos de bloqueo sin chaveta, dónde encaja cada uno y qué controles de taladro y cubo deciden si la unión resiste.
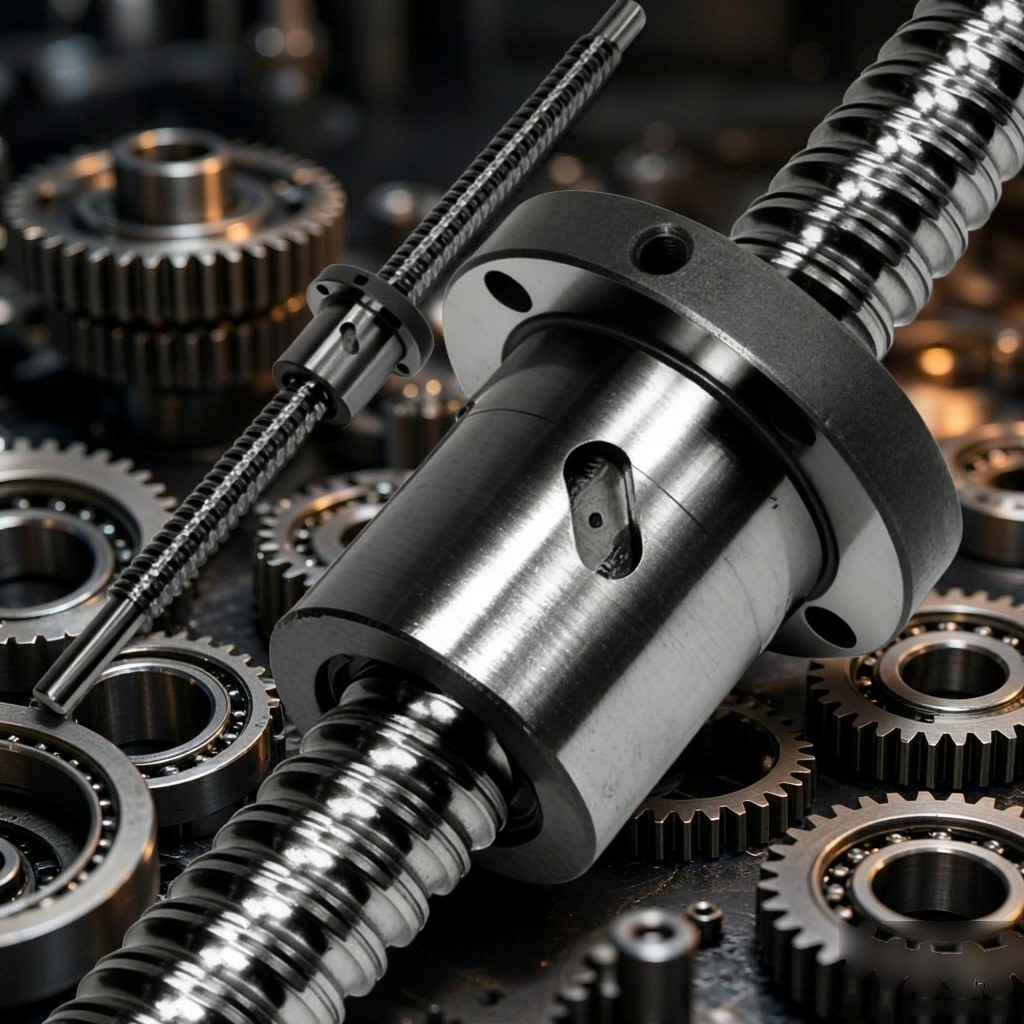
La mayoría de las cajas de engranajes todavía se montan alrededor de chaveteros, y con razón: un chavetero es fácil de especificar, fácil de mecanizar y fácil de inspeccionar. También es un concentrador de tensiones tallado en ambos elementos, elimina sección justo donde el eje ya trabaja exigido, y deja una holgura que hay que recorrer cada vez que la carga se invierte. Dos alternativas evitan por completo la chaveta, y con frecuencia se confunden entre sí en el taller.
Dos componentes, dos ajustes diferentes
Un casquillo cónico es un manguito partido con un cono en su exterior. El cubo debe mecanizarse con un taladro cónico coincidente. El casquillo se introduce a presión desde un lado, dos o tres tornillos lo arrastran axialmente, el cono se cierra, el taladro se contrae y el conjunto agarra el eje. El desmontaje se realiza con los mismos tornillos trasladados a los orificios de expulsión, que empujan el casquillo hacia fuera.
Un conjunto de bloqueo —también vendido como casquillo sin chaveta o power lock— no forma parte del cubo. Es un juego de anillos que se aloja entre un taladro liso y un eje liso, con conos coincidentes entre los elementos interior y exterior. El apriete de los tornillos desplaza los anillos a lo largo de esos conos, de modo que ambos se expanden radialmente y presionan sobre el eje y el taladro al mismo tiempo. Nada en el cubo tiene que ser cónico.
Esa única diferencia decide qué opción puede aceptar un plano. Si el cubo ya existe con un taladro recto, un conjunto de bloqueo es la única opción sin volver a mecanizar. Si el cubo se fabrica para la aplicación, un casquillo cónico es más económico de comprar y más rápido de sustituir.
De dónde viene realmente el par
Ambos diseños transmiten par mediante la fricción generada por la presión de contacto radial. Las cifras de los catálogos dependen, por tanto, del acabado superficial, del ajuste, de la lubricación y del par de apriete de los tornillos, no de la resistencia al cizallamiento de una chaveta. RINGFEDER especifica su conjunto de bloqueo RfN 7012 para ejes en k9 a h9 y cubos en N9 a H9, con k11 a h11 y N11 a H11 aceptables en el extremo holgado, y un acabado superficial de Ra 3.2 µm o mejor en ambas superficies de contacto. Los tornillos son de clase 12.9, y el catálogo permite reducir el par de apriete a la mitad del valor indicado, en cuyo caso la capacidad de par, la fuerza axial y la presión superficial disminuyen aproximadamente en proporción.
Esa última relación merece leerse a la inversa. Más par de apriete no equivale a más margen. El apriete excesivo es la causa de que los cubos de fundición de pared delgada se agrieten; el apriete insuficiente es la causa de que una unión fluya, pula el cono hasta dejar un anillo brillante y empiece a desplazarse bajo carga. Una llave dinamométrica y una cifra escrita aportan más a la fiabilidad en este punto que un tamaño mayor.
Las dos familias también difieren en lo que ocurre durante el apriete. Un diseño simétrico de doble cono mantiene el eje y el cubo en posición relativa entre sí mientras se aprietan los tornillos, lo cual importa cuando el engranaje debe quedar en una posición axial definida. Los diseños de cono simple arrastran el cubo a lo largo del eje al apretarse, por lo que la posición axial debe fijarse después del bloqueo o preverse en el diseño.
Cómo leer una tabla de casquillos cónicos
Tomemos un casquillo 2517 de una gama publicada. Mide 44.5 mm de longitud, 85.5 mm en el extremo mayor, y utiliza dos tornillos BSW de 1/2 pulgada a 50 N·m. Sin chaveta soporta 380 N·m sobre un taladro de 38 mm y 510 N·m sobre un taladro de 48 mm. El diámetro mínimo de cubo es de 130 mm en fundición a 180 N/mm², y de 108 mm en acero a 600 N/mm². En la misma gama, un casquillo 1008 sobre un taladro de 12 mm soporta 29 N·m, mientras que un 5050 sobre un taladro de 125 mm soporta 7370 N·m.
La dispersión entre esos dos extremos es lo esencial. La selección es un cálculo de dos lados: el taladro fija el tamaño, el par determina si ese tamaño es suficiente, y el diámetro de cubo determina si el cubo puede soportar la presión superficial que ese tamaño produce. Si además se monta una chaveta, el plano de deslizamiento se desplaza de la interfaz eje-casquillo a la interfaz casquillo-cubo, elevando la capacidad aproximadamente en proporción a la relación entre el diámetro del extremo mayor y el taladro.
Quitar la chaveta y volver a ponerla
El desmontaje frecuente y el ajuste de fase son las razones más claras para optar por la unión sin chaveta. Un engranaje sobre un eje de servomotor tiene una relación angular definida respecto a un cero de encoder; con chaveta, cada remontaje implica volver a encontrar esa relación, mientras que una unión por apriete se libera y se vuelve a apretar sin moverla.
Los diámetros de eje pequeños son la segunda razón. Un chavetero elimina sección y añade dos esquinas vivas en una pieza que tiene poco material disponible. El servicio con inversión y requisito de juego es la tercera: una chaveta recorre su holgura en cada inversión, y una unión por fricción no tiene hueco que recorrer. El espacio es la cuarta: los conjuntos de bloqueo pueden apilarse, y varias unidades dentro de una distancia de 4·L suman sus capacidades de par, lo que conviene a un cubo estrecho que soporta un momento grande.
La chaveta sigue siendo la mejor respuesta en algunas condiciones. Las cargas de choque elevadas, las inversiones rápidas y los emplazamientos donde nadie dispone de llave dinamométrica favorecen la unión con chaveta, porque la unión por apriete vale tanto como su procedimiento de montaje. Los cubos de fundición de pared delgada están limitados por la presión superficial, y cuando el siguiente tamaño mayor no cabe, la vía de la fricción se queda sin espacio. El coste también importa cuando los volúmenes son bajos y el cubo ya se mecaniza con chavetero por otras razones.
Lo que debe indicar el plano
Las uniones sin chaveta eliminan la capacidad de la etapa de montaje para absorber errores. Una unión con chaveta oculta una pequeña excentricidad en la holgura de la chaveta; una unión por apriete centra con firmeza, de modo que cualquier excentricidad de las piezas se convierte directamente en error de engrane. En un diseño sin chaveta, la concentricidad entre el taladro del engranaje y las puntas de los dientes es un requisito del plano, no un problema de montaje que se resuelva después.
Para el cubo, cuatro características soportan la unión: el ángulo del cono y el patrón de contacto, comprobados con pasta de marcar y leídos en toda la cara; la tolerancia y redondez del taladro, que deciden cómo se distribuye la presión de apriete; la excentricidad de cara, que se convierte en dato de referencia allí donde el conjunto asienta contra un resalte; y la simetría chavetero-taladro en piezas que combinan ambos tipos de conexión. En el engranaje, rectificar el taladro antes de rectificar los dientes —tomando como referencia el taladro acabado— es lo que mantiene baja la excentricidad tras el montaje. Invierta ese orden y la pieza vuelve.
PinyiGear mecaniza engranajes, piñones, poleas dentadas y cubos a juego según plano: módulos M0.5 a M20, precisión de producción DIN 4 a 5 con engranajes rectificados hasta DIN 3; materiales como 20CrMnTi, 20CrMo, 20CrNiMo, 42CrMo, 40Cr, 38CrMoAl y 45#; fresado por generación, mortajado, fresado y rectificado combinados con cementación, nitruración, temple por inducción y temple y revenido, además de torneado y fresado CNC y rectificado interior y exterior; inspección en centro de medición de engranajes, CMM, medidor de redondez, durómetro, rugosímetro y verificación de engrane. Para engranajes rectos mecanizados según esta norma, consulte la gama de engranajes rectos; los planos y las condiciones de servicio se envían a www.dgpinyi.com.