Cremalleras de precisión: series rectificadas vs fresadas
Diferencias entre cinco series de cremalleras de precisión: rectificadas y fresadas, rectas y helicoidales, templadas y endurecidas, con errores de paso y orden de selec.
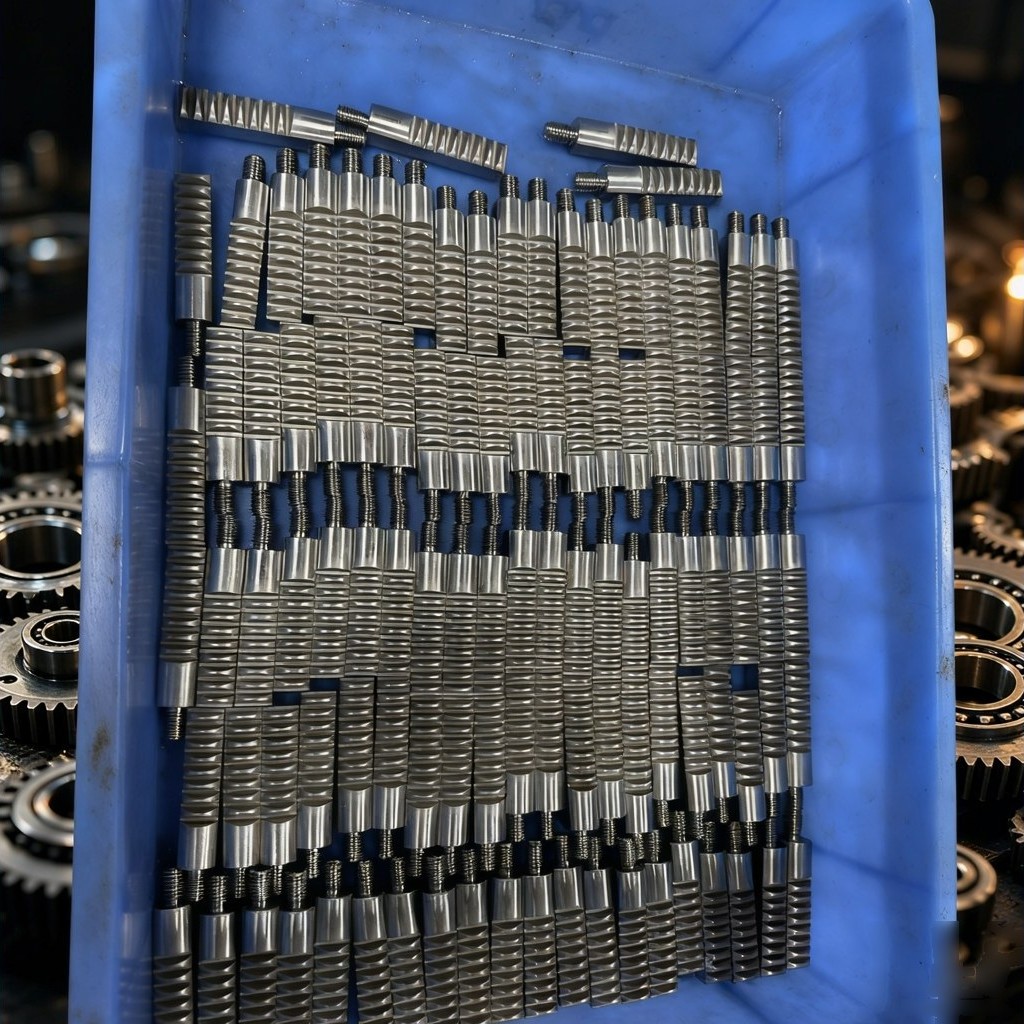
Una cremallera convierte la rotación en desplazamiento, y lo hace en línea recta. Ese único hecho geométrico determina cada especificación del plano. Un engranaje se cierra sobre sí mismo, por lo que el error de un diente se reparte entre todos; una cremallera continúa, por lo que el error de un diente se arrastra y se suma al siguiente. La exactitud de una cremallera se expresa, por tanto, como error de paso acumulado sobre una distancia —normalmente por 1000 mm—, no como la medición de un solo diente.
La gama de cremalleras de precisión se construye a partir de dos decisiones y una condición del material: cómo se fabrica el flanco (rectificado o fresado), si el diente es recto o helicoidal, y si la pieza está endurecida o se deja templada para un mecanizado posterior. Esas combinaciones producen cinco series, y las diferencias entre ellas son medibles, no promocionales.
Qué contiene realmente la designación
Una indicación como DIN 6h25 contiene dos informaciones distintas. El número inicial es el grado de exactitud. La letra y el número que siguen pertenecen al sistema DIN 3967 de allowances y tolerancias de espesor de diente, donde la cifra final es la tolerancia de espesor de diente en micrómetros —25 en este caso—. Ninguno de esos datos describe cuánto derivará el eje a lo largo de un metro de recorrido.
El error de paso acumulado es el parámetro que gobierna la posición a lo largo de la cremallera, y es el que aparece como una queja de posicionamiento. En la serie rectificada se mantiene en 0,036 mm por 1000 mm. En la serie fresada es de 0,08 mm por 1000 mm para la variante templada y de 0,13 mm por 1000 mm para las variantes fresadas endurecida y helicoidal. Un plano que especifica solo la clase de espesor de diente deja indefinido el número más determinante, y la diferencia aflora en el montaje cuando el juego no coincide con el cálculo.
Las dos series rectificadas
Ambas series rectificadas alcanzan DIN 6h25 con 0,036 mm de error de paso total por 1000 mm, en acero de medio carbono S45C (C45) con un ángulo de presión de 20°, templado por inducción a HRC 48–52, con flancos rectificados y las cuatro caras rectificadas. Los módulos cubren 1, 1,5, 2, 3, 4, 5, 6, 8, 10 y 12 en longitudes estándar de 500 mm y 1000 mm.
El rectificado de las cuatro caras no es un añadido estético. Una cremallera se atornilla contra una cara de referencia, y si la base y el lado de referencia se dejan tal como se mecanizaron, el instalador cierra la holgura con calzos. La exactitud verificada en la sala de inspección se consume entonces en parte en el montaje, y dos cremalleras idénticas pueden comportarse de forma distinta en dos máquinas diferentes porque la instalación fue distinta. Rectificar los laterales es lo que permite que el valor medido sobreviva al atornillado.
La elección entre recta y helicoidal en este nivel de exactitud es una cuestión de contacto, no de clase. La versión helicoidal se talla a derechas a 19°31'42". Un mayor grado de recubrimiento significa que más dientes comparten la carga en cada instante, la carga por diente disminuye, cada diente entra y sale del contacto de forma más gradual, y un eje rápido funciona con menos ruido. La contrapartida es el empuje axial, que deben absorber los rodamientos y las guías; una cremallera no puede resistirlo. Las cremalleras rectas rectificadas no producen fuerza axial, mantienen simple la estructura circundante y siguen siendo la opción común para ejes de posicionamiento X e Y.
Las tres series fresadas
Fresada recta, endurecida alcanza DIN 10e27 con 0,13 mm por 1000 mm, S45C, flancos fresados, templado por inducción HRC 48–52, módulos 1 a 10. La dureza superficial está presente; la exactitud se relaja deliberadamente. La transmisión de potencia general, los accionamientos de transportadores y la elevación de pórticos encajan cómodamente dentro de ese margen.
Fresada recta, templada alcanza DIN 8e27 con 0,08 mm por 1000 mm, templada a HRC 18–20 con flancos sin endurecer. Esta serie existe porque las cremalleras endurecidas son difíciles de modificar tras la entrega. Taladrar, fresar bolsillos y roscar en material HRC 48–52 es lento, y un cliente que necesita agujeros posicionados desde la máquina en la instalación no puede producirlos en una pieza endurecida sin un segundo montaje en otro lugar. En estado templado, la cremallera se ajusta, se marca y se taladra en obra. Para mecanismos de servicio ligero y accionamientos no estándar que requieren operaciones secundarias, esa flexibilidad vale más que la dureza.
Fresada helicoidal alcanza DIN 10e27 con 0,13 mm por 1000 mm, a derechas 19°31'42", endurecida HRC 48–52, módulos 1 a 10. No cuesta más exactitud que la versión fresada recta y ofrece el funcionamiento más silencioso del contacto helicoidal, lo que conviene a ejes suficientemente rápidos para que se note el ruido, pero no tanto como para justificar el rectificado.
Cómo elegir entre ellas
Recorra tres preguntas en orden.
Primero, la exactitud. Si el error acumulado debe mantenerse dentro de 0,05 mm por 1000 mm, solo la serie rectificada cumple. Si 0,1 mm por metro es aceptable, el fresado satisface el requisito y el coste adicional no aporta nada que la aplicación pueda aprovechar.
Después, la carrera y las uniones. Las cremalleras se unen en cualquier longitud mediante uniones con paso coincidente y pasadores de posicionamiento. Un eje de tres metros ensamblado a partir de barras de un metro contiene dos uniones, y cada unión es un punto donde la exactitud acumulada puede desviarse. Cuanto más largo sea el eje y más uniones tenga, más fuerte es el argumento para subir de clase en lugar de aceptar la inferior.
Por último, lo que ocurre tras la entrega. Los agujeros, ranuras, chaveteros y pasadores que se vayan a añadir internamente apuntan a la serie templada. Atornillar y olvidarse apunta a la endurecida.
Stock e inspección
Las cremalleras rectas estándar se mantienen en módulos m1, m1.25, m1.5, m2, m2.5, m3, m3.5, m4 y m5, en secciones de 10×10 mm a 50×50 mm y longitudes de 1 m, 1,5 m, 2 m y 3 m, con taladrado, temple, pavonado, cincado, cromado y acabado gris opcionales. El stock responde a una cuestión de plazo de entrega más que de exactitud: ese nivel funciona con exactitud convencional, y un requisito DIN 6h25 sigue significando un pedido de rectificado.
La verificación se adapta al parámetro que se declara. Un centro de medición de engranajes informa de las desviaciones de perfil, hélice y paso frente a la clase especificada; las comprobaciones de dureza y rugosidad confirman que el tratamiento térmico y el acabado hicieron lo que pedía el plano; una comprobación de engrane confirma el patrón de contacto y el comportamiento del juego en el montaje, no en el banco.
Las cremalleras se mecanizan según plano, tomando del plano el módulo, el ángulo de presión, el ángulo de hélice, la longitud de barra, las posiciones de unión, el material y el tratamiento térmico. Más información sobre la geometría de los dientes y los detalles del plano que deciden la fabricabilidad está en la página del producto de cremalleras.