

Engranajes sinfín y tornillos sinfín
Tornillos y ruedas sinfín según plano — perfiles ZA, ZN, ZI y ZK, ruedas de bronce, tornillos de acero cementado y rectificado, pares verificados en banco de engrane antes del envío.
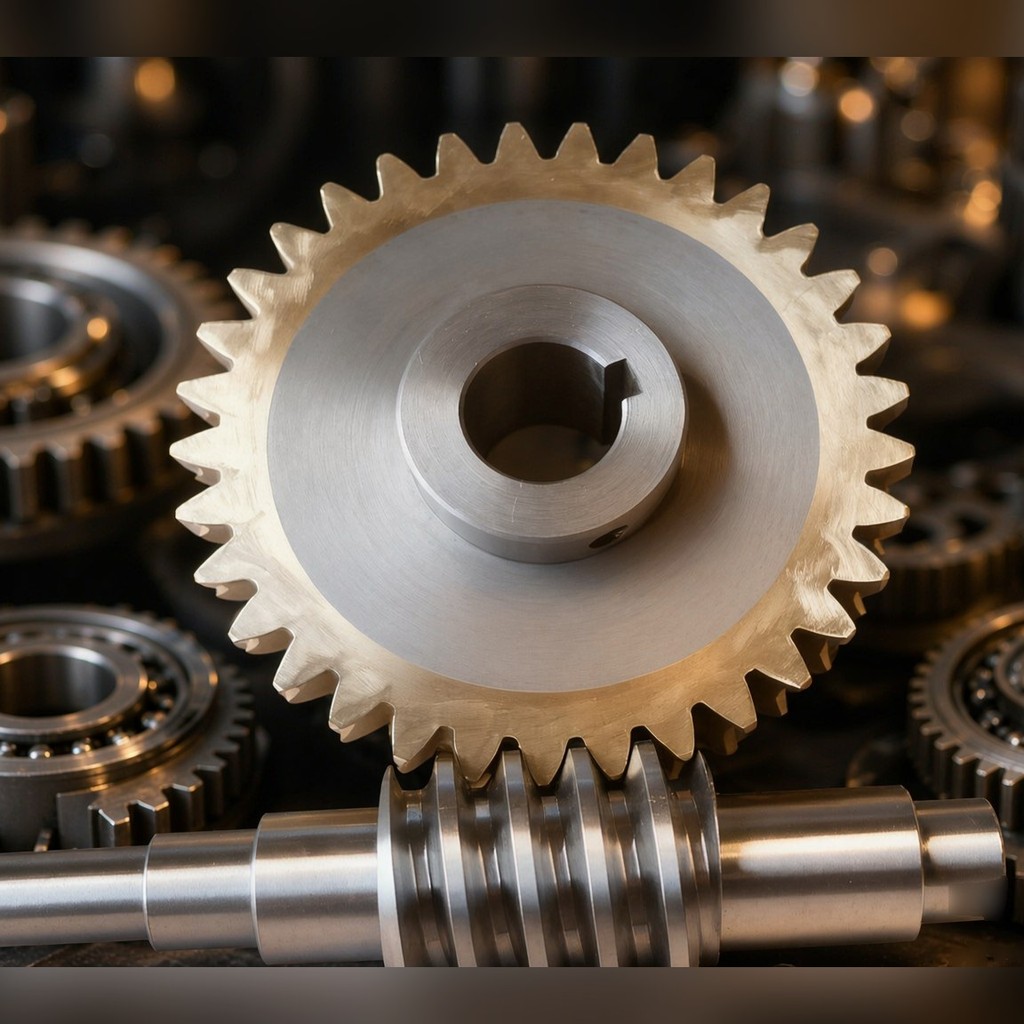
Un par de tornillo sinfín hace dos cosas a la vez: consigue una gran reducción en una envolvente pequeña y —según el ángulo de hélice— se niega a girar hacia atrás. Los reductores, las mesas giratorias, los polipastos y los transportadores utilizan la misma geometría por esas dos razones, pero el equilibrio entre ambas cambia con el número de entradas.
PinyiGear mecaniza tornillos sinfín y ruedas helicoidales según plano: perfiles ZA, ZN, ZI y ZK, ruedas de bronce, tornillos de acero cementado y rectificado, suministrados como pares conjugados con la huella de contacto verificada antes del envío.
Lo que aporta un par de tornillo sinfín y lo que cuesta
Los ejes se cruzan a 90°, de modo que la entrada y la salida miran en direcciones distintas y la carcasa puede ser compacta. La relación por etapa es muy superior a la de un par de engranajes rectos del mismo tamaño —hasta 80:1 en la gama que fabricamos—, lo que a menudo elimina una etapa de reducción por completo.
El precio es la eficiencia. Un tornillo sinfín de una entrada transmite aproximadamente el 60–70% de la potencia de entrada a la rueda; el resto se convierte en calor en el engrane y debe disiparse a través de la carcasa. Más entradas mejoran eso de forma sustancial —tres entradas alcanzan alrededor del 80–85%, de cuatro a seis el 85–92%—, pero la capacidad de mantener la posición desaparece a medida que se abre el ángulo de hélice.
| Entradas | Eficiencia (aproximada) | Autobloqueo |
|---|---|---|
| 1 | 60–70% | Bloquea con un ángulo de hélice suficientemente pequeño |
| 2 | 70–80% | Depende de la fricción — bloqueo posible |
| 3 | 80–85% | No |
| 4–6 | 85–92% | No |
Esas cifras son aproximaciones y varían con la rugosidad de flanco, la lubricación y la alineación del montaje. Cuando el autobloqueo forma parte de la premisa de diseño, debe confirmarse con el ángulo de hélice y el coeficiente de fricción reales en lugar de suponerse a partir de la tabla — un tornillo sinfín especificado como autoblocante que se desliza bajo vibración es un problema de seguridad, no una deficiencia de rendimiento.
Perfiles: ZA, ZN, ZI, ZK
El perfil determina el utillaje, el método de rectificado y cómo se mide la pieza.
| Perfil | Forma | Dónde encaja |
|---|---|---|
| ZA (Arquímedes) | Sección axial recta | El torneado y la medición son sencillos; servicio general |
| ZN (normal recta) | Recta en la sección normal | Adecuado para rectificado |
| ZI (evolvente) | Forma recta en el plano tangente al cilindro base | Mantiene la precisión tras el rectificado; trabajos de mayor precisión |
| ZK (envolvente cónica) | Generada por la muela de rectificar | Rectificado por lotes con resultados consistentes |
Una vez fijado el perfil, la forma de la muela, el método de rectificado y el plan de medición se derivan de él. Un plano que no nombra un perfil deja que el taller elija uno, y dos talleres elegirán de forma diferente.
Rangos de trabajo
Tornillo sinfín
| Precisión | Módulo | Entradas | Material |
|---|---|---|---|
| GB 7–8 | M1–M12 | 1–6 | 20CrMnTi, 42CrMo |
| GB 7–9 | M1–M10 | 1–4 | 40Cr |
Rueda helicoidal, según material conjugado
| Relación | Módulo | Dientes | Material | Entradas del tornillo sinfín correspondiente |
|---|---|---|---|---|
| 7,5:1 a 80:1 | M1–M12 | 30–80 | Bronce estañífero ZCuSn10P1 | 1–6 |
| 10:1 a 60:1 | M1–M10 | 30–60 | Bronce de aluminio ZCuAl10Fe3 | 1–4 |
| 10:1 a 50:1 | M1–M8 | 30–50 | Fundición dúctil QT500-7 | 1–4 |
El bronce estañífero es la opción por defecto para accionamientos cargados porque tolera el contacto deslizante y se adapta al tornillo sinfín bajo carga. El bronce de aluminio soporta más carga a menor velocidad, pero es más difícil de asentar. La fundición dúctil es adecuada para servicio ligero donde predomina el coste.
Ruta de proceso
Tornillo sinfín. La cementación y el temple del 20CrMnTi llevan el flanco a HRC 58–62 — una capa dura sobre un núcleo tenaz, que es la combinación que resiste tanto el desgaste como la rotura del diente. Para servicio más ligero, el 40Cr templado y revenido o templado por inducción proporciona HRC 48–55 en la superficie.
Rectificado. El temple distorsiona el flanco, por lo que el rectificado de desbaste restablece la geometría y el rectificado de acabado la lleva a clase. Los tornillos sinfín rectificados mantienen GB 6–7, un grado más ajustado que los fresados, y la diferencia se manifiesta como menor ruido y menos calor en el engrane.
Rueda. Las ruedas de bronce estañífero se tallan por fresado de generación de M1 a M12 con un fresín hecho a propósito. El contacto entre el tornillo sinfín y la rueda es una línea, no un punto, por lo que un pequeño error de distancia entre centros desplaza la zona de contacto y concentra el desgaste. Por tanto, se controlan tanto el espesor del diente como la distancia entre centros, no solo el perfil del diente.
Verificación del par. El tornillo sinfín y la rueda se fabrican y se envían como un par. La posición y el área de la huella de contacto se verifican juego por juego y luego se vuelven a verificar en un comprobador de engrane.
Precisión
| Clase | Operación | Rango |
|---|---|---|
| GB 7–8 | Fresado de tornillo sinfín | M1–M12 |
| GB 6–7 | Rectificado de tornillo sinfín | M1–M10 |
| GB 7–8 | Fresado de rueda dentada | M1–M12 |
| GB 8–9 | Tallado de rueda dentada con fresa de disco | M1–M8 |
Operaciones complementarias: torneado CNC hasta 0,005 mm, rectificado cilíndrico y de superficies planas hasta 0,001 mm.
Inspección y documentación
Cada envío incluye informes de inspección con la desviación de paso, la desviación de perfil, la desviación de hélice y la dureza de la superficie dentada. Esos valores son los que permiten al cliente decidir si un ruido detectado durante la instalación corresponde al engranaje o al conjunto; sin ellos, ambas partes especulan.
Equipos de medición en la ruta: centro de medición de engranajes, CMM, durómetro, rugosímetro.
Dónde se utilizan los accionamientos de tornillo sinfín
- Reductores de velocidad industriales — la aplicación más común; la relación y la distancia entre centros provienen del plano de la carcasa
- Mesas divisorias y rotativas — el error de paso se convierte directamente en error angular, por lo que la clase de precisión debe derivarse de la tolerancia de indexación, no elegirse por costumbre
- Maquinaria de transporte y elevación — un tornillo sinfín de una entrada mantiene una carga detenida sin freno
- Accionamientos de ejes cruzados en espacios reducidos — donde un par cónico no encaja
- Unidades de transmisión personalizadas — fabricadas según plano tras una revisión de mecanabilidad
Qué enviar
- Planos del tornillo sinfín y de la rueda dentada (PDF, DWG, DXF, STEP), o módulo, número de entradas, número de dientes y relación
- Distancia entre centros, y el plano de la carcasa si el par debe encajar en una caja existente
- Clase de precisión, o la tolerancia de indexación o posicionamiento que el accionamiento debe mantener
- Servicio: par, velocidad, ciclo de trabajo, ambiente y método de lubricación
- Si el autobloqueo es un requisito, y qué carga debe mantener
- Cantidad y si el pedido es un prototipo, un primer lote o producción repetitiva
Un ingeniero revisa primero el plano y responde con la ruta de proceso, una recomendación de material para la rueda y el plan de inspección antes de fijar un precio.
Envíe un plano de engranaje de tornillo sinfín para cotización
Preguntas frecuentes
¿Cómo sé si el par se autobloqueará? Depende del ángulo de avance y del coeficiente de fricción en servicio, no solo del número de entradas. Una entrada con un ángulo de avance pequeño es la vía habitual; confírmelo con el servicio real, porque la vibración y la lubricación cambian la respuesta.
¿Bronce al estaño o bronce de aluminio? Bronce al estaño para servicio cargado y de mayor velocidad, y donde el asentamiento es importante. Bronce de aluminio donde la carga es alta y la velocidad baja, o donde el entorno descarta el bronce al estaño. Fundición dúctil solo para servicio ligero.
¿Pueden adaptarse a una carcasa existente? Sí: la distancia entre centros y el montaje se toman del plano de la carcasa. Normalmente esa es la restricción fija, y la geometría del engranaje se construye en torno a ella.
¿Por qué se calienta un accionamiento de tornillo sinfín? Porque el contacto deslizante en el engrane convierte la pérdida de eficiencia en calor. Con una eficiencia del 60–70 %, un par de una entrada genera un tercio de la potencia de entrada como calor, que debe evacuarse a través de la carcasa o de un enfriador.
¿Suministran el par o las piezas por separado? Pares. La huella de contacto y el juego son propiedades del conjunto, por lo que enviar solo el tornillo sinfín entrega una pieza que mide correctamente y puede funcionar mal contra una rueda existente.