

Engranajes rectos y helicoidales según plano
Engranajes rectos y helicoidales mecanizados según el plano del cliente, con datos de dentado, material y clase de precisión tomados del plano.
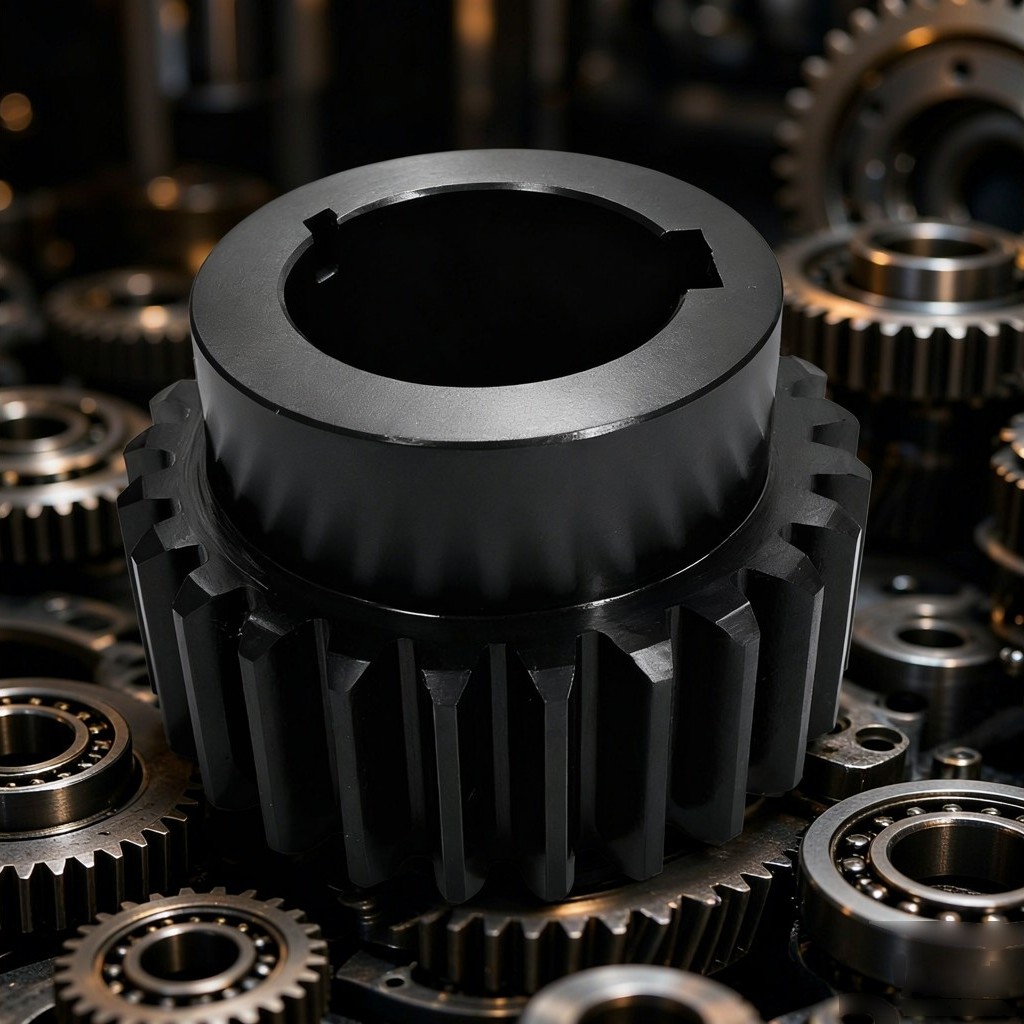
PinyiGear mecaniza engranajes rectos y helicoidales según el plano del cliente. El número de dientes, el módulo, el ángulo de presión, el ángulo de hélice y su sentido, el ancho de cara, el agujero y la ranura de chaveta, el material y el tratamiento térmico provienen todos del plano, porque el engranaje se fabrica para un conjunto específico y no se selecciona de una gama.
Ese único hecho determina cómo se ejecuta el trabajo: no hay una pieza de catálogo a la que recurrir, ni un blanco estándar que modificar, ni una tolerancia que pueda aceptarse como “suficientemente aproximada”. El plano es la especificación, y lo primero útil que podemos hacer con él es leerlo con la suficiente atención como para encontrar lo que deja abierto.
Dónde el plano define la pieza
- Datos del dentado — número de dientes, módulo, ángulo de presión, ángulo de hélice y sentido, desplazamiento del perfil cuando el plano lo especifica
- Datos del cuerpo — diámetro exterior, ancho de cara, agujero, ranura de chaveta o estriado, dimensiones del cubo y del alma
- Datos de calidad — la clase de precisión y las caras de referencia respecto a las cuales se mide el dentado
- Datos de tratamiento — grado de acero, tratamiento térmico y el rango de dureza esperado tras él
Cuando parte de esto falta en el plano, preguntamos antes de cotizar. Un engranaje cotizado con datos de dentado supuestos es un engranaje que tendrá que fabricarse dos veces.
La cuestión de las referencias surge con más frecuencia de lo que se espera. Un engranaje medido desde el agujero y un engranaje medido desde la circunferencia primitiva son dos criterios de aceptación distintos para la misma pieza; si el plano no indica cuál prevalece, el informe de inspección al final no concordará con el plano del inicio.
Tipos de engranajes que mecanizamos
- Engranajes rectos, externos e internos
- Engranajes helicoidales, de hélice a derecha y a izquierda
- Ejes engranados, con los dientes tallados en el cuerpo del eje
- Blancos de engranaje y piezas desbastadas para su procesamiento posterior por el cliente
- Variantes con desplazamiento de perfil, cuando el plano indica el coeficiente de desplazamiento
- Juegos apareados, cuando el piñón y la rueda se tallan para una distancia entre centros declarada
Los dentados internos y los ejes engranados merecen una nota. Los dientes internos se tallan con una fresa de mortajar en lugar de una fresa madre, por lo que la herramienta es específica para el módulo y el número de dientes, y el plazo de entrega es mayor que para un engranaje externo del mismo tamaño. Los ejes engranados requieren que los dientes se tallen en la misma familia de montaje que los muñones de rodamiento; de lo contrario, la excentricidad entre el dentado y los muñones se manifiesta como ruido a velocidad.
Cómo se ejecuta el trabajo
La ruta de proceso sigue la clase de precisión y el tratamiento térmico, en ese orden. Un engranaje que se cementará después del tallado necesita suficiente sobremetal en el flanco para que la distorsión se elimine mediante rectificado; un engranaje que se termina antes del tratamiento térmico no puede corregirse después.
- Preparación del blanco — torneado, mandrinado, refrentado, con las caras de referencia establecidas aquí y protegidas a lo largo del resto de la ruta
- Tallado del dentado — fresado madre para dientes rectos y helicoidales externos, mortajado para dientes internos y para resaltes que impiden el paso de la fresa madre
- Tratamiento térmico — cuando el plano lo exige, con la tolerancia de distorsión incorporada en la dimensión de tallado
- Acabado — bruñido para clases moderadas en engranajes sin templar, rectificado para engranajes templados y para las clases más ajustadas
- Inspección — parámetros del dentado, excentricidad y las características que el plano indica como críticas
Qué paso porta la precisión es la decisión de ingeniería. El fresado madre por sí solo cubre el rango comercial para la mayoría de los engranajes externos; cuando el plano exige una clase que el fresado madre no puede mantener, la ruta incorpora un paso de acabado y el precio incorpora su costo.
Clases de precisión y su significado
En los planos que recibimos aparecen cuatro sistemas: ISO 1328, DIN 3962/3967, AGMA 2015 y GB/T 10095. Describen las mismas desviaciones físicas con una numeración de grados diferente, y la numeración va en direcciones opuestas: el grado DIN 1 es el más estricto, el grado AGMA 16 es el más estricto.
| Sistema | Más estricto | Más holgado de uso común | Dirección |
|---|---|---|---|
| DIN 3962 | 1 | 12 | Número menor = más estricto |
| ISO 1328 | 1 | 12 | Número menor = más estricto |
| AGMA 2015 | 16 | 6 | Número mayor = más estricto |
| GB/T 10095 | 1 | 12 | Número menor = más estricto |
Como rango de trabajo, las ruedas dentadas rectificadas quedan en DIN 5 y el tallado por fresa madre se sitúa en la banda DIN 7–8. El lugar donde se sitúa un plano dentro de ese rango determina la ruta y el precio; cuando queda fuera de él, lo decimos antes de cotizar y no después.
Un plano que mezcla dos sistemas sin indicar la base de conversión es un plano que dará lugar a discusiones en la inspección. La conversión AGMA en particular es aproximada y depende del módulo y del diámetro, por lo que la base de conversión debe figurar en el plano.
Material y tratamiento térmico
El plano normalmente indica el grado de acero y el tratamiento térmico. Cuando los deja abiertos, planteamos la cuestión en lugar de asumir un valor por defecto: la misma geometría de diente en dos aceros diferentes se comporta de manera distinta en servicio, y la elección corresponde al diseño, no al taller.
Las combinaciones que aparecen con más frecuencia:
| Acero | Tratamiento típico | Dureza resultante | Dónde se utiliza |
|---|---|---|---|
| 40Cr | Temple y revenido | HB 260–300 | Baja/media velocidad, carga moderada, engranajes de máquina-herramienta, reductores generales |
| 42CrMo | Temple y revenido | HB 280–320 | Ejes pesados de módulo grande, ruedas dentadas de gran diámetro |
| 20CrMnTi | Cementación y temple | Superficie HRC 58–62, núcleo HRC 30–42 | Transmisiones automotrices, engranajes de reductores industriales |
| 17CrNiMo6 | Cementación y temple | Superficie HRC 58–62, núcleo HRC 33–45 | Cajas de engranajes de servicio pesado, servicio con alta inversión de marcha |
| 38CrMoAl | Temple y revenido, luego nitruración | Superficie ~HV 950–1100, capa 0.3–0.6 mm | Engranajes de precisión de módulo pequeño, límites estrictos de distorsión |
Dos cosas merecen decirse con claridad. Primera, la cifra de dureza es un rango, no un valor objetivo: un informe que muestra 59 HRC en un diente y 61 en otro es normal en trabajo cementado y no es un defecto. Segunda, la profundidad de la capa cementada soporta tanta capacidad de carga como la dureza superficial, y más profunda no es automáticamente mejor: una capa profunda alarga el ciclo, añade distorsión y añade costo, por lo que la profundidad se fija según la tensión de contacto que el diseño realmente soporta.
Inspección
La medición de dientes abarca cuatro desviaciones, y no son intercambiables:
- Fp — desviación acumulada total del paso a lo largo de toda la rueda. Determina el error de transmisión a baja frecuencia.
- fpt — desviación de paso individual. Afecta el reparto de carga entre dientes.
- fα — desviación de forma del perfil. Rige cómo contacta el diente a lo largo de su altura.
- fβ — desviación de hélice (dirección). Rige el contacto de extremo a extremo a lo largo del ancho de cara, y es la más dañina de las cuatro cuando está fuera de tolerancia, porque concentra la carga en un extremo del diente.
Una rueda dentada puede cumplir con Fp y fallar en fβ y seguir siendo inutilizable en una transmisión silenciosa. Un informe de inspección que enumera uno o dos parámetros no es un informe: es un resumen.
Junto con los parámetros del diente verificamos la excentricidad respecto a la referencia que indica el plano, las dimensiones del agujero y del chavetero y, para ejes engranados, la alineación entre el diente y las muñequillas de rodamiento. Cuando el cliente suministra la rueda conjugada, se verifica el par para el juego axial a la distancia entre centros indicada.
Modos de falla que el diseño debe anticipar
Las fallas que vuelven a un taller de engranajes rara vez son “el engranaje estaba blando”. Son:
- Pitting en el flanco, por tensión de contacto superior a lo que la superficie puede soportar; generalmente una cuestión de dureza o de clasificación de carga, no de mecanizado
- Scuffing (gripado), por rotura de la película de aceite a alta velocidad de deslizamiento; una cuestión de lubricación y acabado superficial
- Fisuración en la raíz del diente, por fatiga a flexión, que a menudo se inicia en un radio de acuerdo agudo o en una marca de mecanizado en la raíz
- Carga en el extremo, por desviación de hélice o desalineación, que se manifiesta como desgaste concentrado en un extremo de la cara
- Ruido sin desgaste visible, por error de paso o de excentricidad; el único que es una cuestión de mecanizado desde el principio
Qué necesitamos para cotizar
- El plano en PDF, DXF o STEP
- Cantidad y si se repite
- El plano del engranaje o piñón conjugado, cuando el juego axial y la distancia entre centros sean relevantes
- Cualquier requisito sobre marcado, embalaje o documentación
Si el plano aún está en fase de finalización, envíelo con los puntos pendientes señalados. Una cotización basada en un supuesto declarado es más útil que una cotización que espera a que el plano sea perfecto.