

Engranajes cónicos rectos y helicoidales
Engranajes cónicos rectos y helicoidales fresados y rectificados según plano — pares conjugados, patrón de contacto verificado antes del envío, clase DIN/ISO 4 a 5 en dientes rectificados.
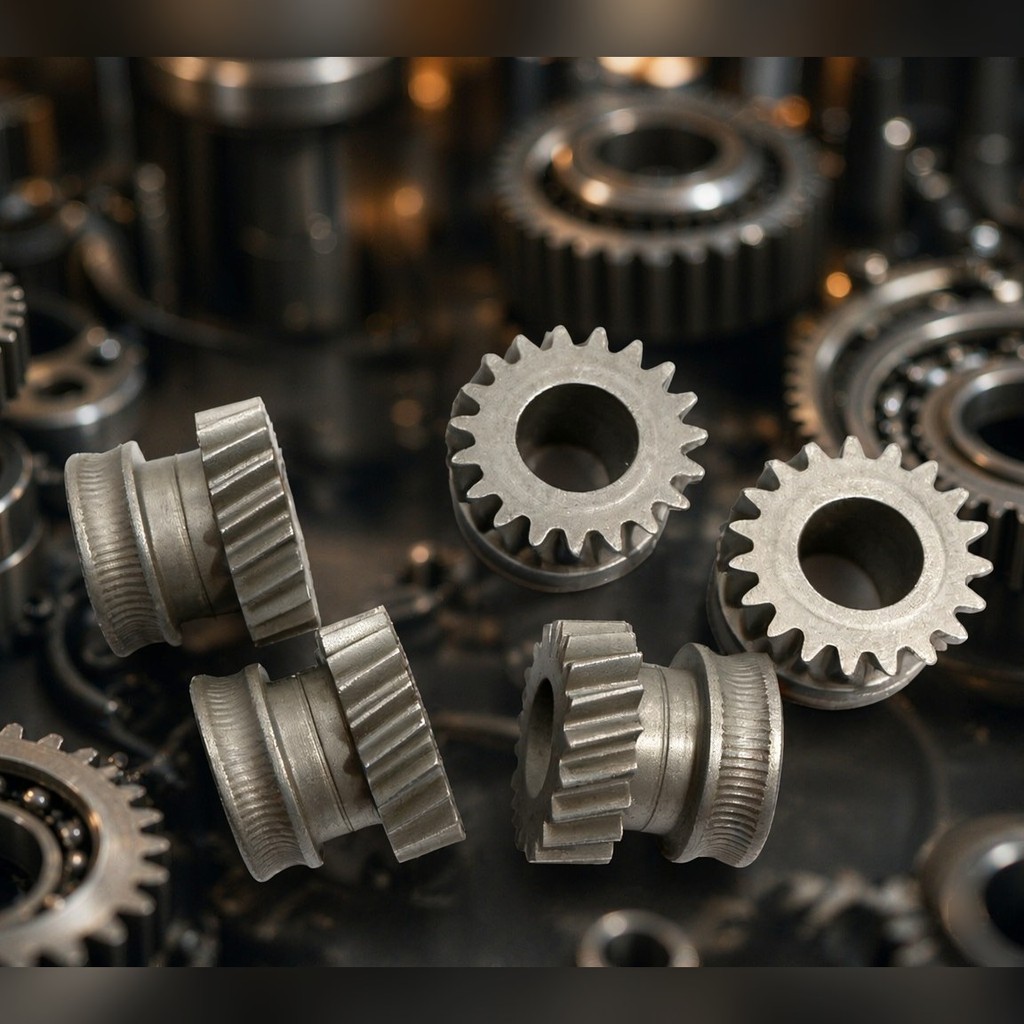
La potencia que tiene que girar en una esquina necesita un par cónico. Los dos ejes se intersecan —normalmente a 90°— y los dientes tienen que transmitir el par completo a través de una geometría mucho más difícil de tallar y medir que un diente recto o helicoidal.
PinyiGear fabrica engranajes cónicos rectos y cónicos helicoidales, fresados y, cuando la clase lo exige, rectificados después del tratamiento térmico. Los pares helicoidales se emparejan y se verifica su huella de contacto antes del despacho. Esta página cubre la elección entre las dos trazas de diente, la geometría de la pieza en bruto que debe fijarse antes del mecanizado y de dónde proviene realmente la precisión.
Recto o helicoidal: la elección que decide todo lo posterior
Los engranajes cónicos rectos son sencillos de tallar y económicos en bruto. Su limitación es el contacto: uno o dos pares de dientes soportan la carga en cada momento, por lo que cada diente engrana con un impacto en lugar de una transferencia gradual. A baja velocidad y carga moderada eso es aceptable —maquinaria agrícola, accionamientos de uso general, equipos de ajuste manual—. A mayor velocidad el impacto se convierte en ruido, y el ruido es un síntoma de concentración de carga, no un problema estético.
Los engranajes cónicos helicoidales tallan el diente a lo largo de un arco en lugar de una línea recta. Cada diente entra en el engrane en diagonal y barre todo el ancho de cara, de modo que más dientes están en contacto a la vez y la carga se reparte. El resultado es una mayor capacidad de par para el mismo tamaño, un funcionamiento más silencioso y menor sensibilidad a pequeños errores de montaje. El costo es una geometría mucho más difícil de tallar e inspeccionar, y por eso la rectificación es tan importante en estos engranajes.
La división habitual:
| Cónico recto | Cónico helicoidal | |
|---|---|---|
| Relación de contacto | Uno o dos pares | Varios pares que comparten la carga |
| Ruido a velocidad | Aumenta rápidamente | Notablemente menor |
| Costo del bruto | Bajo | Mayor |
| Tallado | Máquinas más simples, ciclo más rápido | Máquinas dedicadas para cónicos, ciclo más largo |
| Rectificado | Rara vez necesario | Estándar para clases ajustadas |
| Servicio típico | Ligero a moderado, baja velocidad | Par elevado, mayor velocidad, funcionamiento silencioso requerido |
Engranajes cónicos helicoidales: qué hace la geometría
La traza de diente en forma de arco hace que el contacto comience cerca de un extremo de la cara y ruede hacia el otro a medida que el par gira. De ello se derivan dos consecuencias.
Primero, la carga nunca se concentra en una sola línea a lo ancho de toda la cara, por lo que el diente puede soportar más par para su tamaño y el engrane tolera pequeñas deflexiones bajo carga.
Segundo, las superficies del diente son curvas tridimensionales. Una pequeña desviación en la forma o en la dirección del diente no solo cambia una dimensión: desplaza la huella de contacto, y la huella de contacto es lo que decide el ruido, la temperatura y la vida útil. Esta es la razón por la que un par cónico helicoidal se evalúa por dónde se asienta el contacto, y no solo por si el diente mide dentro de tolerancia.
Geometría del bruto: cuatro números que se interbloquean
Antes de poder hablar de cualquier mecanizado, cuatro dimensiones del bruto deben ser coherentes:
- Ángulo del cono primitivo — fijado por la relación de número de dientes del par conjugado
- Diámetro primitivo en el extremo mayor
- Distancia cónica — el radio primitivo en el extremo mayor dividido por el seno del ángulo del cono primitivo
- Ancho de cara — normalmente limitado a no más de aproximadamente un tercio de la distancia cónica
No son independientes. Cambie la relación y el ángulo del cono primitivo se desplaza; cambie la distancia cónica y el límite del ancho de cara se desplaza con ella. Un plano que fije tres de las cuatro y deje la cuarta al taller producirá una pieza que o bien no encaja en la carcasa o bien no soporta la carga prevista en el diseño.
Rangos de trabajo
| Elemento | Rango | Notas |
|---|---|---|
| Módulo | M1 a M10 para fresado; hasta M8 para rectificado | Determinado por el plano |
| Número de dientes | Z12 a Z80 | Los piñones normalmente de 12 dientes o más para evitar socavado |
| Ángulo de presión | 20° estándar | Modificado cuando el plano lo especifica |
| Ángulo entre ejes | 90° estándar | Otros ángulos cotizables |
| Relación típica | 1:1 a 1:5 | Por etapa |
| Sentido de la hélice | Izquierda o derecha | Diseñado como conjunto — el par permanece emparejado |
| Precisión | Clase DIN/ISO 4–5 en dientes rectificados; clase 5–6 fresados y templados | Medida, no declarada |
Material y tratamiento térmico
| Objetivo de precisión | Material | Tratamiento | Resultado | Ruta |
|---|---|---|---|---|
| DIN/ISO 4–5 | 20CrMnTi | Cementación y temple | Flanco HRC 58–62, núcleo tenaz | Fresado, temple, rectificado |
| GB 5–6 | 42CrMo | Temple y revenido | HB 269–321 | Fresado, revenido |
| GB 5–7 | 40Cr | Temple y revenido | HB 241–286 | Fresado, revenido |
La cementación es lo que permite que un par de engranajes cónicos helicoidales resista: una capa dura resiste el desgaste y la picadura, mientras el núcleo se mantiene lo suficientemente tenaz como para absorber impactos sin que el diente se fracture. También deforma la pieza, por lo que el rectificado de los dientes es habitual en cualquier aplicación por encima de una exigencia moderada.
Secuencia de fabricación
- Verificación del blanco y la geometría — las cuatro dimensiones de acoplamiento anteriores, verificadas contra la pieza conjugada.
- Corte de dientes — una talladora de engranajes cónicos desbasta las ranuras dentales, dejando sobremedida para el temple y el rectificado.
- Cementación y temple — profundidad de capa y dureza superficial según el plano.
- Rectificado de dientes — pasadas de desbaste y acabado restauran la forma del diente y la dirección longitudinal. Este es el paso que decide si la clase se mantiene en producción, no solo en una muestra.
- Verificación del patrón de contacto — pasta de marcado sobre el par, posición y tamaño del contacto leídos contra la especificación.
- Emparejamiento y lapeado cuando se especifique.
- Inspección final — forma del diente, dirección longitudinal, paso, dureza, profundidad de capa y registro del patrón de contacto.
Dos modos de fallo son específicos de este proceso y merecen nombrarse: la quemadura de rectificado, donde la superficie se sobrecalienta durante el rectificado y la dureza cae sin ningún cambio visible en la dimensión, y la deriva de contacto, donde el patrón se desplaza de su posición porque la pieza templada se deformó más de lo que permitía la sobremedida de rectificado. Ambos se detectan verificando la dureza después del rectificado y leyendo el patrón, no midiendo únicamente el tamaño del diente.
Por qué el par es la unidad de suministro
Un engranaje cónico helicoidal no es una pieza autónoma. El juego axial, el patrón de contacto y la suavidad de funcionamiento son propiedades del par, determinadas por cómo se cortaron y emparejaron ambos miembros. Suministrar un miembro de un par según plano produce una pieza que mide correctamente y que puede funcionar mal contra el conjugado existente.
Cortamos y rectificamos pares cónicos como conjuntos, verificamos el patrón de contacto sobre el par ensamblado y los enviamos juntos con el informe. Cuando un cliente necesita un solo miembro, el plano de la pieza conjugada es la información mínima.
Dónde se utilizan los engranajes cónicos
- Diferenciales y ejes automotrices — la aplicación clásica: par elevado, carga de impacto, funcionamiento silencioso esperado
- Reductores industriales de eje ortogonal — donde la potencia del motor debe girar a un eje vertical
- Maquinaria de construcción y minería — accionamientos de giro y traslación bajo impactos repetidos
- Máquinas herramienta — cabezales de eje ortogonal y accionamientos auxiliares con objetivos de precisión definidos
- Maquinaria agrícola y general — engranajes cónicos rectos donde la velocidad y el ruido no son críticos
Qué enviar
- Plano (PDF, DWG, DXF, STEP) con las cuatro dimensiones del blanco, la geometría del diente y la clase de precisión
- Plano del engranaje conjugado, cuando solo se requiere un miembro
- Servicio: par, velocidad, entorno, vida esperada
- Material y tratamiento térmico si están fijados; si están abiertos, el servicio lo determina
- Cantidad, y si el pedido es un prototipo, un primer lote o producción repetitiva
Un ingeniero revisa el plano en busca de fabricabilidad antes de cotizar un precio, porque si la clase puede mantenerse de forma consistente lo deciden la geometría y la ruta de proceso, no la máquina por sí sola.
Envíe un plano de engranaje cónico para cotización
FAQ
¿Pueden suministrar un engranaje de un par? Sí, pero se requiere el plano de la pieza conjugada. El patrón de contacto y el juego pertenecen al par, por lo que un solo miembro no puede verificarse correctamente sin su conjugado.
¿Es siempre necesario el rectificado en un engranaje cónico helicoidal? No siempre. Por debajo de una determinada clase, los engranajes fresados y templados son adecuados. Cuando el servicio implica velocidad, objetivos de ruido o una clase ajustada, el cementado sin rectificado deja distorsión en el diente y el patrón se desplaza.
¿Cómo se verifica el patrón de contacto? Con pasta de marcado sobre el par montado, y luego se comprueba la posición y el tamaño contra la especificación. El resultado se registra y acompaña al par.
¿Qué hay del quemado por rectificado? Se comprueba mediante medición de dureza después del rectificado, no por inspección visual de la superficie. El quemado reduce la dureza de la capa misma que resiste el picado.
¿Pueden tallar ángulos de eje distintos de 90°? Sí. El ángulo forma parte de la revisión de la geometría; cambia el blanco y la configuración de corte, por lo que debe figurar en el plano.
Páginas relacionadas
Lecturas relacionadas
- TécnicoAGMA vs DIN vs ISO: normas de precisión de engranajes
- ProductoEngranajes sinfín y tornillos sinfín
- TécnicoAccionamientos por cremallera en máquinas CNC y cortadoras
- TécnicoSelección del accionamiento por engranajes adecuado: una comparación de diseños rectos, helicoidales, cónicos y de tornillo sin fin