Präzisionszahnstangen: Geschliffene vs. gefräste Baureihen
Wie sich die fünf Präzisions-Zahnstangenbaureihen unterscheiden — geschliffen und gefräst, gerade und schräg, gehärtet und vergütet — mit Teilungsfehlerwerten und Auswah.
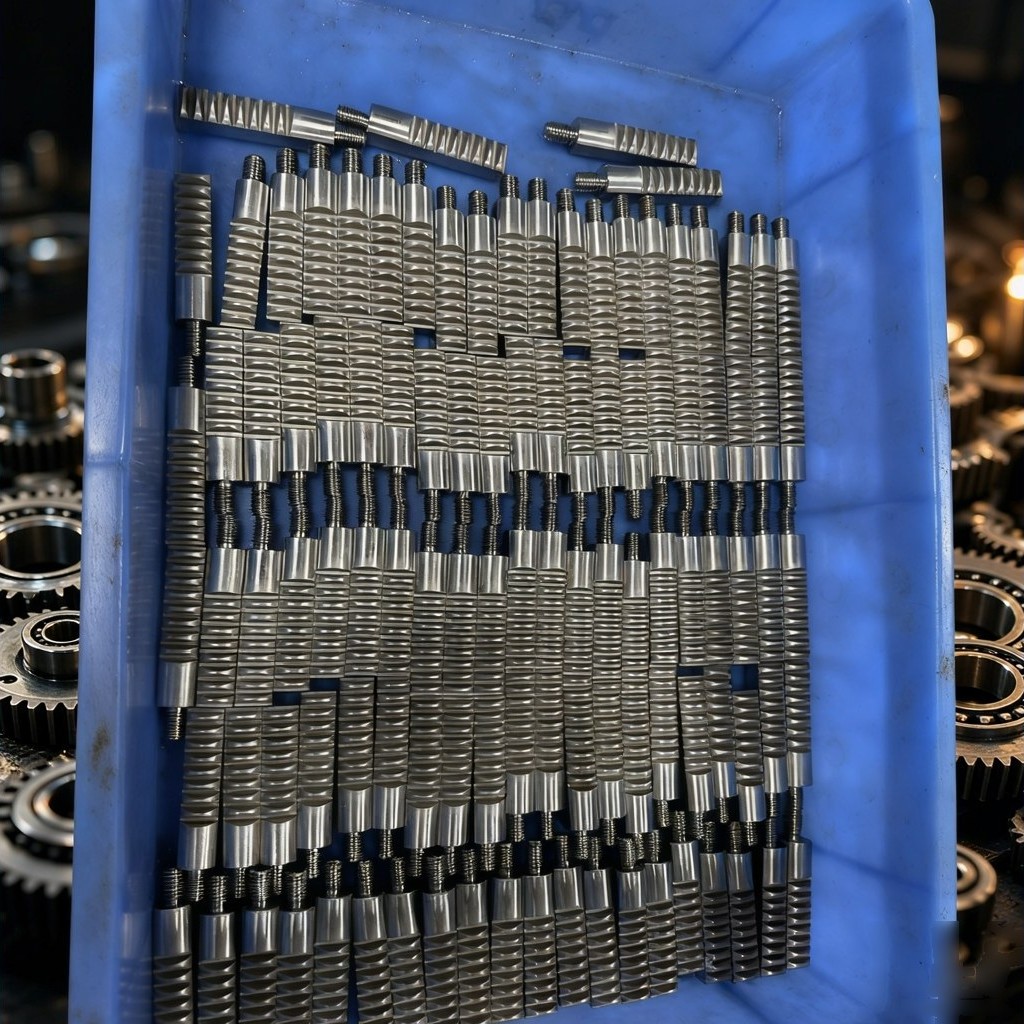
Eine Zahnstange wandelt Rotation in Translation um, und zwar geradlinig. Diese eine geometrische Tatsache bestimmt jede Spezifikation auf der Zeichnung. Ein Zahnrad schließt sich in sich selbst, sodass der Fehler eines Zahns auf alle verteilt wird; eine Zahnstange läuft weiter, sodass der Fehler eines Zahns fortgetragen und zum nächsten addiert wird. Die Genauigkeit einer Zahnstange wird daher als kumulativer Teilungsfehler über eine Strecke angegeben — typischerweise pro 1000 mm — und nicht als Einzelzahnmessung.
Das Präzisions-Zahnstangensortiment ergibt sich aus zwei Entscheidungen und einem Werkstoffzustand: wie die Flanke hergestellt wird (geschliffen oder gefräst), ob der Zahn gerade oder schräg ist, und ob das Teil gehärtet oder für die spätere Bearbeitung vergütet belassen wird. Diese Kombinationen ergeben fünf Baureihen, und die Unterschiede zwischen ihnen sind messbar statt werblich.
Was die Bezeichnung tatsächlich enthält
Eine Angabe wie DIN 6h25 enthält zwei separate Informationen. Die führende Zahl ist der Genauigkeitsgrad. Der folgende Buchstabe und die Zahl gehören zum DIN 3967-System der Zahndickenabmaße und -toleranzen, wobei die nachgestellte Zahl die Zahndickentoleranz in Mikrometern ist — in diesem Fall 25. Keine dieser Angaben beschreibt, wie weit die Achse über einen Meter Verfahrweg driftet.
Der kumulative Teilungsfehler ist der Parameter, der die Position entlang der Zahnstange bestimmt, und er ist es, der sich als Positionierungsbeschwerde zeigt. Bei der geschliffenen Baureihe wird er auf 0,036 mm pro 1000 mm gehalten. Bei der gefrästen Baureihe beträgt er 0,08 mm pro 1000 mm für die vergütete Variante und 0,13 mm pro 1000 mm für die gehärteten und die schräggefrästen Varianten. Eine Zeichnung, die nur die Zahndickenklasse angibt, lässt die folgenreichere Zahl undefiniert, und die Lücke zeigt sich bei der Montage, wenn das Flankenspiel nicht zur Berechnung passt.
Die beiden geschliffenen Baureihen
Beide geschliffenen Baureihen erreichen DIN 6h25 mit 0,036 mm Gesamtteilungsfehler pro 1000 mm, in S45C (C45) mittelkohlenstoffarmem Stahl mit 20° Eingriffswinkel, induktionsgehärtet auf HRC 48–52, mit geschliffenen Flanken und allseitig geschliffenen Seiten. Die Module decken 1, 1,5, 2, 3, 4, 5, 6, 8, 10 und 12 in Standardlängen von 500 mm und 1000 mm ab.
Das vierseitige Schleifen ist keine kosmetische Zugabe. Eine Zahnstange wird gegen eine Bezugsfläche geschraubt, und wenn die Unterseite und die Bezugsseite bearbeitungsschlank belassen werden, schließt der Monteur die Lücke mit Beilagen. Die im Messraum verifizierte Genauigkeit wird dann teilweise für die Montage verbraucht, und zwei identische Zahnstangen können sich auf zwei verschiedenen Maschinen unterschiedlich verhalten, weil die Installation unterschiedlich war. Das Schleifen der Seiten ist es, was den Messwert das Festschrauben überstehen lässt.
Die Wahl zwischen gerade und schräg auf diesem Genauigkeitsniveau ist eine Frage des Kontakts, nicht der Klasse. Die schräge Version ist rechtssteigend mit 19°31'42" ausgeführt. Eine höhere Überdeckung bedeutet, dass mehr Zähne zu jedem Zeitpunkt die Last teilen, die Last pro Zahn sinkt, jeder Zahn allmählicher in und aus dem Eingriff tritt, und eine schnelle Achse läuft mit weniger Geräusch. Der Preis ist Axialschub, den Lager und Führungen aufnehmen müssen; eine Zahnstange kann ihn nicht aufnehmen. Gerade geschliffene Zahnstangen erzeugen keine Axialkraft, halten die umgebende Struktur einfach und bleiben die übliche Wahl für X- und Y-Positionierachsen.
Die drei gefrästen Baureihen
Gerade gefräst, gehärtet läuft nach DIN 10e27 mit 0,13 mm pro 1000 mm, S45C, gefrästen Flanken, induktionsgehärtet HRC 48–52, Module 1 bis 10. Oberflächenhärte ist vorhanden; die Genauigkeit ist bewusst entspannt. Allgemeine Kraftübertragung, Förderantriebe und Portalkrane liegen komfortabel innerhalb dieses Rahmens.
Gerade gefräst, vergütet läuft nach DIN 8e27 mit 0,08 mm pro 1000 mm, vergütet auf HRC 18–20 mit ungehärtet belassenen Flanken. Diese Baureihe existiert, weil gehärtete Zahnstangen nach der Lieferung schwer zu ändern sind. Bohren, Taschenfräsen und Gewindeschneiden in HRC 48–52 Werkstoff ist langsam, und ein Kunde, der bei der Installation Bohrungen von der Maschine aus positionieren muss, kann diese in einem gehärteten Teil nicht ohne einen zweiten Aufbau anderswo herstellen. Im vergüteten Zustand wird die Zahnstange vor Ort angepasst, markiert und gebohrt. Für leichte Mechanismen und Sonderantriebe, die Nachbearbeitung erfordern, ist diese Flexibilität mehr wert als die Härte.
Schräg gefräst läuft nach DIN 10e27 mit 0,13 mm pro 1000 mm, rechtssteigend 19°31'42", gehärtet HRC 48–52, Module 1 bis 10. Sie kostet keine höhere Genauigkeit als die gerade gefräste Version und liefert den ruhigeren Lauf des Schrägeingriffs, was für Achsen geeignet ist, die schnell genug sind, dass Geräusch auffällt, aber nicht anspruchsvoll genug, um Schleifen zu rechtfertigen.
Die Wahl zwischen ihnen
Arbeiten Sie drei Fragen der Reihe nach durch.
Zuerst die Genauigkeit. Wenn der kumulative Fehler innerhalb von 0,05 mm pro 1000 mm bleiben muss, qualifiziert sich nur die geschliffene Baureihe. Wenn 0,1 mm pro Meter akzeptabel sind, erfüllt das Fräsen die Anforderung, und die zusätzlichen Kosten bringen nichts, was die Anwendung nutzen kann.
Dann Hub und Stoßstellen. Zahnstangen werden mit teilungsabgestimmten Stößen und Passstiften zu beliebiger Länge verbunden. Eine drei Meter lange Achse aus einem Meter langen Stäben enthält zwei Stoßstellen, und jede Stoßstelle ist ein Punkt, an dem die akkumulierte Genauigkeit verrutschen kann. Je länger die Achse und je mehr Stoßstellen sie trägt, desto stärker das Argument, eine Klasse höher zu gehen, statt die niedrigere zu akzeptieren.
Dann, was nach der Lieferung passiert. Bohrungen, Nuten, Passfedernuten und Stifte, die im Haus hinzugefügt werden sollen, deuten auf die vergütete Baureihe hin. Anschrauben und Vergessen deutet auf gehärtet hin.
Lager und Prüfung
Standard-Geradzahnstangen werden in den Modulen m1, m1,25, m1,5, m2, m2,5, m3, m3,5, m4 und m5 gehalten, in Querschnitten von 10×10 mm bis 50×50 mm und Längen von 1 m, 1,5 m, 2 m und 3 m, mit optionalem Bohren, Abschrecken, Brünieren, Verzinken, Verchromen und Grau-Finish. Der Lagerbestand beantwortet eine Lieferzeitfrage statt einer Genauigkeitsfrage: Diese Stufe läuft mit konventioneller Genauigkeit, und eine DIN 6h25-Anforderung bedeutet weiterhin einen Schleifauftrag.
Die Verifikation passt zum beanspruchten Parameter. Ein Zahnradmesszentrum meldet Profil-, Flankenlinien- und Teilungsabweichungen gegen die spezifizierte Klasse; Härte- und Rauheitsprüfungen bestätigen, dass Wärmebehandlung und Finish das getan haben, was die Zeichnung verlangte; eine Eingriffsprüfung bestätigt Kontaktmuster und Flankenspielverhalten in der Baugruppe statt auf der Bank.
Zahnstangen werden nach Zeichnung gefertigt, wobei Modul, Eingriffswinkel, Schrägungswinkel, Stablänge, Stoßstellenpositionen, Werkstoff und Wärmebehandlung aus der Zeichnung entnommen werden. Mehr zur Zahngeometrie und den Zeichnungsdetails, die die Fertigbarkeit bestimmen, finden Sie auf der Zahnstangen-Produktseite.