

Wahl zwischen weichen und harten Zahnflanken: Wie die 350-HBW-Schwelle Werkstoff, Wärmebehandlung und Prozessroute bestimmt
Die 350-HBW-Grenze trennt weiche von harten Zahnflanken: darunter werden 45-Stahl mit 217-255 HBW und 40Cr mit 241-286 HBW vergütet; darüber wird 20CrMnTi auf 58-62 HRC Randschicht mit 30-45 HRC Kern aufgekohlt.
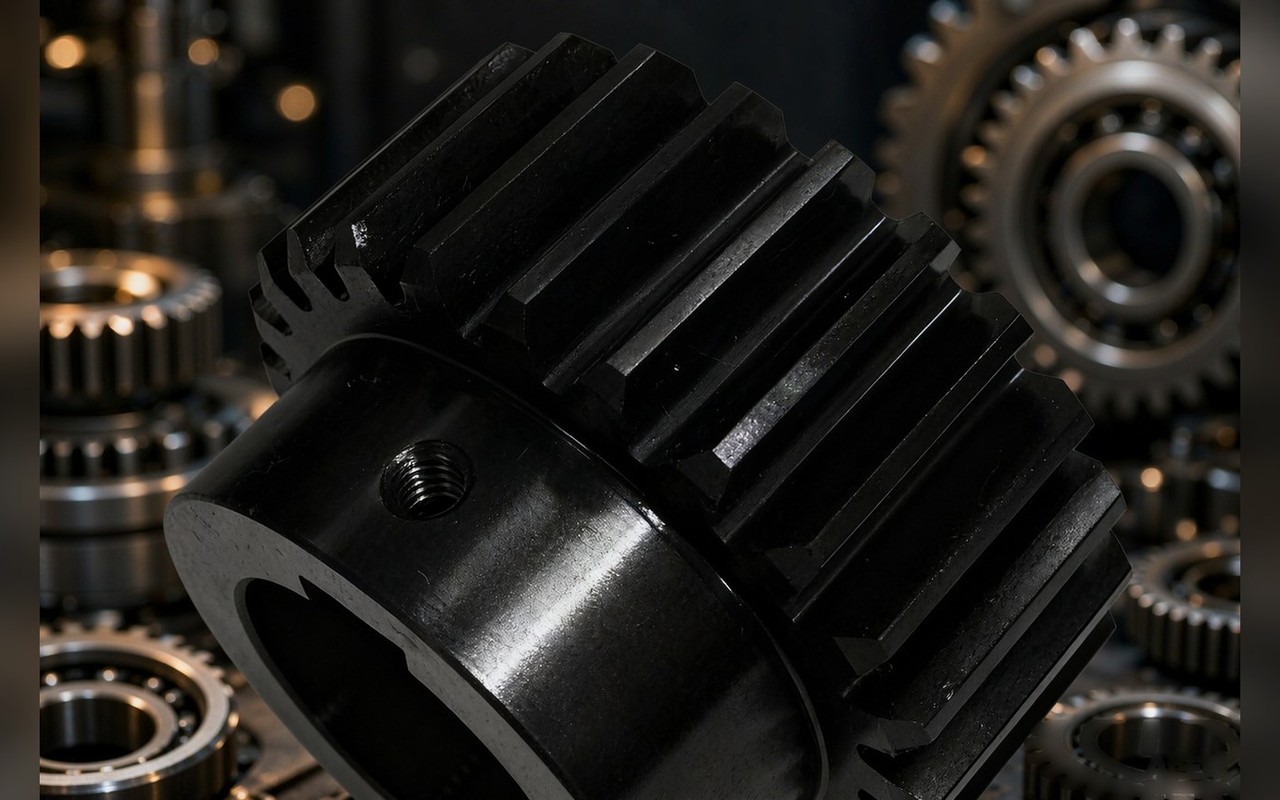
Kurzanleitung: Zuerst die Zahnflankenhärte festlegen, dann den Stahl auswählen. In der Praxis markiert 350 HBW die Grenze zwischen weichen und harten Flanken. Auf der weichen Seite wird die Vergütungsroute verwendet: 45-Stahl mit etwa 217–255 HBW, 40Cr mit etwa 241–286 HBW, 42CrMo mit etwa 269–302 HBW, und die Route ist “zuerst Zähne fräsen, danach wärmebehandeln”, sodass Wärmebehandlungsverzug die fertige Zahnform nie beeinträchtigt und die Kosten moderat bleiben. Auf der harten Seite wird Aufkohlen und Härten angewendet: 20CrMnTi ergibt 58–62 HRC an der Oberfläche mit einem Kern von 30–45 HRC, und die Route kehrt sich um zu “zuerst wärmebehandeln, danach Zähne schleifen”, was zusätzliche Schritte und Kosten mit sich bringt, aber ein kompakteres, leichteres Zahnrad bei gleicher Last ermöglicht. Die 350-HBW-Zahl ist eine Branchenkonvention, kein in einer Norm festgeschriebener Wert; im Einsatz muss sie gegen Geschwindigkeit, Last, Stoß und Bauraumgrenzen abgewogen werden.
1. Was Aufkohlen und Härten dazu bringt, eine harte Haut über einem zähen Kern zu erzeugen
Der Ausgangspunkt für Aufkohlen und Härten ist kohlenstoffarmer Stahl (Kohlenstoff 0,15 %–0,25 %), der in einer kohlenstoffhaltigen Atmosphäre getränkt wird, sodass Kohlenstoff in die Randschicht eindringt, wonach er abgeschreckt und bei niedriger Temperatur angelassen wird. Ein Zahnrad erhält dadurch zwei gegensätzliche Eigenschaften: Der Oberflächenkohlenstoff steigt auf etwa 0,8 %, und nach dem Abschrecken erreicht die Härte 58–62 HRC, was Verschleißfestigkeit und Druckbeständigkeit verleiht; der Kernkohlenstoffgehalt bleibt im Wesentlichen unberührt, mit einer Härte von 30–45 HRC, was Festigkeit und Widerstand gegen Stoßbruch liefert.
Bei 20CrMnTi verbessern sowohl Ti als auch Mn die Härtbarkeit, sodass auch dickere Querschnitte durchgehärtet werden können. Für Zahnräder mittlerer Belastung wird üblicherweise eine effektive Einsatzhärtungstiefe von 0,8–1,5 mm gewählt: Eine unzureichende Tiefe lässt die gehärtete Schicht unter Last zusammenbrechen, während eine übermäßige Tiefe die Kosten erhöht und tatsächlich die Schlagzähigkeit verringert.
Das Aufkohlen bietet einen weiteren Vorteil: Die martensitische Umwandlung in der Randschicht hinterlässt Eigenspannungen (Druckspannungen), sodass sich die Biegeermüdung am Zahnfuß berechenbarer verhält als bei induktionsgehärteten Teilen gleicher Härte. Das ist der Grund, warum Getriebe, die Stößen ausgesetzt sind — Automobile, Baumaschinen — fast immer Aufkohlungsstahl vorschreiben.
2. Zahnradwerkstoffe und Härtewerte auf einen Blick
- Werkstoff 45: Vergüten
- Zahnflankenhärte: 217–255 HBW
- Typische Verwendung: Niedrige Drehzahl und leichte Last, allgemeine Zahnräder
- Werkstoff 40Cr: Vergüten
- Zahnflankenhärte: 241–286 HBW
- Typische Verwendung: Mittlere Drehzahl und mittlere Last, Werkzeugmaschinen, Universalgetriebe
- Werkstoff 42CrMo: Vergüten
- Zahnflankenhärte: 269–302 HBW
- Typische Verwendung: Große Module, schwere Last, höhere Festigkeit erforderlich
- Werkstoff 40Cr: Randschichthärten
- Zahnflankenhärte: 45–55 HRC
- Typische Verwendung: Mittlere Last, Verschleißfestigkeit erforderlich
- Werkstoff 20CrMnTi: Aufkohlen und Härten
- Zahnflankenhärte: Oberfläche 58–62 HRC, Kern 30–45 HRC
- Typische Verwendung: Hohe Drehzahl und schwere Last, mit Stoß (wie Automobilgetriebe)
- Werkstoff QT600-3: Gusseisen/normalisiert
- Zahnflankenhärte: 190–270 HBW
- Typische Verwendung: Große langsam laufende Zahnräder, integrierte Gehäuseteile
Die oben aufgeführten Werte sind übliche Handbuchbereiche; die Zeichnung und die technische Vereinbarung bestimmen die endgültigen Zahlen.
3. Die Ausgangsentscheidung: weiche Flanke oder harte Flanke
Ein Zahnrad mit weicher Flanke ist eines, dessen Oberflächenhärte nach dem Vergüten oder Normalisieren unter 350 HBW bleibt. Seine Oberfläche ist weich und hängt vom Einlaufen ab, um Kontakt zu entwickeln; die Route ist “zuerst Zähne fräsen, danach wärmebehandeln”, sodass Verzug durch die Wärmebehandlung die Genauigkeit der bereits geschnittenen Zahnform nicht beeinträchtigt und die Kosten moderat bleiben.
Ein Zahnrad mit harter Flanke hat eine Oberflächenhärte über 350 HBW (oder über 45 HRC). Seine Oberfläche ist hart und seine Tragfähigkeit hoch; bei gleicher Last kann das Zahnrad kleiner und leichter gebaut werden. Die Route ist jedoch umgekehrt — zuerst wärmebehandeln, danach Zähne schleifen —, was zusätzliche Arbeitsgänge und höhere Kosten mit sich bringt.
Die 350-HBW-Grenze ist eine breit angewendete Branchenkonvention und keine von einer Norm definierte Zahl. Die tatsächlichen Treiber der Entscheidung sind Drehzahl, Last, das Vorhandensein von Stößen und der verfügbare Bauraum.
4. Häufige Fallstricke, die vermieden werden sollten
- Eine Zeichnung, die nur die Stahlsorte und keine Härte angibt, ist unvollständig. Derselbe 40Cr kann zwei Routen folgen, dem Vergüten oder dem Randschichthärten, und die Flankenhärte unterscheidet sich um fast den Faktor zwei (241–286 HBW gegenüber 45–55 HRC), sodass Prozessroute, Angebot und Lieferzeit völlig auseinandergehen.
- Aufgekohlte Teile müssen vorab ausreichend Schleifzugabe erhalten. Verzug beim Aufkohlen und Härten ist unvermeidlich, und das Zahnschleifen ist die letzte Garantie für die Genauigkeit. Die Zugabe für aufgekohlte Teile ist im Allgemeinen größer als für vergütete Teile (üblicherweise 0,2–0,3 mm pro Seite bei mittlerem Modul), und die gehärtete Schicht darf nicht weggeschliffen werden.
- Für die Kleinserien-Erstfertigung nicht sofort zu 20CrMnTi greifen. Ein Aufkohlungs- plus Zahnschleifzyklus dauert Wochen; bei mäßiger Last genügen 40Cr oder sogar vergüteter 45-Stahl und kosten weniger. Teures Material zu kaufen ist keine Leistung; das richtige Material zu kaufen ist es.
5. Eindeutige Werkstoffdaten sind die Grundlage für einen eindeutigen Preis
Eine qualifizierte Zahnradzeichnung sollte mindestens drei Angaben in der Werkstoffspalte enthalten: Stahlsorte, Wärmebehandlungsverfahren und Härtebereich. Sind diese drei festgelegt, gibt es eine Grundlage, um Prozessroute und Kosten zu besprechen — Stirn- und Schrägstirnräder werden nach Zeichnung gefertigt, Bearbeitungsunterstützung umfasst Schruppfräsen, Schlichtfräsen, Zahnradschaben und Zahnschleifen, und Wärmebehandlungs- und Prüffähigkeiten erscheinen unter Prüfung und Qualitätssystem.
Senden Sie die Zeichnung — Modul, Zähnezahl, Genauigkeitsgrad, Wärmebehandlungsanforderungen, Betriebsbedingungen — und das Engineering-Team wird nach der Zeichnungsprüfung mit Empfehlungen zu Werkstoff und Wärmebehandlung, Prozessroute und Angebot antworten. Kontaktieren Sie Pinyi Electromechanical.
Weiterführende Inhalte
- ProduktGerad- und Schrägverzahnungen nach Kundenzeichnung gefertigt
- FachbeitragZahnrad-Werkstoffauswahl: Entscheidungsrahmen von 20CrMnTi bis 42CrMo
- FachbeitragVergleich von Getriebestählen: 20CrMnTi, 40Cr, 42CrMo und 17CrNiMo6
- FachbeitragZahnradwerkstoffe und Wärmebehandlung: Werkstoffauswahl und Einsatzhärtungspraxis