

Gerad- und Schrägverzahnungen nach Kundenzeichnung gefertigt
Gerad- und Schrägverzahnungen nach Kundenzeichnung gefertigt, wobei Verzahnungsdaten, Werkstoff und Genauigkeitsklasse der Zeichnung entnommen werden.
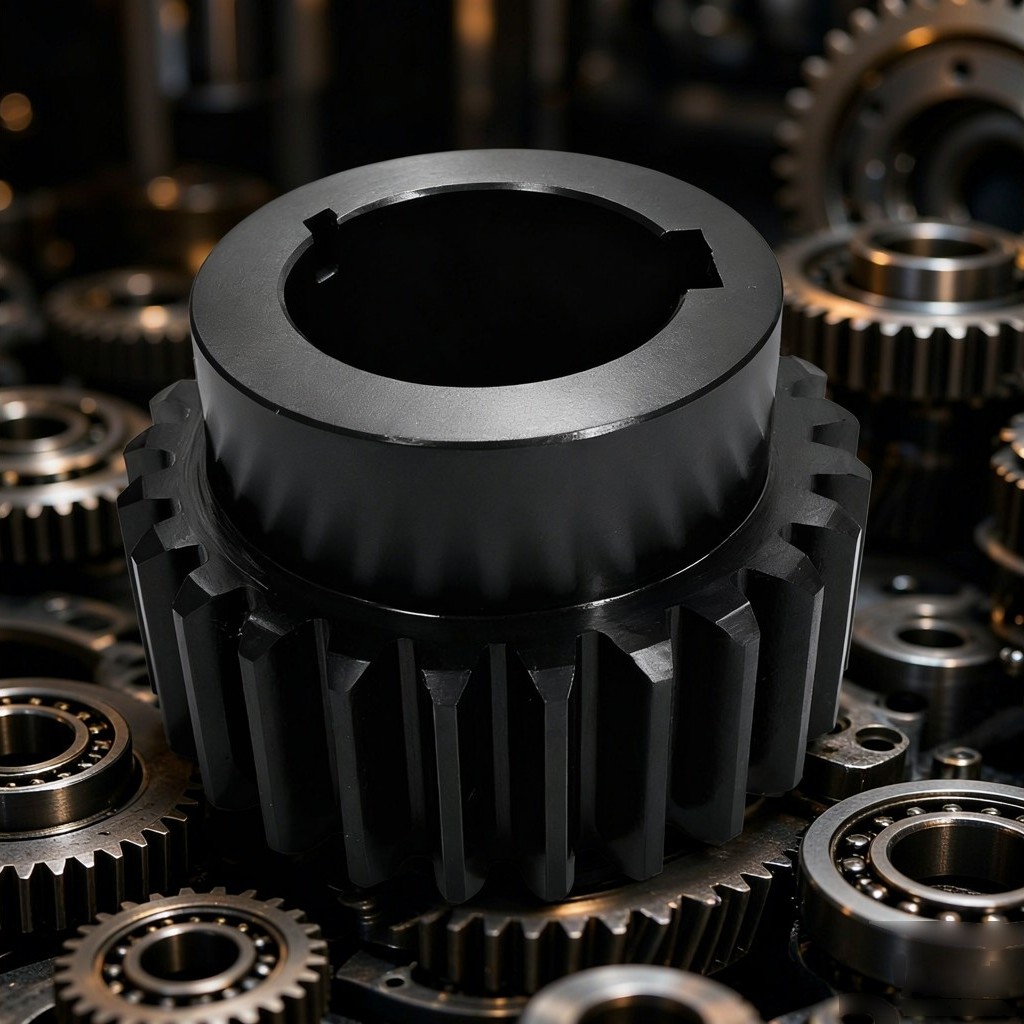
PinyiGear fertigt Stirn- und Schrägverzahnungen nach Kundenzeichnung. Zähnezahl, Modul, Eingriffswinkel, Schrägungswinkel und -richtung, Zahnbreite, Bohrung und Passfeder, Werkstoff und Wärmebehandlung stammen alle aus der Zeichnung, denn das Zahnrad wird für eine bestimmte Baugruppe gefertigt und nicht aus einer Reihe ausgewählt.
Diese eine Tatsache bestimmt, wie der Auftrag abgewickelt wird: Es gibt kein Katalogteil, auf das man zurückgreifen könnte, keinen Standardrohling, der angepasst werden müsste, und keine Toleranz, die man als „nah genug" durchwinken könnte. Die Zeichnung ist die Spezifikation, und das erste Nützliche, was wir mit ihr tun können, ist, sie sorgfältig genug zu lesen, um zu erkennen, was sie offen lässt.
Wo die Zeichnung das Teil bestimmt
- Verzahnungsdaten — Zähnezahl, Modul, Eingriffswinkel, Schrägungswinkel und -richtung, Profilverschiebung, wo die Zeichnung eine angibt
- Körperdaten — Außendurchmesser, Zahnbreite, Bohrung, Passfeder oder Verzahnung, Naben- und Stegabmessungen
- Qualitätsdaten — die Genauigkeitsklasse und die Bezugsflächen, gegen die die Verzahnung gemessen wird
- Behandlungsdaten — Stahlsorte, Wärmebehandlung und der danach erwartete Härtebereich
Wenn ein Teil davon in der Zeichnung fehlt, fragen wir vor der Angebotserstellung nach. Ein Zahnrad, das auf der Grundlage geschätzter Verzahnungsdaten angeboten wird, ist ein Zahnrad, das zweimal gefertigt werden muss.
Die Bezugsflächenfrage taucht häufiger auf, als man erwartet. Ein Zahnrad, das von der Bohrung aus gemessen wird, und ein Zahnrad, das vom Teilkreis aus gemessen wird, sind zwei verschiedene Abnahmekriterien für dasselbe Teil; wenn die Zeichnung nicht angibt, welches gilt, wird der Prüfbericht am Ende nicht mit der Zeichnung am Anfang übereinstimmen.
Verzahnungstypen, die wir bearbeiten
- Stirnräder, außen- und innenverzahnt
- Schrägverzahnungen, rechtssteigend und linkssteigend
- Zahnwellen, bei denen die Verzahnung auf dem Wellenkörper geschnitten wird
- Zahnradrohlinge und vorbearbeitete Teile zur Weiterverarbeitung durch den Kunden
- Profilverschobene Varianten, bei denen die Zeichnung den Verschiebungskoeffizienten angibt
- Paarungen, bei denen Ritzel und Rad für einen angegebenen Achsabstand geschnitten werden
Innenverzahnungen und Zahnwellen verdienen eine Anmerkung. Innenverzahnungen werden mit einem Wälzstoßwerkzeug statt mit einem Wälzfräser geschnitten, daher ist das Werkzeug modul- und zähnezahlspezifisch und die Lieferzeit länger als bei einer Außenverzahnung gleicher Größe. Bei Zahnwellen muss die Verzahnung in derselben Aufspannfamilie wie die Lagerzapfen geschnitten werden, andernfalls zeigt sich der Rundlauf zwischen Verzahnung und Zapfen bei Drehzahl als Geräusch.
Wie der Auftrag abläuft
Die Prozessroute folgt der Genauigkeitsklasse und der Wärmebehandlung, in dieser Reihenfolge. Ein Zahnrad, das nach dem Schneiden einsatzgehärtet wird, benötigt genügend Aufmaß auf der Flanke, damit die Verzerrung weggeschliffen werden kann; ein Zahnrad, das vor der Wärmebehandlung fertigbearbeitet wird, kann danach nicht mehr korrigiert werden.
- Rohlingvorbereitung — Drehen, Bohren, Planen, wobei die Bezugsflächen hier festgelegt und über den Rest der Route geschützt werden
- Verzahnungsschneiden — Wälzfräsen für außenliegende Stirn- und Schrägverzahnungen, Wälzstoßen für Innenverzahnungen und für Ansätze, die einen Wälzfräser blockieren
- Wärmebehandlung — wo die Zeichnung sie vorschreibt, mit in das Schneidmaß eingerechnetem Verzerrungsaufmaß
- Fertigbearbeitung — Schaben für mittlere Klassen bei ungehärteten Zahnrädern, Schleifen für gehärtete Zahnräder und für die engeren Klassen
- Prüfung — Verzahnungsparameter, Rundlauf und die in der Zeichnung als kritisch aufgeführten Merkmale
Welcher Schritt die Genauigkeit trägt, ist die technische Entscheidung. Wälzfräsen allein deckt den kommerziellen Bereich für die meisten Außenverzahnungen ab; wenn die Zeichnung eine Klasse verlangt, die das Wälzfräsen nicht halten kann, erhält die Route einen Fertigbearbeitungsschritt und der Preis die entsprechenden Kosten.
Genauigkeitsklassen und ihre Bedeutung
In den Zeichnungen, die wir erhalten, erscheinen vier Systeme: ISO 1328, DIN 3962/3967, AGMA 2015 und GB/T 10095. Sie beschreiben dieselben physikalischen Abweichungen mit unterschiedlicher Stufennummerierung, und die Nummerierung läuft in entgegengesetzte Richtungen — DIN-Grad 1 ist die engste, AGMA-Grad 16 ist die engste.
| System | Engste | Weiteste im üblichen Gebrauch | Richtung |
|---|---|---|---|
| DIN 3962 | 1 | 12 | Kleinere Zahl = enger |
| ISO 1328 | 1 | 12 | Kleinere Zahl = enger |
| AGMA 2015 | 16 | 6 | Größere Zahl = enger |
| GB/T 10095 | 1 | 12 | Kleinere Zahl = enger |
Als Arbeitsbereich ergibt sich bei geschliffenen Zahnrädern DIN 5 und bei gewälzten Zahnrädern das Band DIN 7–8. Wo eine Zeichnung innerhalb dieses Bereichs liegt, entscheidet über den Fertigungsweg und den Preis; wo sie außerhalb liegt, sagen wir das vor der Angebotserstellung und nicht danach.
Eine Zeichnung, die zwei Systeme mischt, ohne die Umrechnungsgrundlage anzugeben, ist eine Zeichnung, über die bei der Prüfung gestritten wird. Insbesondere die AGMA-Umrechnung ist näherungsweise und hängt von Modul und Durchmesser ab, daher gehört die Umrechnungsgrundlage auf die Zeichnung.
Werkstoff und Wärmebehandlung
Die Zeichnung gibt normalerweise die Stahlsorte und die Wärmebehandlung an. Wo sie diese offen lässt, stellen wir die Frage, anstatt einen Standardwert anzunehmen: Dieselbe Zahngeometrie in zwei verschiedenen Stählen verhält sich im Einsatz unterschiedlich, und die Wahl gehört zur Konstruktion, nicht zur Werkstatt.
Die Kombinationen, die am häufigsten vorkommen:
| Stahl | Typische Behandlung | Resultierende Härte | Verwendung |
|---|---|---|---|
| 40Cr | Vergüten | HB 260–300 | Niedrige/mittlere Drehzahl, mäßige Last, Werkzeugmaschinenzahnräder, allgemeine Getriebe |
| 42CrMo | Vergüten | HB 280–320 | Großmodulige schwere Wellen, Zahnräder mit großem Durchmesser |
| 20CrMnTi | Einsatzhärten und Abschrecken | Oberfläche HRC 58–62, Kern HRC 30–42 | Automobilgetriebe, Industriegetriebezahnräder |
| 17CrNiMo6 | Einsatzhärten und Abschrecken | Oberfläche HRC 58–62, Kern HRC 33–45 | Schwerlastgetriebe, hohe Wechsellast |
| 38CrMoAl | Vergüten, dann Nitrieren | Oberfläche ~HV 950–1100, Schicht 0.3–0.6 mm | Kleimodulige Präzisionszahnräder, enge Verformungsgrenzen |
Zwei Dinge sind klar zu benennen. Erstens ist der Härtewert ein Bereich, kein Zielwert — ein Bericht, der 59 HRC an einem Zahn und 61 an einem anderen zeigt, ist für einsatzgehärtete Arbeit normal und kein Fehler. Zweitens trägt die Einsatzhärtungstiefe ebenso viel zur Tragfähigkeit bei wie die Oberflächenhärte, und tiefer ist nicht automatisch besser: Eine tiefe Schicht verlängert den Zyklus, erhöht die Verformung und erhöht die Kosten, daher wird die Tiefe durch die Kontaktspannung festgelegt, die die Konstruktion tatsächlich trägt.
Prüfung
Die Zahnmessung umfasst vier Abweichungen, und sie sind nicht austauschbar:
- Fp — Gesamtteilungs-Sammelabweichung über das gesamte Zahnrad. Bestimmt den Übertragungsfehler bei niedriger Frequenz.
- fpt — Einzelteilungsabweichung. Beeinflusst die Lastverteilung zwischen den Zähnen.
- fα — Profilformabweichung. Bestimmt, wie der Zahn entlang seiner Höhe kontaktiert.
- fβ — Flankenlinienabweichung. Bestimmt den Kontakt über die gesamte Breite entlang der Zahnbreite und ist die schädlichste der vier, wenn sie außer Toleranz liegt, weil sie die Last an einem Ende des Zahns konzentriert.
Ein Zahnrad kann Fp bestehen und bei fβ durchfallen und dennoch in einem laufruhigen Antrieb unbrauchbar sein. Ein Prüfbericht, der ein oder zwei Parameter auflistet, ist kein Bericht — er ist eine Zusammenfassung.
Neben den Zahnparametern prüfen wir den Rundlauf gegenüber dem in der Zeichnung genannten Bezug, Bohrungs- und Passfederabmessungen und bei Zahnwellen die Ausrichtung zwischen Verzahnung und Lagerzapfen. Wo der Kunde ein Gegenrad liefert, wird das Paar auf Flankenspiel beim angegebenen Achsabstand geprüft.
Ausfallarten, die die Konstruktion vorhersehen sollte
Die Ausfälle, die zu einer Zahnradwerkstatt zurückkommen, sind selten „das Zahnrad war weich". Sie sind:
- Grübchenbildung (Pitting) auf der Flanke durch Kontaktspannung oberhalb dessen, was die Oberfläche tragen kann — üblicherweise eine Frage der Härte oder der Lastbewertung, nicht der Bearbeitung
- Fressen (Scuffing) durch Zusammenbruch des Ölfilms bei hoher Gleitgeschwindigkeit — ein Schmierungs- und Oberflächenbeschaffenheitsproblem
- Zahnfußrisse durch Biegeermüdung, oft ausgehend von einem scharfen Fußradius oder einer Bearbeitungsspur im Zahnfuß
- Endlast durch Flankenlinienabweichung oder Fehlausrichtung, sichtbar als Verschleiß, der sich an einem Ende der Flanke konzentriert
- Geräusch ohne sichtbaren Verschleiß durch Teilungs- oder Rundlauffehler — derjenige, der von Anfang an eine Frage der Bearbeitung ist
Was wir für ein Angebot benötigen
- Die Zeichnung als PDF, DXF oder STEP
- Menge und ob es sich um eine Wiederholbestellung handelt
- Die Zeichnung des Gegenrads oder Ritzels, sofern Flankenspiel und Achsabstand relevant sind
- Etwaige Anforderungen an Kennzeichnung, Verpackung oder Dokumentation
Wenn die Zeichnung noch finalisiert wird, senden Sie sie mit den offenen Punkten markiert. Ein Angebot auf Basis einer genannten Annahme ist nützlicher als ein Angebot, das auf die perfekte Zeichnung wartet.