

Kegelräder — gerade und spiralverzahnt
Gerad- und Spiralkegelräder, gefräst und geschliffen nach Zeichnung — Paarlinge, Kontaktmuster vor Versand geprüft, DIN/ISO Klasse 4 bis 5 auf geschliffenen Zähnen.
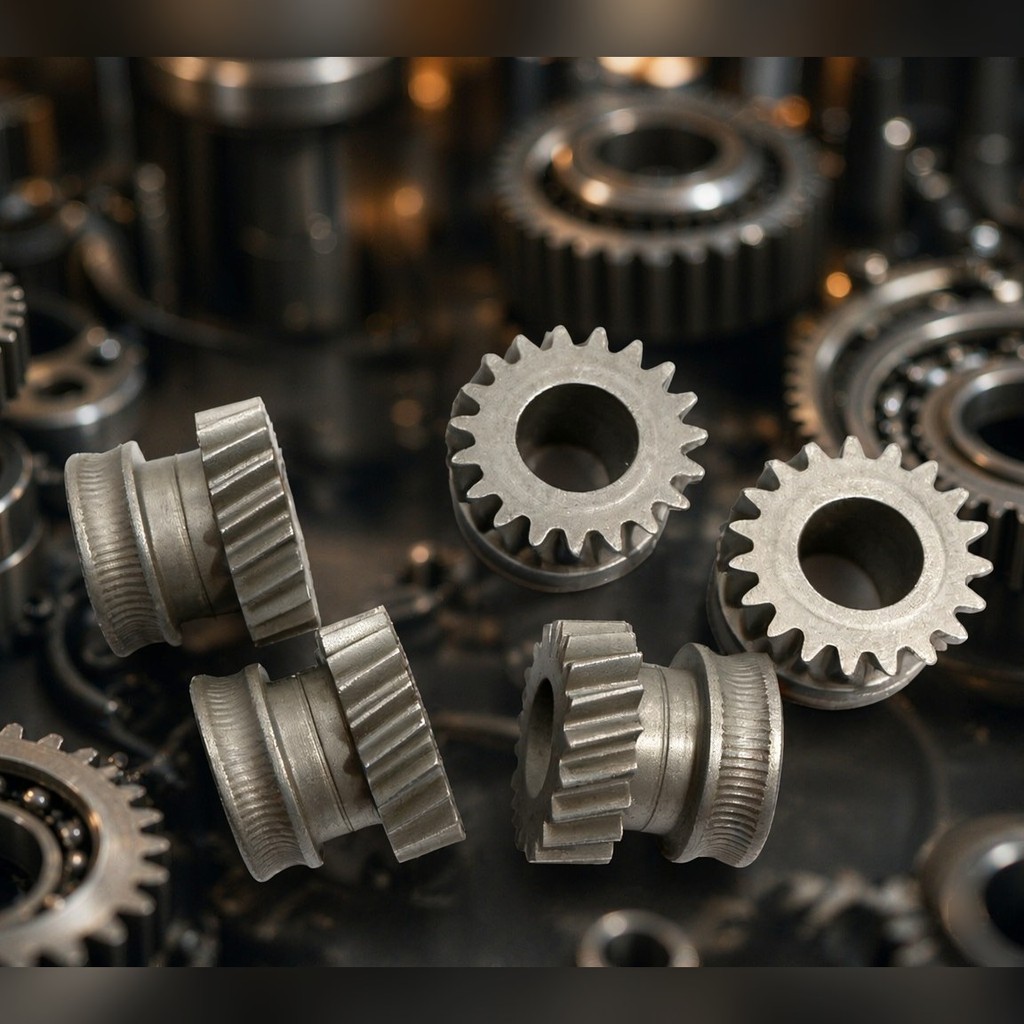
Leistung, die um die Ecke muss, braucht ein Kegelradpaar. Die beiden Wellen schneiden sich — in der Regel unter 90° — und die Zähne müssen das volle Drehmoment über eine Geometrie übertragen, die weit schwieriger zu schneiden und zu messen ist als ein gerader oder schräger Zahn.
PinyiGear fertigt geradverzahnte und spiralverzahnte Kegelräder, gefräst und, wo die Klasse es verlangt, nach der Wärmebehandlung geschliffen. Spiralverzahnte Paare werden gepaart und ihr Tragbild vor dem Versand geprüft. Diese Seite behandelt die Wahl zwischen den beiden Verzahnungslinien, die Rohlinggeometrie, die vor der Bearbeitung festgelegt werden muss, und woher die Genauigkeit tatsächlich kommt.
Gerade oder spiral: die Entscheidung, die alles Weitere bestimmt
Geradverzahnte Kegelräder sind einfach zu schneiden und günstig als Rohling. Ihre Einschränkung liegt im Kontakt: Ein oder zwei Zahnpaare tragen zu jedem Zeitpunkt die Last, sodass jeder Zahn mit einem Stoß eingreift statt mit einer allmählichen Übergabe. Bei niedriger Drehzahl und mäßiger Last ist das akzeptabel — Landmaschinen, Allzweckantriebe, handverstellte Geräte. Bei höherer Drehzahl wird der Stoß zu Geräusch, und das Geräusch ist ein Symptom der Lastkonzentration und kein kosmetisches Problem.
Spiralverzahnte Kegelräder schneiden den Zahn entlang eines Bogens statt einer geraden Linie. Jeder Zahn tritt diagonal in den Eingriff ein und läuft über die Zahnbreite, sodass mehr Zähne gleichzeitig in Kontakt sind und sich die Last verteilt. Das Ergebnis sind eine höhere Drehmomentkapazität bei gleicher Größe, ruhigerer Lauf und geringere Empfindlichkeit gegenüber kleinen Montagefehlern. Der Preis ist eine weit schwieriger zu schneidende und zu prüfende Geometrie — weshalb das Schleifen bei diesen Rädern so wichtig ist.
Die übliche Aufteilung:
| Geradverzahnt | Spiralverzahnt | |
|---|---|---|
| Überdeckung | Ein oder zwei Paare | Mehrere Paare teilen die Last |
| Geräusch bei Drehzahl | Steigt schnell an | Deutlich niedriger |
| Rohlingkosten | Niedrig | Höher |
| Schneiden | Einfachere Maschinen, kürzerer Zyklus | Spezielle Kegelradmaschinen, längerer Zyklus |
| Schleifen | Selten erforderlich | Standard für enge Klassen |
| Typischer Einsatz | Leicht bis mäßig, niedrige Drehzahl | Hohes Drehmoment, höhere Drehzahl, ruhiger Lauf gefordert |
Spiralverzahnte Kegelräder: was die Geometrie bewirkt
Die bogenförmige Verzahnungslinie bedeutet, dass der Kontakt nahe einem Ende der Zahnbreite beginnt und mit der Drehung des Paares zum anderen Ende hinüberrollt. Daraus folgen zwei Konsequenzen.
Erstens ist die Last nie auf eine einzelne Linie über die gesamte Zahnbreite konzentriert, sodass der Zahn für seine Größe mehr Drehmoment übertragen kann und der Eingriff kleine Durchbiegungen unter Last verzeiht.
Zweitens sind die Zahnflanken dreidimensionale Kurven. Eine kleine Abweichung in Zahnform oder Flankenlinie ändert nicht bloß ein Maß — sie verschiebt das Tragbild, und das Tragbild entscheidet über Geräusch, Temperatur und Lebensdauer. Deshalb wird ein spiralverzahntes Paar danach beurteilt, wo der Kontakt sitzt, und nicht nur danach, ob der Zahn innerhalb der Toleranz misst.
Rohlinggeometrie: vier Zahlen, die ineinandergreifen
Bevor überhaupt über die Bearbeitung gesprochen werden kann, müssen vier Maße am Rohling stimmig sein:
- Teilkegelwinkel — festgelegt durch das Zähnezahlverhältnis des Gegenradpaares
- Teilkreisdurchmesser am großen Ende
- Kegeldistanz — der Teilkreisradius am großen Ende geteilt durch den Sinus des Teilkegelwinkels
- Zahnbreite — üblicherweise auf höchstens etwa ein Drittel der Kegeldistanz begrenzt
Sie sind nicht unabhängig. Ändert sich das Verhältnis, verschiebt sich der Teilkegelwinkel; ändert sich die Kegeldistanz, verschiebt sich die Grenze der Zahnbreite mit. Eine Zeichnung, die drei der vier Maße festlegt und das vierte der Werkstatt überlässt, erzeugt ein Teil, das entweder nicht ins Gehäuse passt oder nicht die vom Entwurf vorgesehene Last trägt.
Arbeitsbereiche
| Position | Bereich | Hinweise |
|---|---|---|
| Modul | M1 bis M10 zum Fräsen; bis M8 zum Schleifen | Durch die Zeichnung vorgegeben |
| Zähnezahl | Z12 bis Z80 | Ritzel in der Regel 12 Zähne oder mehr, um Unterschnitt zu vermeiden |
| Eingriffswinkel | 20° Standard | Modifiziert, wo die Zeichnung es vorgibt |
| Wellenwinkel | 90° Standard | Andere Winkel auf Anfrage |
| Typisches Übersetzungsverhältnis | 1:1 bis 1:5 | Pro Stufe |
| Spiralrichtung | Links oder rechts | Als Satz ausgelegt — das Paar bleibt gepaart |
| Genauigkeit | DIN/ISO Klasse 4–5 bei geschliffenen Zähnen; Klasse 5–6 gefräst und vergütet | Gemessen, nicht erklärt |
Werkstoff und Wärmebehandlung
| Genauigkeitsziel | Werkstoff | Behandlung | Ergebnis | Fertigungsfolge |
|---|---|---|---|---|
| DIN/ISO 4–5 | 20CrMnTi | Einsatzhärten und Härten | Flanken HRC 58–62, zäher Kern | Fräsen, Härten, Schleifen |
| GB 5–6 | 42CrMo | Vergüten | HB 269–321 | Fräsen, Anlassen |
| GB 5–7 | 40Cr | Vergüten | HB 241–286 | Fräsen, Anlassen |
Das Einsatzhärten ist es, was ein Spiralkegelradpaar überleben lässt: eine harte Randschicht widersteht Verschleiß und Grübchenbildung, während der Kern zäh genug bleibt, um Stöße aufzunehmen, ohne dass der Zahn bricht. Es verzieht aber auch das Teil, weshalb ein geschliffener Zahn bei allem oberhalb mittlerer Beanspruchung normal ist.
Fertigungsablauf
- Rohling- und Geometrieprüfung — die vier oben genannten ineinandergreifenden Maße, geprüft gegen das Gegenstück.
- Verzahnung — eine Kegelradfräsmaschine schruppt die Zahnlücken, mit Aufmaß für Härten und Schleifen.
- Einsatzhärten und Härten — Einsatzhärtungstiefe und Oberflächenhärte gemäß Zeichnung.
- Zahnschleifen — Schrupp- und Schlichtgänge stellen Zahnform und Flankenlinie wieder her. Dies ist der Schritt, der entscheidet, ob die Klasse in der Produktion gehalten wird, nicht nur im Muster.
- Tragbildprüfung — Wälzfarbe auf dem Paar, Lage und Größe des Tragbilds nach Spezifikation beurteilt.
- Paarzuordnung und Läppen, wo spezifiziert.
- Endprüfung — Zahnform, Flankenlinie, Teilung, Härte, Einsatzhärtungstiefe und das Tragbildprotokoll.
Zwei Fehlerbilder sind für diesen Prozess spezifisch und verdienen eine Benennung: Schleifbrand, bei dem die Oberfläche beim Schleifen überhitzt wird und die Härte ohne sichtbare Maßänderung abfällt, und Tragbilddrift, bei dem sich das Tragbild aus seiner Lage verschiebt, weil sich das gehärtete Teil stärker verzogen hat, als das Schleifaufmaß zuließ. Beide werden durch Härteprüfung nach dem Schleifen und durch Beurteilung des Tragbilds erkannt, nicht durch Messen der Zahnabmessung allein.
Warum das Paar die Lieferungseinheit ist
Ein Spiralkegelrad ist kein eigenständiges Teil. Flankenspiel, Tragbild und Laufruhe sind Eigenschaften des Paares, festgelegt dadurch, wie die beiden Räder gefräst und zugeordnet wurden. Wird ein Rad eines Paares nach Zeichnung geliefert, entsteht ein Teil, das maßlich korrekt ist und gegen das vorhandene Gegenstück trotzdem schlecht laufen kann.
Wir fräsen und schleifen Kegelradpaare als Sätze, prüfen das Tragbild am montierten Paar und liefern sie zusammen mit dem Bericht. Wo ein Kunde ein einzelnes Rad benötigt, ist die Zeichnung des Gegenstücks die Mindestangabe.
Wo Kegelräder eingesetzt werden
- Kfz-Differentiale und Achsen — die klassische Anwendung: hohes Drehmoment, Stoßbelastung, Laufruhe erwartet
- Industrielle Winkelgetriebe — wo die Motorleistung auf eine vertikale Achse umgelenkt werden muss
- Bau- und Bergbaumaschinen — Schwenk- und Fahrantriebe unter wiederholter Stoßbelastung
- Werkzeugmaschinen — Winkelköpfe und Hilfsantriebe mit definierten Genauigkeitszielen
- Land- und allgemeine Maschinen — Geradverzahnte Kegelräder, wo Drehzahl und Geräusch unkritisch sind
Was Sie senden sollten
- Zeichnung (PDF, DWG, DXF, STEP) mit den vier Rohlingmaßen, Zahngeometrie und Genauigkeitsklasse
- Zeichnung des Gegenrads, wenn nur ein Rad benötigt wird
- Beanspruchung: Drehmoment, Drehzahl, Umgebung, erwartete Lebensdauer
- Werkstoff und Wärmebehandlung, falls festgelegt; falls offen, entscheidet die Beanspruchung
- Menge, und ob es sich um einen Prototyp, eine erste Charge oder Wiederholproduktion handelt
Ein Ingenieur prüft die Zeichnung auf Fertigungsgerechtheit, bevor ein Preis angeboten wird, denn ob die Klasse dauerhaft gehalten werden kann, entscheiden die Geometrie und die Fertigungsfolge, nicht die Maschine allein.
Kegelradzeichnung zur Angebotserstellung senden
FAQ
Können Sie ein einzelnes Rad eines Paares liefern? Ja, aber die Zeichnung des Gegenrads ist erforderlich. Tragbild und Flankenspiel gehören zum Paar, daher kann ein einzelnes Rad ohne sein Gegenstück nicht ordnungsgemäß geprüft werden.
Ist Schleifen bei einem Spiralkegelrad immer erforderlich? Nicht immer. Unterhalb einer bestimmten Qualitätsstufe sind gefräste und vergütete Räder ausreichend. Wo die Beanspruchung Drehzahl, Geräuschziele oder eine enge Qualitätsstufe umfasst, hinterlässt Einsatzhärten ohne Schleifen Verzug im Zahn, und das Tragbild wandert.
Wie wird das Tragbild geprüft? Mit Markierfarbe auf dem montierten Paar, anschließend werden Position und Größe gegen die Spezifikation geprüft. Das Ergebnis wird dokumentiert und begleitet das Paar.
Wie steht es um Schleifbrand? Er wird durch Härtemessung nach dem Schleifen geprüft, nicht durch Sichtprüfung der Oberfläche. Brand verringert die Härte genau der Schicht, die der Grübchenbildung widersteht.
Können Sie andere Wellenwinkel als 90° fräsen? Ja. Der Winkel ist Teil der Geometrieprüfung; er verändert den Rohling und die Fräseinrichtung, daher muss er auf der Zeichnung stehen.
Verwandte Seiten
Weiterführende Inhalte
- FachbeitragAGMA vs. DIN vs. ISO: Verzahnungsnormen auswählen
- ProduktSchneckengetriebe und Schnecken für hohe Übersetzungen
- FachbeitragZahnstangenantriebe an CNC-Maschinen und Laserschneidern
- FachbeitragAuswahl des richtigen Getriebes: Ein Vergleich von Stirnrad-, Schrägverzahnungs-, Kegelrad- und Schneckenradgetrieben